Что такое QT-6010M: как трёхсекционная разборная конструкция позволяет использовать его даже на стройплощадке?
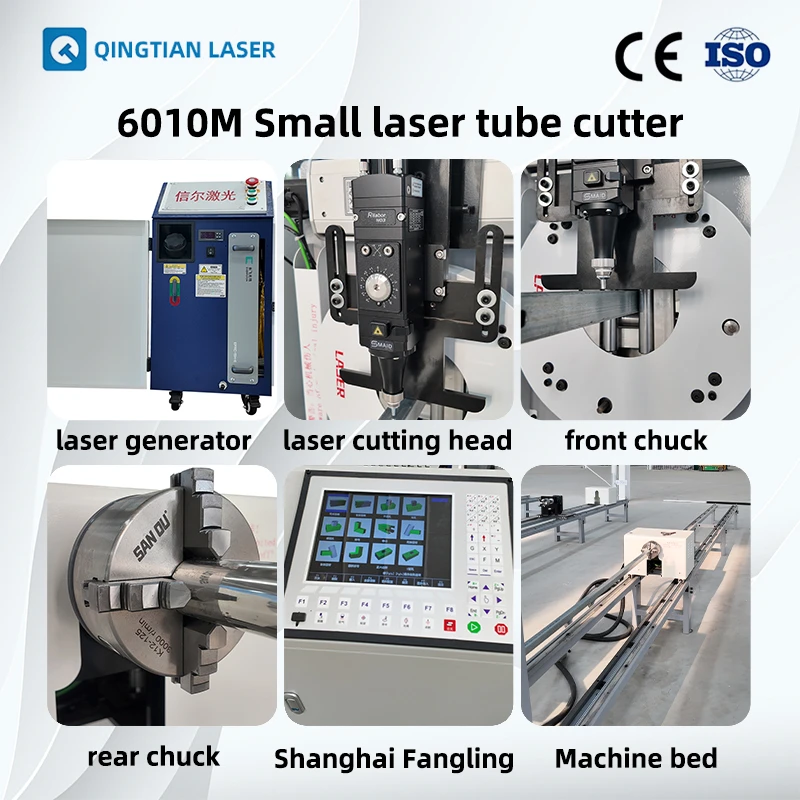
QT-6010M — это портативный малогабаритный лазерный станок для резки труб «квадрат-круг» в одном корпусе, выпущенный компанией Qingtian; он использует двухосевое совмещённое управление и оснащён волоконным лазером, предназначен для резки по линии пересечения и сверления круглых и квадратных труб. Его назначение не в том, чтобы уменьшить заводскую производственную линию, а в том, чтобы резка труб могла следовать за рабочей зоной.
Трёхсекционная разборная конструкция решает проблему транспортировки, а не избавляет от необходимости монтажа
Габариты всего станка составляют 6600×500×1100 мм, и транспортировать его целиком нереально. Трёхсекционное разделение напрямую изменяет вес и объём отдельных частей, обеспечивая возможность их прохождения через лестничные клетки, строительные лифты и узкие площадки. Однако разделение не означает, что после разборки можно сразу резать: после повторной сборки состояние стыковки секций влияет на точность резки (номинальная ±0,5 мм), поэтому необходимо выполнить самопроверку точности и пробную резку в соответствии с процедурой.
Перед покупкой стоит уточнить два момента: соответствует ли примерный вес и размер одной секции после разделения имеющимся на площадке инструментам для транспортировки и проходам;Предоставляет ли производитель инструкции по центровке и калибровке после сборки. Это определяет, можно ли после «перемещения» добиться «точного реза».
Что означают универсальность для круглых и квадратных труб и необслуживаемость волоконного лазера по отдельности
Комбинированная обработка круглых и квадратных труб означает, что один станок охватывает круглые трубы Φ12–114mm, квадратные трубы 15–100mm и толщину ≤4mm, что удобно для заводов по производству комплектующих со смешанной резкой различных типоразмеров и для доработки труб на месте — не нужно приобретать отдельный станок для квадратных труб;Трубы, выходящие за эти пределы, не входят в границы его возможностей.
«Необслуживаемость волоконного лазера» часто ошибочно понимают как отсутствие необходимости в обслуживании всего станка. Точное понимание таково: конструкция лазера как ключевого компонента сокращает объём ежедневного обслуживания, но у всего станка остаются узлы, требующие внимания — очистка линз режущей головки, состояние источника сжатого воздуха, очистка и смазка направляющих и передаточных механизмов, повторная проверка точности после разборки и сборки — всё это часть повседневной эксплуатации. Если воспринимать «необслуживаемость» как «нулевое обслуживание», то в условиях строительной пыли проблемы скорее всего возникнут в первую очередь.
Остаётся ли точность после нескольких разборок и сборок?Сначала выполните самопроверку перед возобновлением работы по этим четырём шагам
Сама разборка и сборка не приводит к тому, что оборудование «с большой вероятностью теряет точность», но каждое перемещение — это сброс состояния: вернулись ли соединительные элементы на свои места, не сместились ли захваты от удара, не сместились ли оптический тракт и режущая головка при транспортировке — именно эти факторы напрямую влияют на отклонение реза. Поэтому цель самопроверки перед возобновлением работы — не доказать, что «точность обязательно остаётся ±0.5 мм», а убедиться, что оборудование в данный момент находится в состоянии, пригодном для нормальной работы;Обнаружив отклонение, сначала определите, какой узел не вернулся в исходное положение, а не спешите сомневаться в возможностях всего станка.
Шаг первый: проверка внешнего вида и возврата соединительных элементов в исходное положение
Не включайте питание сразу — начните с проверки механического возврата в исходное положение. После повторной сборки трёхсекционной разъёмной конструкции обратите внимание на три момента: прилегают ли стыковочные поверхности между секциями, все ли крепёжные элементы установлены на место и затянуты с предписанным моментом, до конца ли вставлены разъёмы кабелей и пневмотрубок и нет ли их натяжения. Любой плохой контакт проявится в процессе резки как дрожание или смещение позиции, а не как погрешность, которую можно заметить в статике.
Одновременно проверьте режущую головку и защиту направляющих на наличие следов ударов при транспортировке; при обнаружении отклонений сначала устраните их, а затем продолжайте.
Шаг второй: визуальная проверка соосности зажимных кулачков и проверка пробным резом
Зажимные кулачки — это первый рубеж соосности. Визуальная проверка: после смыкания кулачков параллельны ли и прилегают ли их поверхности, нет ли явного смещения центра зажима относительно центра вращения патрона, нет ли после зажима видимого вертикального или горизонтального биения трубы. Визуально можно выявить только явные проблемы, настоящая проверка требует пробного реза — возьмите отрезок трубы того же типоразмера, что и при повседневной обработке, прорежьте линию пересечения или просверлите отверстие и измерьте отклонение реза от теоретического положения.
Какое отклонение считается нормальным? Это зависит от требований к допуску вашей заготовки, а не от фиксированной цифры;Сравните измеренные значения с допусками на чертеже: если они попадают в поле допуска, можно давать разрешение, если выходят за его пределы — вернитесь к проверке захватов и стыковочной поверхности. Одного пробного реза недостаточно для оценки стабильности; рекомендуется выполнить 2–3 последовательных реза и посмотреть, сходится ли отклонение.
Третий и четвёртый шаги: запись пробного реза и решение о допуске
Во время пробного реза одновременно фиксируйте спецификацию трубы, толщину стенки, фактическое отклонение реза и качество внешнего вида (грат, перпендикулярность), чтобы сформировать простую запись о возобновлении работы. Если для одной и той же спецификации отклонение нескольких последовательных деталей стабильно и находится в пределах допуска, можно переходить к нормальному производству;Если отклонение растёт от детали к детали или колеблется, это означает, что какое-то соединение всё ещё ослаблено; необходимо остановить работу и провести повторную проверку, а не маскировать проблему настройкой параметров. Следует пояснить, что данная самопроверка подтверждает «пригодность текущего состояния»; сохранение точности после длительных повторных разборок и сборок зависит от состояния крепежа, способа транспортировки и условий на месте. Что касается конкретно вашей частоты переездов и условий эксплуатации, рекомендуется отправить записи пробных резов команде QingTian (Цинтянь), чтобы они определили, требуется ли дополнительная калибровка или корректировка способа сборки.
Для каких сценариев подходит QT-6010M, а в каких случаях его не рекомендуется использовать?
Чтобы определить, подходит ли QT-6010M, сначала рассмотрите два жёстких ограничения: диаметр трубы и толщину стенки. Круглые трубы Φ12–114mm, квадратные трубы 15–100mm, толщина стенки ≤4mm — в этих пределах он может выполнять резку по линии пересечения и сверление отверстий, заявленная точность ±0.5mm. За пределами этого диапазона проблема не решается настройкой параметров — сами возможности оборудования этого не покрывают.
Подходящие сценарии: обработка труб на строительной площадке и раскрой механических деталей
Временная переделка труб непосредственно на строительной площадке. При монтаже стальных конструкций, ограждений и опор часто случается, что фактические размеры на месте не совпадают с чертежом, и требуется резка труб и сверление отверстий на месте. QT-6010M можно разбирать на три секции для транспортировки; для работы достаточно подключить питание 220V и сжатый воздух, что избавляет от необходимости везти трубы обратно на завод и затем снова на площадку.
Для таких задач — «малый объём, много типоразмеров, нужно быстро» — его ценность в том, что операция резки переносится прямо к трубам.
Мелкосерийная смешанная резка на заводе механических комплектующих. Универсальность для круглых и квадратных труб: переключение типоразмеров на одном станке без смены модели;Качество реза выше, чем у плазмы, что позволяет сократить последующую шлифовку. Для раскроя комплектующих типичны многономенклатурные мелкие партии; встроенная библиотека фигур и отсутствие необходимости в программировании снижают затраты на переналадку при смене деталей, что соответствует такому ритму.
Быстрая самопроверка: вся ли ваша трубаполностьюукладывается в диапазон круглых труб Φ12–114 мм, квадратных труб 15–100 мм и толщины стенки до 4 мм? Если ответ «да» и преобладает работа на объекте или мелкосерийная смешанная резка, возможности этого станка соответствуют вашим задачам.
Не рекомендуемые сценарии: сверхбольшая толщина стенки, сверхбольшой диаметр трубы и объекты без источника питания и сжатого воздуха
Толщина стенки превышает 4 мм или диаметр трубы выходит за допустимый диапазон. Это не вопрос «резать помедленнее», а выход за пределы проектных возможностей оборудования. При получении такого заказа необходимо уточнить у команды QingTian, есть ли решение для более крупных типоразмеров, или рассмотреть возможность передачи на субподрядную обработку — не следует жёстко подгонять под существующие параметры.
На объекте отсутствует питание 220V или сжатый воздух. Оборудование зависит от этих двух ресурсов для работы. Нерегламентированное временное электроснабжение на стройплощадке и аренда временного компрессора для подачи воздуха напрямую влияют на возможность начала работ.
Перед выездом на объект следует заранее уточнить достаточность мощности электроснабжения и стабильность подачи воздуха — это проще, чем решать проблемы по прибытии.
Длина трубы превышает 6000 мм. Эффективная длина трубы 6000 мм; для труб большей длины необходимо предварительно согласовать схему зажима и резки — нельзя по умолчанию считать, что резка возможна.
Ориентация на крупносерийное непрерывное производство. Портативная конструкция в первую очередь решает задачу «резать на месте», а не предназначена для высокопроизводительных линий. Если ваш сценарий предполагает один типоразмер и длительную непрерывную резку, вопрос соответствия производительности следует отдельно обсудить с производителем.
Что уточнить на следующем шаге
Составьте перечень ваших фактических труб (материал, круглая/квадратная труба, наружный диаметр, толщина стенки, длина одного отрезка, партия) и сверьте каждый пункт с указанными ограничениями. Если параметры укладываются в допустимые пределы, можно дополнительно уточнить условия по электропитанию и подаче воздуха на месте;При наличии позиций за пределами области обработки необходимо напрямую указать команде QingTian конкретные характеристики, чтобы подтвердить наличие альтернативного решения. Только после того, как границы определены, имеет смысл обсуждать транспортировку и самопроверку точности.
Выбрать QT-6010M или продолжить использовать плазму?Как определить границы обслуживания и бюджета
Сначала вывод: для труб круглого сечения Φ12-114mm, квадратного сечения 15-100mm, толщиной ≤4mm, при наличии на площадке питания 220V и сжатого воздуха, а также при желании сократить последующие затраты времени на шлифовку, QT-6010M заслуживает приоритетной оценки;Если трубы выходят за эти пределы или на площадке отсутствуют электропитание и воздухоснабжение, то выбирать его не рекомендуется — следует рассмотреть вариант с привлечением субподряда или оборудования большего типоразмера. Это также то, что помимо самопроверки точности QT-6010M необходимо продумать уже на этапе выбора оборудования.
Качество реза и время шлифовки: качественное сравнение лазера и плазмы
Качество лазерного реза выше, чем у плазменного, что позволяет сократить трудозатраты на последующую шлифовку. Этот расчёт следует вести исходя из фактических трудозатрат на шлифовку и объёма доработок, а не только по разнице в стоимости оборудования. Если заказы в основном представлены толстостенными и крупнодиаметными трубами, повышение сложности лазерной обработки не даст соответствующей отдачи — выгоднее продолжать использовать плазму или отдавать работу на аутсорсинг.
Что проще в повседневном обслуживании: граница между необслуживаемым волоконным лазером и техническим обслуживанием станка в целом
Волоконный лазер не требует обслуживания, что снижает нагрузку по уходу за источником излучения;однако очистка линз, смазка направляющих и калибровка зажимных кулачков по-прежнему должны выполняться ежедневно. Сухость и чистота сжатого воздуха напрямую влияют на срок службы линз — это та граница обслуживания, которую при сравнении лазерного трубореза с плазмой часто упускают из виду.
Бюджет следует в первую очередь приводить в соответствие со структурой заказов, избегая переплаты за избыточные возможности для крупнодиаметных труб и высокой мощности, одновременно закладывая средства на быстроизнашиваемые детали и техническое обслуживание, а также включая в комплексную оценку последующие трудозатраты на шлифовку при плазменном варианте.
Часто задаваемые вопросы
Действительно ли плазменная резка тонкостенных труб толщиной до 4 мм требует больше трудозатрат, чем лазерная? Трудозатраты уходят на последующую обработку. Плазменный рез требует шлифовки для удаления грата и зачистки фаски, лазерный рез более ровный, экономится время на ручной труд и переделку.
Если волоконный лазер не требует обслуживания, значит ли это, что весь станок не нуждается в уходе? Нет. Лазер не требует обслуживания, но линзы, направляющие и зажимные кулачки всё равно нужно периодически проверять и очищать.
В каких случаях не стоит увеличивать бюджет ради лазера? Когда диаметр и толщина стенки трубы превышают возможности оборудования, на площадке нет стабильного электроснабжения и подачи воздуха или доля времени на шлифовку очень мала, дополнительная сложность даёт ограниченную выгоду.
Узнать больше
Если вы оцениваете процедуру подтверждения точности после перебазировки и возобновления работ или хотите проверить, попадают ли спецификации труб в границы возможностей QT-6010M, вы можете отправить команде Цинтянь Чжицзао перечень труб (материал, круглая/квадратная труба, наружный диаметр, толщина стенки, длина одной штуки, партия) и условия электроснабжения и подачи воздуха на площадке; мы на основании этого поможем определить пригодность и дадим конкретные рекомендации по самопроверке при возобновлении работ и калибровке сборки.