¿Qué es QT-6010M: cómo el diseño desmontable en tres secciones le permite seguir siendo utilizable tras el traslado a la obra?
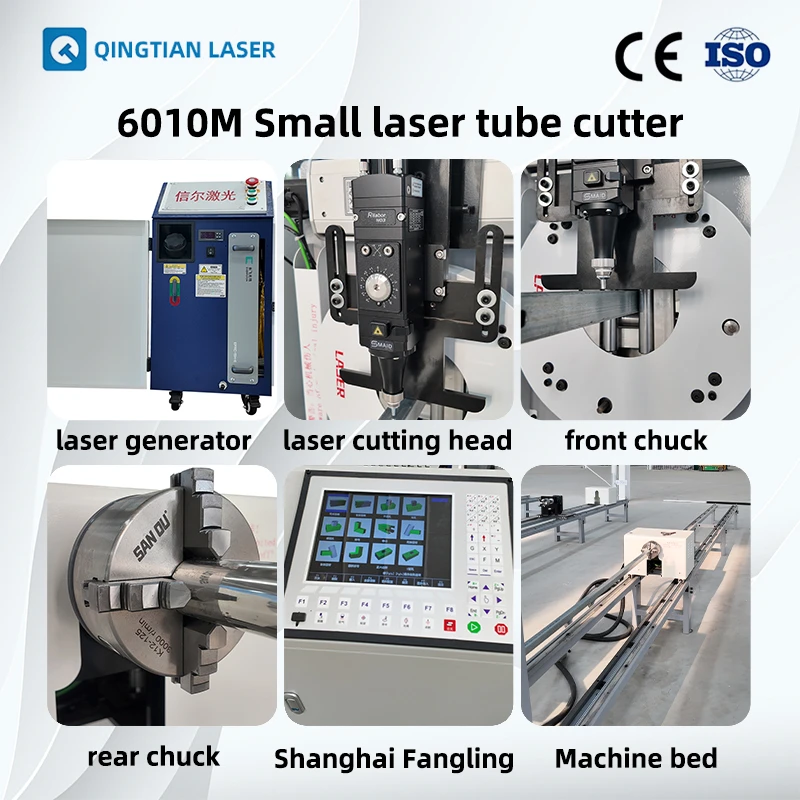
QT-6010M es una cortadora láser de tubos pequeña y portátil de tipo cuadrado-redondo lanzada por Qingtian, que adopta control de dos ejes coordinados y está equipada con láser de fibra, utilizada para el corte de líneas de intersección y perforación de tubos redondos y tubos cuadrados. Su posicionamiento no es reducir una línea de producción de fábrica, sino permitir que el corte de tubos siga el frente de trabajo.
La estructura desmontable en tres secciones resuelve el problema del transporte, no exime de la instalación
Las dimensiones de la máquina completa son 6600×500×1100mm, y transportar la máquina entera no es realista. Lo que cambia directamente la división en tres secciones es el peso y el volumen de cada pieza individual, permitiendo que cumplan las condiciones de paso por escaleras, ascensores de obra y espacios estrechos. Pero desmontar no significa que se pueda cortar tras el desmontaje: después del reensamblaje, el estado de acoplamiento de cada sección afecta la precisión de corte (nominal ±0.5mm), por lo que es necesario realizar una autoverificación de precisión y una prueba de corte de confirmación según el procedimiento.
Antes de la compra vale la pena confirmar dos puntos: si el peso y las dimensiones aproximadas de cada sección tras el desmontaje coinciden con las herramientas de transporte y los pasillos del sitio;Si el fabricante proporciona instrucciones de alineación y calibración tras el montaje. Esto determina si, después de "poder moverlo", se puede "cortar con precisión".
Qué significan respectivamente la compatibilidad con tubos redondos y cuadrados y el mantenimiento nulo del láser de fibra
La integración de redondo y cuadrado significa que un mismo equipo cubre tubos redondos de Φ12–114mm y tubos cuadrados de 15–100mm, con espesor ≤4mm; resulta bastante favorable para talleres de accesorios que cortan mezclando múltiples especificaciones y para modificaciones de tubos en obra, sin necesidad de equipar otra máquina para tubos cuadrados;Los tubos que superan este rango quedan fuera de los límites de su capacidad.
"Mantenimiento nulo del láser de fibra" a menudo se malinterpreta como que la máquina completa no requiere mantenimiento. La interpretación correcta es: el láser, como componente central, reduce por diseño las tareas de mantenimiento diario, pero la máquina completa aún tiene aspectos que requieren atención: la limpieza de las lentes del cabezal de corte, el estado del suministro de aire comprimido, la limpieza y lubricación de las guías y componentes de transmisión, y la reverificación de precisión tras el desmontaje y montaje, todos forman parte del uso diario. Tomar el "mantenimiento nulo" como "cero mantenimiento" hace que, en entornos polvorientos de obra, sea más fácil que surjan problemas primero.
¿Sigue siendo precisa después de desmontarla y montarla varias veces?Primero realice estas cuatro comprobaciones de reinicio
El desmontaje y montaje en sí no hace que el equipo "pierda precisión con alta probabilidad", pero cada traslado es un reinicio de estado: si las piezas de conexión han vuelto a su posición original, si la pinza ha sido desplazada por un golpe, si la trayectoria óptica y el cabezal de corte se han desplazado durante el transporte; estas son las variables directas que afectan la desviación del corte. Por lo tanto, el objetivo de la autocomprobación de reinicio no es demostrar que "la precisión sigue siendo necesariamente de ±0.5mm", sino confirmar que el equipo se encuentra actualmente en un estado apto para trabajar con normalidad;Si se detecta una desviación, primero localice qué eslabón no se ha restablecido, en lugar de apresurarse a dudar de la capacidad de la máquina completa.
Primer paso: inspección visual y de restablecimiento de las piezas de conexión
No enchufe primero; comience por comprobar el restablecimiento mecánico. Tras volver a ensamblar la estructura desmontable en tres secciones, fíjese en tres puntos: si las superficies de unión entre secciones están bien ajustadas, si todas las piezas de bloqueo están en su sitio y apretadas según el par especificado, y si los conectores de cables y tubos de aire están insertados hasta el fondo y sin tensión. Cualquier conexión floja se manifestará durante el corte como vibración o deriva de posición, en lugar de un error que se pueda ver de forma estática.
Al mismo tiempo, revise si el cabezal de corte y las protecciones de las guías presentan marcas de golpes durante el transporte; si detecta anomalías, resuélvalas primero antes de continuar.
Segundo paso: verificación visual y mediante corte de prueba de la coaxialidad de las mordazas.
Las mordazas son la primera barrera para la coaxialidad. Inspección visual: tras el cierre de las mordazas, comprobar si las superficies de ambas mordazas se apoyan de forma paralela, si el centro de sujeción se desvía de forma evidente respecto al centro de rotación del plato, y si el tubo presenta un salto visible hacia arriba/abajo o hacia los lados una vez sujetado. La inspección visual solo permite detectar problemas evidentes; la confirmación real requiere un corte de prueba: utilice un tramo de tubo de las mismas especificaciones que las de su producción habitual, corte una línea de intersección o taladre un orificio, y mida la desviación de la línea de corte respecto a la posición teórica.
¿Cuánta desviación se considera normal? Esto depende de los requisitos de tolerancia de su pieza, no de una cifra fija;Compare los valores medidos con las tolerancias del plano; si están dentro de la banda de tolerancia, se puede liberar; si se exceden, vuelva a revisar la pinza y la superficie de acoplamiento. Un solo corte de prueba no es suficiente para demostrar la estabilidad; se recomienda cortar de forma continua 2 a 3 piezas para ver si la desviación converge.
Tercer y cuarto paso: registro de corte de prueba y juicio de liberación
Durante el corte de prueba, registre simultáneamente la especificación del tubo, el espesor de pared, la desviación medida del corte y la calidad aparente (rebabas, perpendicularidad), formando un registro simple de reanudación de trabajo. Si para la misma especificación la desviación de varias piezas consecutivas es estable y está dentro de la tolerancia, se puede poner en producción normal;Si la desviación aumenta pieza a pieza o varía de forma errática, indica que algún eslabón de conexión sigue flojo; es necesario detener la máquina y revisar, en lugar de ocultarlo ajustando parámetros. Cabe señalar que esta autoverificación confirma que "el estado actual es utilizable"; la retención de precisión tras repetidos desmontajes y montajes a largo plazo está relacionada con el estado de los sujetadores, el modo de transporte y las condiciones del sitio. En cuanto a su frecuencia de traslado y condiciones de uso específicas, se recomienda enviar el registro de corte de prueba al equipo de QingTian (QingTian) para que ellos determinen si se requiere una calibración adicional o un ajuste del método de montaje.
¿En qué escenarios es adecuado el QT-6010M y en qué casos no se recomienda usarlo?
Para determinar si el QT-6010M es adecuado, primero hay que revisar dos límites estrictos: el diámetro del tubo y el espesor de pared. Tubos redondos de Φ12–114 mm, tubos cuadrados de 15–100 mm, espesor de pared ≤4 mm; dentro de este rango puede realizar corte de intersección de líneas y perforación, con una precisión nominal de ±0.5 mm. Fuera de este rango, no es un problema que se resuelva ajustando parámetros, sino que la capacidad del equipo en sí no lo cubre.
Escenarios adecuados: procesamiento de tubos en obra y corte de piezas mecánicas
Modificación temporal de tubos en el sitio de obra. En la instalación de estructuras de acero, barandillas y soportes, a menudo las dimensiones en obra no coinciden con los planos, por lo que es necesario cortar tubos y abrir agujeros en el lugar. El QT-6010M se puede dividir en tres secciones para su transporte; basta con conectarlo a una fuente de alimentación de 220V y aire comprimido para operar, evitando el traslado de ida y vuelta de los tubos a la fábrica y de regreso a la obra.
Para este tipo de trabajos de "poca cantidad, múltiples especificaciones y entrega rápida", su valor radica en llevar el proceso de corte junto al tubo.
Corte mixto de pequeñas series en fábricas de accesorios mecánicos. Compatible con tubos redondos y cuadrados; el mismo equipo cambia de especificación sin necesidad de cambiar de modelo.La calidad del corte es superior al plasma y reduce los procesos posteriores de pulido. En el corte de accesorios lo habitual son múltiples especificaciones y pequeñas series; el sistema incluye una biblioteca de gráficos y no requiere programación, por lo que el coste de ajuste al cambiar de pieza es bajo y se adapta a este ritmo.
Una autocomprobación rápida: ¿los tubos que tienestodosestán dentro de un diámetro de tubo redondo de Φ12–114 mm, tubo cuadrado de 15–100 mm y espesor de pared de hasta 4 mm? Si la respuesta es «sí», y se trabaja principalmente con operaciones in situ o corte mixto de pequeñas series, el rango de capacidad de este equipo encaja.
Escenarios no recomendados: espesor de pared excesivo, diámetro de tubo excesivo y sitios sin suministro eléctrico ni fuente de aire comprimido
Espesor de pared superior a 4 mm o diámetro de tubo fuera de rango. No se trata de un problema de "cortar más despacio", sino de superar los límites de diseño del equipo. Ante este tipo de pedidos, es necesario confirmar con el equipo de QingTian si existe una solución de mayor capacidad, o considerar la subcontratación del mecanizado; no se deben aplicar a la fuerza los parámetros existentes.
En el sitio no hay suministro eléctrico de 220 V ni aire comprimido. El equipo depende de estos dos suministros para funcionar. La electricidad temporal irregular en la obra y el uso de compresores de aire alquilados temporalmente como fuente de aire afectan directamente a la posibilidad de iniciar los trabajos.
Confirmar antes de la entrada en obra la capacidad del suministro eléctrico y la estabilidad de la fuente de aire ahorra más problemas que improvisar una vez en el lugar.
Longitud del tubo superior a 6000 mm. Longitud efectiva del tubo de 6000 mm; para tubos de longitud excesiva es necesario confirmar primero el plan de sujeción y corte, no se puede asumir que se puede cortar por defecto.
Búsqueda de producción continua en grandes lotes. El diseño portátil prioriza resolver el problema de "cortar en el sitio", no está diseñado para líneas de producción de alto ritmo. Si su escenario es de una sola especificación y corte continuo durante largos períodos, debe plantear por separado el problema de correspondencia de capacidad de producción y discutirlo con el fabricante.
Qué confirmar a continuación
Organice su lista real de tubos (material, tubo redondo/tubo cuadrado, diámetro exterior, espesor de pared, longitud de cada pieza, lote) y verifique punto por punto contra los límites mencionados anteriormente. Para los que estén dentro del rango, se pueden confirmar más a fondo las condiciones de suministro eléctrico y de aire comprimido en el sitio;Si hay elementos fuera de límite, indique directamente al equipo QingTian las especificaciones concretas para confirmar si existe una alternativa. Solo después de aclarar los límites tiene sentido hablar de manipulación y autoverificación de precisión.
¿Elegir el QT-6010M o seguir usando plasma?Cómo determinar los límites de mantenimiento y presupuesto
Conclusión primero: para tubos redondos de Φ12-114mm, tubos cuadrados de 15-100mm, espesor ≤4mm, con suministro de 220V y aire comprimido en el sitio, y cuando se desea reducir el tiempo de pulido posterior, vale la pena evaluar prioritariamente el QT-6010M;Si el tubo excede este rango o no hay suministro eléctrico ni de aire en el sitio, no se recomienda elegirlo; se debe confirmar la subcontratación o un equipo de mayor especificación. Esto también es algo que debe considerarse claramente en la etapa de selección, además de la autoverificación de precisión del QT-6010M.
Calidad del corte y tiempo de pulido: comparación cualitativa de láser frente a plasma
La calidad del corte por láser es superior a la del plasma, lo que reduce la mano de obra de pulido posterior. Este cálculo debe convertirse según las horas reales de pulido y el volumen de retrabajo, en lugar de considerar solo la diferencia de precio del equipo. Si los pedidos se centran principalmente en paredes gruesas y grandes diámetros de tubo, aumentar la complejidad del láser no aporta beneficios correspondientes; seguir usando plasma o subcontratar resulta más rentable.
Quién ofrece un mantenimiento diario más sencillo: la frontera entre el láser de fibra sin mantenimiento y el mantenimiento integral de la máquina
El láser de fibra no requiere mantenimiento, lo que reduce la carga de mantenimiento de la fuente de luz;pero la limpieza de las lentes, la lubricación de las guías y la calibración de las pinzas de sujeción siguen requiriendo ejecución diaria. La sequedad y limpieza del aire comprimido afectan directamente la vida útil de las lentes; esta es una frontera de mantenimiento que se pasa por alto fácilmente al comparar la cortadora de tubos láser con el plasma.
El presupuesto debe priorizar la adaptación a la estructura de los pedidos, evitando pagar de más por redundancia de gran diámetro y alta potencia, al mismo tiempo que se reserva inversión para piezas de desgaste y mantenimiento, y se incluye en la consideración integral el costo de mano de obra de pulido posterior del solución de plasma.
Preguntas frecuentes
Para cortar tubos de pared delgada de menos de 4 mm, ¿realmente el plasma consume más tiempo de trabajo que el láser? El tiempo se consume en el procesamiento posterior. El corte por plasma requiere pulir para eliminar la escoria y rectificar el bisel; el corte por láser es más limpio, lo que ahorra mano de obra y tiempo de retrabajo.
Los láseres de fibra óptica no requieren mantenimiento, ¿significa que la máquina completa no necesita mantenimiento? No. El láser no requiere mantenimiento, pero las lentes, las guías y las mordazas aún deben inspeccionarse y limpiarse periódicamente.
¿En qué casos no vale la pena aumentar el presupuesto para el láser? Cuando el diámetro y el espesor de pared de la tubería exceden la capacidad del equipo, no hay suministro estable de energía ni de aire en el sitio, o la proporción de tiempo de pulido es muy baja, el beneficio de aumentar la complejidad es limitado.
Más información
Si está evaluando el proceso de confirmación de precisión para reanudar el trabajo tras el traslado, o desea verificar si las especificaciones de las tuberías se encuentran dentro de los límites de capacidad del QT-6010M, puede enviar la lista de tuberías (material, tubo redondo/tubo cuadrado, diámetro exterior, espesor de pared, longitud por pieza, lote) y las condiciones de suministro eléctrico y de aire del sitio al equipo de Qingtian Zhizao; con base en ello le ayudaremos a determinar la compatibilidad y le daremos recomendaciones concretas para la autoverificación al reanudar el trabajo y la calibración del montaje.