QT-6010M是什么:三段拆分设计如何让它搬到工地还能用?
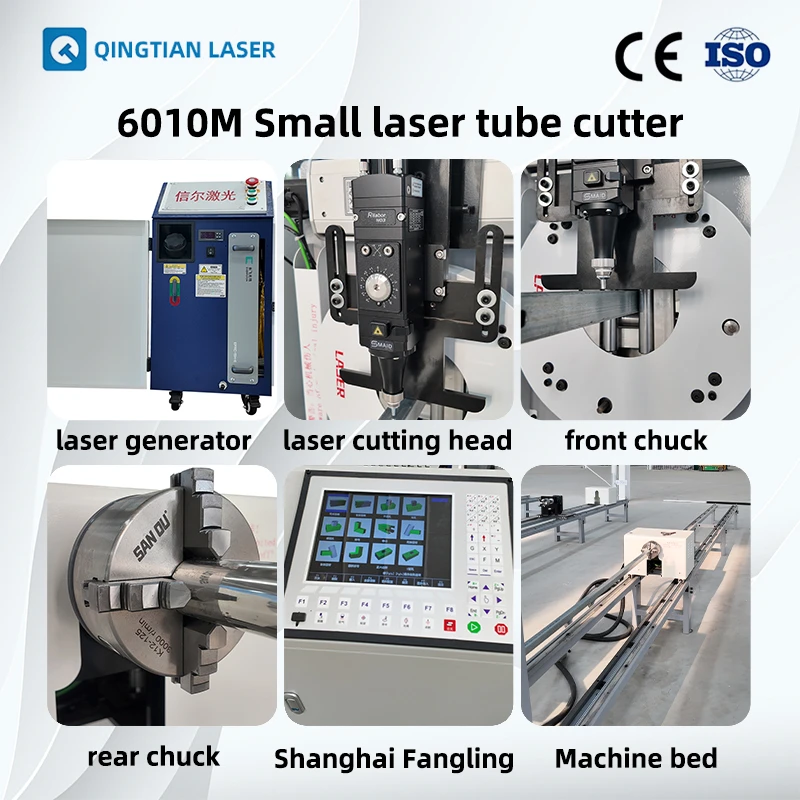
QT-6010M 是青天推出的方圆一体便携式小型激光切管机,采用两轴联动控制,搭载光纤激光器,用于圆管、方管的相贯线切割与打孔。 它的定位不是把工厂产线缩小,而是让管材切割能跟着作业面走。
三段拆分结构解决的是搬运问题,不是免安装
整机尺寸 6600×500×1100mm,整机搬运并不现实。 三段拆分直接改变的是单件重量和体积,让楼道、施工电梯、狭窄场地具备通过条件。 但拆分不等于拆完就能切:重新组装后,各段对接状态会影响切割精度(标称 ±0.5mm),需要按流程做精度自检和试切确认。
采购前值得确认两点:拆分后单段的大致重量与尺寸是否匹配现场搬运工具和通道;厂家是否提供组装后的对中与校准方法说明。 这决定了“能搬”之后能否“切得准”。
方圆管通用与光纤激光器免维护分别意味着什么
方圆一体指同一台设备覆盖圆管 Φ12–114mm、方管 15–100mm,厚度 ≤4mm,对多规格混切的配件厂和现场改管比较友好,不必为方管另配一台机器;超出这个范围的管材不在其能力边界内。
“光纤激光器免维护”常被误读为整机不用保养。 准确理解是:激光器这一核心部件在设计上减少了日常维护项,但整机仍有需要照看的环节——切割头镜片清洁、压缩空气气源状态、导轨与传动部件清洁润滑、拆装后的精度复检,都属于日常使用的一部分。 把“免维护”当成“零保养”,在工地粉尘环境下反而容易先出问题。
拆装几次后精度还准吗?先按这四步做复工自检
拆装本身不会让设备“大概率失准”,但每次转场都是一次状态重置:连接件有没有回到原位、夹爪有没有被碰偏、光路和切割头有没有在运输中移位,这些才是影响切口偏差的直接变量。 所以复工自检的目的不是证明“精度一定还是±0.5mm”,而是确认设备当前处于可正常出活的状态;发现偏差,先定位是哪一环没复位,而不是急着怀疑整机能力。
第一步:外观与连接件复位检查
先别通电,从机械复位查起。 三段拆分结构重新拼装后,重点看三处:段与段之间的对接面是否贴合、锁紧件是否全部到位并按规定力矩紧固、线缆与气管接头是否插到底且无拉扯。 任何一处虚接,都会在切割过程中表现为抖动或位置漂移,而不是静态就能看出来的误差。
同时检查切割头、导轨防护有无运输磕碰痕迹,发现异常先处理再往下走。
第二步:夹爪同轴度目视与试切校验
夹爪是同轴度的第一道关口。 目视检查:夹爪闭合后两爪面是否平行贴合、夹持中心与卡盘旋转中心是否明显偏移、夹紧后管材有无可见的上下或左右跳动。 目视只能筛出明显问题,真正的确认要靠试切——用一段与日常加工同规格的管材,切一道相贯线或打一个孔,测量切口相对理论位置的偏差。
偏差多少算正常? 这取决于你的工件公差要求,而不是一个固定数字;把实测值与图纸公差对照,落在公差带内即可放行,超出则回到夹爪与对接面复查。 单次试切不足以说明稳定性,建议连续切2~3件看偏差是否收敛。
第三步与第四步:试切记录与放行判断
试切时同步记录管材规格、壁厚、切口实测偏差和外观质量(挂渣、垂直度),形成一份简单的复工记录。 同一规格连续几件偏差稳定且落在公差内,可以正常投产;偏差逐件变大或忽大忽小,说明某个连接环节仍在松动,需停机复查而非靠调参数掩盖。 需要说明的是,这套自检确认的是“当前状态可用”,长期反复拆装后的精度保持性,与紧固件状态、运输方式和现场条件都有关,具体到你的转场频次和使用工况,建议把试切记录发给晴天(QingTian)团队,由他们判断是否需要进一步校准或调整装配方式。
哪些场景适合QT-6010M,哪些情况不建议用?
判断QT-6010M是否适用,先看两个硬边界:管径和壁厚。 圆管Φ12–114mm、方管15–100mm、壁厚≤4mm,这个范围内它能做相贯线切割和打孔,精度标称±0.5mm。 超出这个范围,不是调参数能解决的问题,而是设备能力本身不覆盖。
适合的场景:工地管材加工与机械配件下料
工地现场临时改管。 钢结构、护栏、支架安装经常遇到现场尺寸与图纸对不上,需要就地切管、开孔。 QT-6010M可三段拆分搬运,接220V电源和压缩空气即可作业,省去把管材运回厂里再运回工地的往返。
对这类“少量、多规格、要得快”的活,它的价值在于把切割环节搬到管材旁边。
机械配件厂小批量混切。 圆管方管通用,同一台设备切换规格不用换机型;切口质量优于等离子,能减少后续打磨工序。 配件下料常见的是多规格、小批量,系统自带图形库、免编程,换件时调整成本低,适合这种节奏。
一个快速自查:你手上的管材是否全部落在圆管Φ12–114mm、方管15–100mm、壁厚4mm以内? 如果答案是“是”,且以现场作业或小批量混切为主,这台设备的能力范围是对得上的。
不建议的场景:超壁厚、超管径与无电源气源现场
壁厚超过4mm或管径超出范围。 这不是“切得慢一点”的问题,而是超出设备设计边界。 遇到这类订单,需要向QingTian团队确认是否有更大规格方案,或考虑外协加工,不要按现有参数硬套。
现场没有220V电源或压缩空气。 设备依赖这两项才能运行。 工地临时用电不规范、气源靠临时租用空压机,都会直接影响能否开工。
进场前先确认电源容量和气源稳定性,比到场再想办法更省事。
管材长度超过6000mm。 有效管材长度6000mm,超长管需要先确认装夹与切割方案,不能默认能切。
追求大批量连续生产。 便携式设计优先解决“到现场切”的问题,不是为高节拍产线设计的。 如果你的场景是单一规格、长时间连续下料,应把产能匹配问题单独提出来和厂家讨论。
下一步确认什么
把你的实际管材清单(材质、圆管/方管、外径、壁厚、单根长度、批量)整理出来,对照上述边界逐项核对。 落在范围内的,可以进一步确认现场电源气源条件;有超界项的,直接向QingTian团队说明具体规格,确认是否有替代方案。 边界清楚之后再谈搬运和精度自检,才有意义。
选QT-6010M还是继续用等离子?维护与预算边界怎么判断
结论先行:管材在圆管Φ12-114mm、方管15-100mm、厚度≤4mm以内,现场具备220V电源和压缩空气,且希望减少后续打磨工时,QT-6010M值得优先评估;若管材超出此范围或现场无电源气源,则不建议选,应确认外协或更大规格设备。 这也是QT-6010M精度自检之外,选型阶段就要想清楚的事。
切口质量与打磨工时:激光优于等离子的定性对比
激光切口质量优于等离子,可减少后续打磨人工。 这笔账应按实际打磨工时与返工量折算,而非只看设备差价。 若订单以厚壁、大管径为主,增加激光复杂度换不来对应收益,继续用等离子或外协更划算。
日常维护谁更省心:光纤激光器免维护与整机保养的分界
光纤激光器免维护,降低的是光源维护负担;但镜片清洁、导轨润滑、夹爪校准仍需日常执行。 压缩空气的干燥洁净度会直接影响镜片寿命,这是激光切管机与等离子对比时容易被忽略的维护分界。
预算应优先匹配订单结构,避免为大管径大功率冗余付费,同时预留易损件与保养投入,并将等离子方案后续打磨人工成本纳入综合考量。
常见问题
切4mm以下薄壁管,等离子真的比激光费工时吗? 费在后续处理。 等离子切口需打磨去渣、修坡口,激光切口更整齐,省的是人工和返工时间。
光纤激光器免维护,是不是整机就不用保养了? 不是。 激光器免维护,但镜片、导轨、夹爪仍需按周期检查清洁。
什么情况下不值得为激光增加预算? 管径壁厚超出设备能力、现场无稳定供电供气,或打磨工时占比很低时,增加复杂度收益有限。
进一步了解
如果你正在评估转场后复工的精度确认流程,或想核对管材规格是否落在QT-6010M的能力边界内,可以把管材清单(材质、圆管/方管、外径、壁厚、单根长度、批量)和现场电源气源条件发给擎天智造团队,我们会据此协助判断适配性,并给出复工自检与装配校准的具体建议。