Qu'est-ce que le QT-6010M : comment sa conception en trois sections démontables lui permet-elle de rester utilisable une fois transportée sur le chantier ?
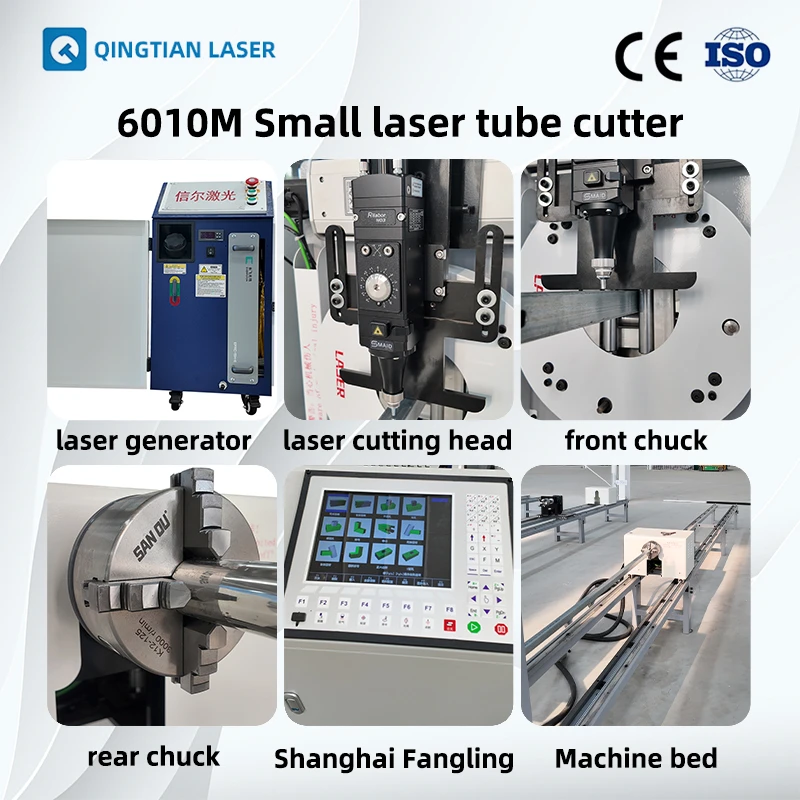
Le QT-6010M est une petite machine portable de découpe laser de tubes à section ronde et carrée intégrée lancée par Qingtian, utilisant un contrôle à deux axes synchronisés et équipée d'un laser à fibre, destinée à la découpe de lignes d'intersection et au perçage de tubes ronds et carrés. Son positionnement n'est pas de réduire une ligne de production d'usine, mais de permettre à la découpe de tubes de suivre la zone de travail.
La structure en trois sections démontables résout le problème du transport, pas celui de l'absence d'installation
Les dimensions de la machine complète sont de 6600×500×1100 mm ; le transport de l'ensemble n'est pas réaliste. La division en trois sections modifie directement le poids et le volume de chaque pièce, permettant le passage dans les couloirs, les ascenseurs de chantier et les espaces étroits. Mais démonter ne signifie pas pouvoir découper immédiatement : après le remontage, l'état d'assemblage des différentes sections affecte la précision de découpe (nominale ±0,5 mm), et il est nécessaire d'effectuer un autocontrôle de précision et une découpe d'essai selon la procédure.
Deux points méritent d'être confirmés avant l'achat : le poids et les dimensions approximatifs de chaque section après démontage correspondent-ils aux outils de manutention et aux passages sur site ;Le fabricant fournit-il des instructions de centrage et de calibration après assemblage. Cela détermine si, après « pouvoir déplacer » la machine, on peut « couper avec précision ».
Ce que signifient respectivement la polyvalence tubes ronds et carrés et l'absence d'entretien du laser à fibre
L'intégration rond-carré signifie qu'une même machine couvre les tubes ronds de Φ12–114 mm et les tubes carrés de 15–100 mm, avec une épaisseur ≤4 mm ; c'est plutôt pratique pour les usines de pièces détachées qui mélangent plusieurs spécifications et pour la modification de tubes sur site, sans avoir à prévoir une machine supplémentaire pour les tubes carrés ;Les tubes dépassant cette plage ne relèvent pas de ses limites de capacité.
« Laser à fibre sans entretien » est souvent mal interprété comme signifiant que la machine entière ne nécessite aucun entretien. La compréhension exacte est la suivante : le laser, ce composant central, a été conçu pour réduire les opérations de maintenance quotidienne, mais la machine entière comporte encore des éléments à surveiller — le nettoyage des lentilles de la tête de découpe, l'état de la source d'air comprimé, le nettoyage et la lubrification des rails et des pièces de transmission, ainsi que la revérification de la précision après démontage et remontage, font tous partie de l'utilisation quotidienne. Considérer « sans entretien » comme « zéro maintenance » rend au contraire plus vulnérable aux problèmes précoces dans un environnement poussiéreux de chantier.
Après plusieurs démontages et remontages, la précision est-elle toujours bonne ?Effectuez d'abord ces quatre étapes d'autocontrôle de reprise
Le démontage et le remontage en eux-mêmes ne font pas « très probablement perdre la précision » à l'équipement, mais chaque transfert est une réinitialisation d'état : les pièces de liaison sont-elles revenues en place, la pince a-t-elle été décalée par un choc, le trajet optique et la tête de découpe se sont-ils déplacés pendant le transport ? Ce sont ces variables directes qui influencent l'écart de coupe. L'objectif de l'autocontrôle de reprise n'est donc pas de prouver que « la précision est forcément toujours de ±0,5 mm », mais de confirmer que l'équipement se trouve actuellement dans un état permettant de produire normalement ;Si un écart est constaté, commencez par identifier quel maillon n'a pas été réinitialisé, plutôt que de douter immédiatement de la capacité de la machine entière.
Première étape : contrôle visuel et vérification de la remise en place des pièces de liaison
Ne mettez pas sous tension tout de suite, commencez par vérifier la réinitialisation mécanique. Après le remontage de la structure en trois sections, vérifiez particulièrement trois points : les surfaces de jonction entre les sections sont-elles bien ajustées, toutes les pièces de verrouillage sont-elles en place et serrées au couple prescrit, les connecteurs des câbles et des tuyaux d'air sont-ils enfoncés à fond et sans tension. Tout faux contact, aussi minime soit-il, se manifestera pendant la découpe par des vibrations ou une dérive de position, et non par une erreur visible à l'arrêt.
Vérifiez également que la tête de découpe et les protections des rails ne présentent pas de traces de choc liées au transport ; en cas d'anomalie, traitez-la d'abord avant de poursuivre.
Deuxième étape : contrôle visuel et validation par essai de coupe de la coaxialité des mors
Les mors constituent le premier verrou de la coaxialité. Contrôle visuel : après fermeture des mors, les deux faces de mors sont-elles parallèles et en contact, le centre de serrage est-il nettement décalé par rapport au centre de rotation du mandrin, et le tube présente-t-il, une fois serré, un saut visible de haut en bas ou de gauche à droite. Le contrôle visuel ne permet de détecter que les problèmes évidents ; la véritable confirmation passe par un essai de coupe : avec un tronçon de tube de même spécification que celui utilisé quotidiennement, découpez une ligne d'intersection ou percez un trou, puis mesurez l'écart entre la coupe et la position théorique.
Quel écart est considéré comme normal ? Cela dépend des exigences de tolérance de votre pièce, et non d'une valeur fixe ;Comparez les valeurs mesurées avec les tolérances du plan ; si elles se situent dans la plage de tolérance, le feu vert est donné ; dans le cas contraire, revenez vérifier la pince et la surface de contact. Une seule coupe d'essai ne suffit pas à démontrer la stabilité ; il est recommandé de couper 2 à 3 pièces consécutives pour voir si l'écart se stabilise.
Troisième et quatrième étapes : enregistrement des essais de coupe et décision de validation
Lors de l'essai de coupe, enregistrez simultanément les spécifications du tube, l'épaisseur de paroi, l'écart mesuré de la coupe et la qualité d'aspect (bavures, perpendicularité), afin de constituer un simple procès-verbal de remise en service. Si, pour une même spécification, les écarts de plusieurs pièces consécutives sont stables et restent dans les tolérances, la production normale peut démarrer ;Si l'écart augmente à chaque pièce ou varie de façon irrégulière, cela indique qu'un élément de liaison est encore desserré ; il faut arrêter la machine et procéder à une vérification, plutôt que de masquer le problème en ajustant les paramètres. Il convient de préciser que cette auto-vérification confirme que « l'état actuel est utilisable » ; la conservation de la précision après des démontages et remontages répétés à long terme dépend de l'état des fixations, du mode de transport et des conditions sur site. En fonction de votre fréquence de déplacement et de vos conditions d'utilisation, il est recommandé d'envoyer les enregistrements des essais de coupe à l'équipe QingTian, qui jugera s'il est nécessaire de procéder à un étalonnage supplémentaire ou d'ajuster la méthode d'assemblage.
Quels scénarios conviennent au QT-6010M, et dans quels cas son utilisation est-elle déconseillée ?
Pour déterminer si le QT-6010M est adapté, il faut d'abord examiner deux limites strictes : le diamètre du tube et l'épaisseur de paroi. Tubes ronds Φ12–114 mm, tubes carrés 15–100 mm, épaisseur de paroi ≤4 mm : dans cette plage, il peut réaliser la découpe de lignes d'intersection et le perçage, avec une précision nominale de ±0,5 mm. Au-delà de cette plage, il ne s'agit pas d'un problème résoluble en ajustant les paramètres, mais d'une capacité de l'équipement qui ne couvre tout simplement pas ces dimensions.
Scénarios adaptés : usinage de tubes et découpe de pièces mécaniques sur chantier
Modification temporaire de tubes directement sur le chantier. Lors de l'installation de structures métalliques, de garde-corps et de supports, il arrive fréquemment que les dimensions sur site ne correspondent pas aux plans, nécessitant une découpe et un perçage des tubes sur place. Le QT-6010M peut être démonté en trois sections pour le transport ; il suffit de le raccorder à une alimentation 220 V et à de l'air comprimé pour travailler, ce qui évite les allers-retours pour rapporter les tubes à l'usine puis les renvoyer sur le chantier.
Pour ce type de travaux « en petite quantité, multi-formats, à réaliser rapidement », son intérêt réside dans le fait d'amener l'étape de découpe au plus près des tubes.
Découpe mixte en petites séries pour les usines de pièces mécaniques. Compatible avec les tubes ronds et les tubes carrés ; le passage d'un format à l'autre sur la même machine ne nécessite pas de changer de modèle ;la qualité de coupe est supérieure à celle du plasma, ce qui permet de réduire les opérations de meulage ultérieures. Le débit des pièces détachées se caractérise généralement par de multiples formats et de petites séries ; le système intègre une bibliothèque de formes et ne nécessite pas de programmation, ce qui réduit les coûts d'ajustement lors du changement de pièce et convient à ce rythme de production.
Un auto-contrôle rapide : les tubes que vous avez en main sont-ilstousdans la plage des tubes ronds Φ12–114 mm, des tubes carrés 15–100 mm et une épaisseur de paroi inférieure ou égale à 4 mm ? Si la réponse est « oui » et que l'activité est principalement du travail sur site ou de la découpe mixte en petites séries, la plage de capacités de cette machine correspond.
Scénarios non recommandés : épaisseur de paroi excessive, diamètre de tube excessif et site sans alimentation électrique ni source d'air comprimé
Épaisseur de paroi supérieure à 4 mm ou diamètre de tube hors plage. Il ne s'agit pas d'un problème de « coupe plus lente », mais d'un dépassement des limites de conception de l'équipement. Face à ce type de commande, il faut confirmer auprès de l'équipe QingTian s'il existe une solution de plus grande capacité, ou envisager une sous-traitance, plutôt que d'appliquer de force les paramètres existants.
Le site ne dispose pas d'alimentation 220 V ni d'air comprimé. L'équipement dépend de ces deux éléments pour fonctionner. Une alimentation électrique temporaire non conforme sur le chantier ou une source d'air reposant sur la location temporaire d'un compresseur affectent directement la possibilité de démarrer les travaux.
Confirmer la capacité d'alimentation électrique et la stabilité de la source d'air avant d'entrer sur le site est plus simple que de chercher des solutions une fois sur place.
Longueur du tube supérieure à 6000 mm. Longueur utile du tube de 6000 mm ; pour les tubes surdimensionnés, il faut d'abord confirmer la solution de serrage et de découpe, on ne peut pas supposer par défaut qu'ils sont découpables.
Recherche d'une production continue en grande série. La conception portable vise en priorité à résoudre le problème de « découpe sur site », elle n'est pas destinée aux lignes de production à cadence élevée. Si votre cas d'usage concerne une seule spécification avec un débit continu sur longue durée, il convient de soulever séparément la question de l'adéquation de la capacité de production avec le fabricant.
Que confirmer à l'étape suivante
Établissez la liste de vos tubes réels (matériau, tube rond/tube carré, diamètre extérieur, épaisseur de paroi, longueur unitaire, lot) et vérifiez chaque point par rapport aux limites ci-dessus. Pour les cas qui entrent dans le périmètre, il est possible de confirmer ensuite les conditions d'alimentation électrique et d'air comprimé sur site ;En cas de dépassement des limites, indiquez directement à l'équipe QingTian les spécifications précises afin de confirmer s'il existe une solution alternative. Ce n'est qu'après avoir clarifié les limites qu'il devient pertinent de parler de manutention et d'autocontrôle de précision.
Faut-il choisir le QT-6010M ou continuer à utiliser le plasma ?Comment déterminer les limites de maintenance et de budget
Conclusion en premier : pour des tubes ronds de Φ12-114 mm, des tubes carrés de 15-100 mm, une épaisseur ≤4 mm, avec une alimentation 220 V et de l'air comprimé sur site, et si l'on souhaite réduire le temps de meulage ultérieur, le QT-6010M mérite une évaluation prioritaire ;si les tubes dépassent cette plage ou si le site ne dispose ni d'alimentation électrique ni d'air comprimé, il n'est pas recommandé de le choisir ; il convient alors de confirmer une sous-traitance ou un équipement de plus grande capacité. C'est aussi un point à clarifier dès la phase de sélection, en dehors de l'autocontrôle de précision du QT-6010M.
Qualité de coupe et temps de meulage : comparaison qualitative du laser par rapport au plasma
La qualité de coupe au laser est supérieure à celle du plasma, ce qui permet de réduire la main-d'œuvre de meulage ultérieure. Ce calcul doit être converti en fonction des heures de meulage réelles et du volume de retouches, et non en se basant uniquement sur la différence de prix des équipements. Si les commandes portent principalement sur des parois épaisses et de grands diamètres de tubes, l'augmentation de la complexité du laser n'apportera pas les bénéfices correspondants ; il est plus rentable de continuer à utiliser le plasma ou de sous-traiter.
Qui est plus tranquille pour la maintenance quotidienne : la frontière entre la maintenance sans entretien du laser à fibre et l'entretien de la machine complète
Le laser à fibre est sans entretien, ce qui réduit la charge de maintenance de la source lumineuse ;mais le nettoyage des lentilles, la lubrification des glissières et la calibration des pinces doivent encore être effectués quotidiennement. La siccité et la propreté de l'air comprimé affectent directement la durée de vie des lentilles ; c'est une frontière de maintenance facilement négligée lors de la comparaison entre la machine de découpe de tubes au laser et le plasma.
Le budget doit d'abord correspondre à la structure des commandes, éviter de payer pour une redondance de grande puissance pour grands diamètres, tout en prévoyant des investissements pour les pièces d'usure et l'entretien, et en intégrant dans l'évaluation globale les coûts de main-d'œuvre de meulage ultérieurs du solution plasma.
Questions fréquentes
Pour couper des tubes à paroi mince de moins de 4 mm, le plasma prend-il vraiment plus de temps que le laser ? Le temps se perd dans le traitement ultérieur. Les coupes au plasma nécessitent un meulage pour éliminer les scories et un chanfreinage, tandis que les coupes au laser sont plus nettes, ce qui économise du temps de main-d'œuvre et de reprise.
Les lasers à fibre étant sans entretien, la machine entière n'a-t-elle donc pas besoin d'être entretenue ? Non. Le laser est sans entretien, mais les lentilles, les rails de guidage et les mâchoires de serrage doivent toujours être inspectés et nettoyés périodiquement.
Dans quels cas n'est-il pas rentable d'augmenter le budget pour un laser ? Lorsque le diamètre et l'épaisseur de paroi du tube dépassent les capacités de l'équipement, qu'il n'y a pas d'alimentation électrique et d'air comprimé stables sur site, ou que la part du temps de meulage est très faible, le gain apporté par l'augmentation de la complexité est limité.
En savoir plus
Si vous évaluez le processus de confirmation de précision pour la reprise du travail après un déplacement, ou si vous souhaitez vérifier si les spécifications des tubes se situent dans les limites de capacité du QT-6010M, vous pouvez envoyer la liste des tubes (matériau, tube rond/tube carré, diamètre extérieur, épaisseur de paroi, longueur unitaire, lot) ainsi que les conditions d'alimentation électrique et d'air comprimé sur site à l'équipe de Qingtian Zhizao ; nous vous aiderons sur cette base à juger de l'adéquation et vous donnerons des recommandations concrètes pour l'autocontrôle de la reprise du travail et le calibrage de l'assemblage.