В чём же на самом деле разница между пневматическим и ручным патроном?Сначала рассмотрим действия зажима и такт переналадки
Чтобы определить, подходит ли малогабаритный лазерный станок для резки труб вашему цеху, не смотрите сначала на таблицу параметров — сначала посмотрите, сколько действий должен выполнить человек при переналадке. Ключевое различие между пневматическим и ручным патроном не в том, «насколько крепко зажимает», а в том, кто выполняет действие зажима и сколько времени это занимает.
Какие действия требуются при одной переналадке ручного патрона
Ручной патрон зажимает трубу за счёт того, что оператор поворачивает ключ на патроне или регулирует винт, подтягивая кулачки по одному или все сразу. Полная переналадка обычно включает: ослабление старого материала — отвод кулачков — установку новой трубы — центрирование и выравнивание — поочерёдную фиксацию — пробное зажатие и подтверждение. При переходе с круглой трубы на квадратную или со сменой диаметра с 19mm на 100mm, то есть при большом разбросе размеров, ход кулачков и этап выравнивания обычно отнимают больше всего времени, а степень зажатия зависит от ощущений оператора, поэтому согласованность на одном и том же оборудовании в разные смены будет колебаться.
Проблема этой цепочки действий не в усталости, а в том, что она привязывает такт переналадки к «человеку»: чем чаще переналадка и разнообразнее типоразмеры, тем труднее сжать накапливаемое вспомогательное время.
Какие действия пневматический патрон передаёт сжатому воздуху
Пневматический патрон приводит зажимной механизм в действие сжатым воздухом: оператору нужно только загрузить материал и инициировать зажим, а усилие зажима определяется давлением в источнике воздуха и больше не требует поточечной ручной фиксации. В цепочке действий в основном сокращаются два участка — «поточечная фиксация» и «повторные пробные зажимы для подтверждения», а этап выравнивания также упрощается благодаря синхронности зажима.
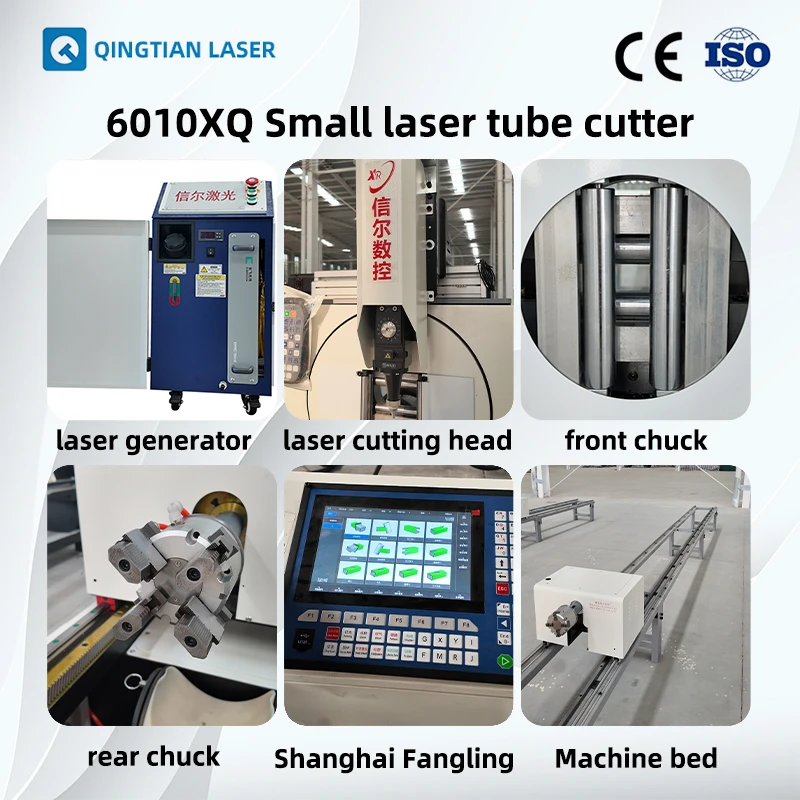
Для такого оборудования, как QT-6010XQ, значение пневматического патрона следует рассматривать в контексте его применения: эффективный диапазон резки труб охватывает круглые и квадратные трубы 19–100 мм, что означает, что один и тот же станок должен справляться с немалым разбросом типоразмеров;Если в цехе смешанная линия с множеством типоразмеров и малыми партиями, переналадки часты, и пневматический патрон экономит те несколько минут при каждой переналадке. Наоборот, если материал меняют всего два-три раза в месяц и круглый год работают с одним типоразмер, это различие окажет ограниченное влияние на общую производительность.
Следует отметить, что пневматический патрон зависит от сжатого воздуха, и стабильность источника воздуха напрямую влияет на надёжность зажима — это при выборе модели нужно подтверждать вместе с условиями электроснабжения и подачи воздуха. Что касается того, соответствует ли усилие зажима толщине стенки вашей трубы и технологии резки, это вопрос конкретных рабочих условий; рекомендуется сообщить команде QingTian диапазон диаметров труб, толщину стенки и частоту переналадки, чтобы они подтвердили конфигурацию.
Одним словом, вывод: преимущество пневматического патрона по такту проявляется только при частой переналадке и разнообразных типоразмерах;при редкой переналадке разница между ними нивелируется.
Не деформирует ли пневматический патрон тонкостенные трубы при зажиме?Ключ — в управлении усилием зажима и мягких зажимных приспособлениях
Когда тонкостенную трубу сплющивает в пневматическом патроне, проблема обычно не в самой «пневматике», а в способе приложения усилия зажима и форме контакта кулачков со стенкой трубы. Преимущество пневматического патрона — быстрая повторная позиционируемость и экономия усилий при переналадке, но если давление воздуха один раз настроить под толстостенную трубу и сразу использовать его для зажима тонкостенной, деформации почти не избежать. Чтобы определить, может ли оборудование стабильно зажимать тонкостенные трубы, нужно смотреть на две вещи: регулируется ли усилие зажима и есть ли подходящие мягкие зажимные приспособления.
Как регулировка давления воздуха влияет на зажим тонкостенных труб
Усилие зажима пневматического патрона создаётся усилием цилиндра: чем выше давление воздуха, тем больше давление зажимных кулачков на стенку трубы. Радиальная жёсткость тонкостенных труб низкая: то же самое давление воздуха на толстой стенке не причиняет вреда, а на тонкой стенке может привести к овальности или вмятинам. Практический подход таков: отрегулируйте давление воздуха до минимального значения, при котором труба приводится во вращение и не возникает осевого смещения, затем проверьте, нет ли следов вдавливания вблизи места реза.
Здесь нет универсального значения давления воздуха, которое можно было бы скопировать — диаметр трубы, толщина стенки, материал и площадь контакта зажимных кулачков изменяют результат, поэтому необходимо подтверждать пробным зажимом для каждой партии. Кроме того, следует учитывать, что слишком низкое давление воздуха создаёт риск проскальзывания: небольшое проворачивание трубы во время резки приведёт к перекосу реза, поэтому регулировка давления — это поиск окна между «деформацией при зажиме» и «проскальзыванием», и чем ниже, тем лучше — неверно.
По каким рабочим условиям выбирать мягкие зажимные приспособления
Роль мягкого зажима заключается в распределении сосредоточенного давления на большую контактную поверхность. При выборе модели в первую очередь учитывают четыре условия:
- Диапазон диаметров и толщины стенок труб: Эффективный диаметр резки QT-6010XQ составляет 19–100 мм для круглых и квадратных труб, толщина резки ≤3 мм; тонкостенные трубы как раз попадают в этот диапазон, но относится ли толщина стенки конкретной партии труб к категории «склонных к деформации», необходимо уточнить у производителя с учётом материала и диаметра трубы, чтобы определить форму зажимных губок.
- Форма поперечного сечения: Круглые и квадратные трубы воспринимают нагрузку по-разному: плоские стенки квадратных труб легко вдавливаются, а круглые трубы легко сжимаются в овал, поэтому прилегающая поверхность мягкого зажима должна соответствовать поперечному сечению.
- Длина контакта: Чем длиннее контакт между зажимными губками и стенкой трубы, тем ниже давление на единицу площади, но чрезмерная длина может создавать помехи для перемещения режущей головки, поэтому это необходимо оценивать вместе с обрабатываемым контуром.
- Частота заменыПри производстве с чередованием нескольких типоразмеров возможность быстрой замены мягких зажимов напрямую определяет, насколько ещё сохраняется преимущество пневматического патрона в «быстрой переналадке».
Как выявить причину почернения стенки трубы после резки
Почернение стенки трубы относится к проблемам качества резки и не связано с деформацией от зажима — не стоит регулировать их вместе. Обычные направления проверки — вспомогательный газ (недостаточное давление или загрязнённый газ), согласование скорости резки и мощности, положение фокуса. Рекомендуется сначала убедиться, что давление источника газа и тип газа соответствуют требованиям процесса, затем проверить, были ли параметры скорректированы под текущую толщину стенки.
Если почернение появляется только вблизи зажимных кулачков, тогда стоит вернуться к подозрению на смещение трубы или неплотное прилегание из-за зажима.
Можно ли использовать пневматический патрон для тонкостенных труб? Ответ — да, при условии, что усилие зажима регулируется, а мягкие зажимы подобраны правильно. Как именно эти два параметра настраиваются на QT-6010XQ и какой тип захвата рекомендуется для вашего сочетания диаметра и толщины стенки трубы, необходимо уточнить у команды Qingtian после предоставления спецификаций трубы; не следует напрямую применять опыт, накопленный для толстостенных труб.
Для кого подходит QT-6010XQ?Сценарии с частой переналадкой для квадратных и круглых труб 19-100 мм и толщиной ≤3 мм
Границы применимости QT-6010XQ определяются двумя цифрами: квадратные и круглые трубы 19-100 мм, толщина резки ≤3 мм. Эти две цифры определяют, в каких цехах это оборудование сможет реализовать преимущество быстрой переналадки пневматического патрона, а в каких цехах оно не справится из-за превышения предельного диаметра трубы или толщины стенки.
В каких сценариях обработки труб ценность пневматического патрона наиболее очевидна
Преимущество пневматического патрона в эффективности основано на предпосылке «частых переналадок». На производственных линиях, где долгое время обрабатывается только один-два типоразмера, ручной патрон настраивается на трубу надолго, и удобство пневматического патрона нивелируется. В следующих сценариях разница в эффективности переналадки при смене способа закрепления будет очень заметной:
- Смешанное производство квадратных и круглых труб различных типоразмеров: 19-100mm охватывает распространённые типоразмеры декоративных труб, конструкционных труб и труб для ограждений; при поочерёдной подаче квадратных и круглых труб пневматический патрон избавляет от повторного центрирования и ручной затяжки.
- Сверление отверстий, прорезка пазов и вырезка дуговых кромок выполняются на одном станке: один станок объединяет несколько операций, сокращая перемещение трубных деталей между сверлением и резкой и повторное закрепление; чем меньше закреплений, тем больше выгода от быстрой установки и снятия.
- Обработка стыков, дуговых кромок и подобных соединений: четырёхосевая интерполяция поддерживает такие операции; трубные детали, которые раньше размечали вручную или отдавали на аутсорсинг, можно изготавливать на собственном производстве, и сроки поставки становятся более контролируемыми.
Критерий оценки можно свести к одной фразе: чем выше частота переналадки, чем меньше размер партии и чем разнообразнее типоразмеры, тем лучше подходит этот станок.
В каких случаях не рекомендуется выбирать это оборудование
Причины нерекомендации столь же конкретны и связаны главным образом с граничными параметрами и технологическими требованиями:
- Трубы толщиной более 3 мм. Это жёсткое ограничение: за его пределами речь идёт не о проблеме эффективности, а о том, что качество резки не может быть гарантировано с большей уверенностью; для толстостенных труб требуются модели с более высокой мощностью.
- Диаметр трубы менее 19 мм или более 100 мм. Тонкие и крупные трубы не входят в эффективный диапазон резки, ход зажимного приспособления и режущей головки не может их охватить.
- Производственные линии с одним типоразмером, крупносерийным производством и отсутствием переналадки в течение всего года. Преимущество пневматического патрона в части переналадки не используется, более простое решение оказывается выгоднее по стоимости.
- Требуется резка листовых материалов, профилей и других заготовок, не являющихся квадратными или круглыми трубами. Данное оборудование предназначено для четырёхосной резки квадратных и круглых труб, и его технологический диапазон не охватывает раскрой листового материала.
Если параметры трубной заготовки находятся вблизи граничных значений (например, толщина около 3 мм, диаметр трубы около 100 мм), не следует делать выводы, опираясь только на таблицу параметров — необходимо предоставить фактический материал, толщину и контур реза производителю продукции для согласования и подтверждения: поведение при резке различных материалов одинаковой толщины может различаться.
Следующий шаг подтверждения: составьте перечень 3–5 типоразмеров труб, которые вы обычно режете (материал, наружный диаметр/длина стороны, толщина, количество в партии, частота переналадки), и сверьте каждый из них с двумя критериями: 19–100 мм и ≤3 мм. Если все значения укладываются в диапазон и переналадка выполняется часто, это оборудование заслуживает включения в сравнение цен;если хотя бы один параметр выходит за пределы, сначала подтвердите альтернативное решение, а затем обсуждайте цену.
Стоит ли платить больше?Принимайте окончательное решение на основе частоты переналадки и доли тонкостенных труб
Повышение эффективности, обеспечиваемое пневматическим патроном, распределяется неравномерно. Один и тот же станок QT-6010XQ в цехе, где типоразмер меняют три раза в день, и в цехе, где типоразмер меняют лишь раз в неделю, окупает дополнительные затраты совершенно по-разному. Критерий оценки можно свести к двум переменным:количество переналадок в день/неделю, а такжедоля тонкостенных труб в заказах。
Как выбирать при высокой частоте переналадки и большом количестве тонкостенных труб
Если выполняются любые два или более из перечисленных ниже условий, вариант с пневматическим патроном заслуживает приоритетного рассмотрения:
- Более 3 переналадок за смену, при этом типоразмеры постоянно чередуются в диапазоне 19–100 мм среди квадратных и круглых труб;
- Тонкостенные трубы (тонкостенные типоразмер в диапазоне толщины реза ≤3 мм) составляют более половины заказов, и при чуть большем усилии зажима их легко смять или деформировать;
- Есть работы, требующие выполнения нескольких операций за один зажим, такие как сверление отверстий, прорезка канавок, обработка линий пересечения, графическая гравировка, и повторные разжимы напрямую съедают точность;
- Переналадка в основном упирается в «центрирование, выравнивание, повторные пробные зажимы», а не в программирование или загрузку-разгрузку.
В таких сценариях ценность пневматического патрона не в том, что он «быстрее на несколько секунд», а в том, чтоусилие зажима воспроизводимо— при втором зажиме той же типоразмер не нужно заново выравнивать, и тонкостенные детали не приходится каждый раз зажимать, полагаясь на ощущение усилия. Согласованное движение четырёх осей в сочетании со стабильным закреплением — только так обеспечивается стабильность готовых изделий при резке пересекающихся линий и дуговых пазов.
Как выбрать при малом количестве переналадок и преобладании толстостенных труб
И наоборот, если переналадка происходит реже одного раза в день, заказы в основном состоят из толстостенных труб, а операции сводятся к прямому резу и простой перфорации, то предельная выгода от пневматического патрона заметно сужается. В этом случае дополнительные расходы покупают «эпизодическое облегчение», а не «ежедневную экономию времени». Вариант с ручным патроном легче по бюджету и имеет меньше точек обслуживания — пневматическая система добавляет ежедневный контроль источника воздуха, трубопроводов и уплотнений, а стабильность сжатого воздуха также влияет на качество закрепления.
Границу можно сформулировать ещё прямее:когда доля затрат на переналадку в трудоёмкости единицы продукции ниже примерно одной десятой, не стоит усложнять конструкцию ради автоматизированного закрепления; если выше этой доли — тогда можно говорить о модернизации.
Информация, которую нужно подготовить перед запросом
Не спрашивайте только «сколько стоит пневматический патрон», передайте собеседнику следующие пункты — соответствие предложения и решения будет намного выше:
- Материал обычно обрабатываемых труб, диапазон наружного диаметра/длины стороны, интервал толщины стенки, а также доля тонкостенных деталей;
- Количество переналадок в день, сколько времени сейчас занимает каждая переналадка, на каком этапе возникает задержка;
- Основные комбинации операций: какую долю занимают прямая резка, сверление, прорезка канавок, дуговые пазы и гравировка;
- Приближается ли длина одиночной трубы к 6000mm, стабильно ли давление воздуха в цехе, напряжение 220V;
- Существующий способ загрузки/разгрузки и размеры площадки, подтвердите, можно ли разместить оборудование с занимаемой площадью 6600×800×1100mm.
Пункты 1 и 2 напрямую определяют, выгоден ли пневматический патрон, пункты 4 и 5 определяют, можно ли успешно внедрить оборудование — если не хватает хотя бы одной из этих двух категорий информации, решение можно дать только приблизительное.
Часто задаваемые вопросы
Если переналадка происходит всего один-два раза в день, стоит ли всё равно выбирать пневматический патрон? Если эти одна-две переналадки занимают много времени и преобладают тонкостенные трубы, это всё ещё может быть выгодно;если сама переналадка не вызывает проблем и преобладает прямая резка толстостенных труб, больше подходит ручной вариант. Решение принимайте, рассчитав фактическое время каждой переналадки.
Не деформирует ли пневматический патрон тонкостенную трубу при зажиме? Качество зажима зависит от настройки давления воздуха и способа контакта кулачков; это нужно проверить при пробной резке в вашем диапазоне толщины стенок. При запросе цены сообщите минимальную толщину стенки, чтобы исполнитель подтвердил схему зажима.
Какую максимальную толщину трубы может резать это оборудование? Толщина резки ≤3 мм, диаметр охватывает круглые и квадратные трубы 19–100 мм. Потребности, выходящие за эти пределы, не подходят для оценки с помощью данного оборудования.
Как портативность и возможность разборки влияют на оценку? Это означает, что оборудование можно использовать на стройплощадке или на распределённых рабочих местах, но также означает, что базовую установку придётся заново подтверждать каждый раз. При использовании на стационарной производственной линии и при частых переездах требования к схеме закрепления различаются, и это следует чётко указать при запросе цены.
Узнать подробнее
Если вы оцениваете, подходит ли пневматический патрон для вашего ритма переналадок, можно подготовить данные о материале часто обрабатываемых труб, диапазоне диаметров, интервале толщины стенки, среднесуточном количестве переналадок и основных комбинациях технологических операций и передать их команде «Цинтянь Чжицзао»; на их основе мы поможем подтвердить конфигурацию патрона QT-6010XQ, схему мягких зажимов и условия внедрения.