¿Cuál es realmente la diferencia entre un mandril neumático y un mandril manual?Primero, observe la acción de sujeción y el tiempo de cambio de tipo.
Para determinar si una máquina cortadora de tubos láser pequeña es adecuada para su taller, no mire primero la tabla de parámetros; primero observe cuántas acciones debe realizar el operador durante el cambio de tipo. La diferencia clave entre un mandril neumático y un mandril manual no radica en "si sujeta con fuerza o no", sino en quién realiza la acción de sujeción y cuánto tiempo lleva.
¿Qué acciones se deben realizar en un cambio de tipo de un mandril manual?
El mandril manual sujeta el tubo mediante el operador que gira la llave del mandril o ajusta el tornillo de regulación, apretando mordaza por mordaza o en conjunto. Un cambio de tipo completo generalmente incluye: aflojar el material viejo — retraer las mordazas — colocar el nuevo tubo — centrar y alinear — bloquear punto por punto — probar la sujeción para confirmar. Cuando se cambia de tubo redondo a tubo cuadrado, o de 19mm a 100mm, es decir, especificaciones con una diferencia considerable, el recorrido de las mordazas y el proceso de alineación suelen ser los que más tiempo consumen, y el grado de sujeción depende de la sensación del operador, por lo que la consistencia en la misma máquina puede variar entre distintos turnos.
El problema de esta cadena de acciones no radica en el cansancio, sino en que ata el ritmo de cambio de formato a la «persona»: cuanto más frecuentes son los cambios de formato y más variadas las especificaciones, más difícil resulta comprimir el tiempo auxiliar acumulado.
Qué acciones delega el mandril neumático al aire comprimido
El mandril neumático acciona el mecanismo de sujeción con aire comprimido; el operador solo tiene que colocar la pieza y activar la sujeción, y la fuerza de sujeción viene determinada por la presión de la fuente de aire, sin necesidad de bloquear manualmente punto por punto. Trasladado a la cadena de acciones, lo que principalmente se comprime son los dos tramos de «bloqueo punto por punto» y «confirmación mediante pruebas de sujeción repetidas»; la fase de alineación también se simplifica gracias a la sincronización de la sujeción.
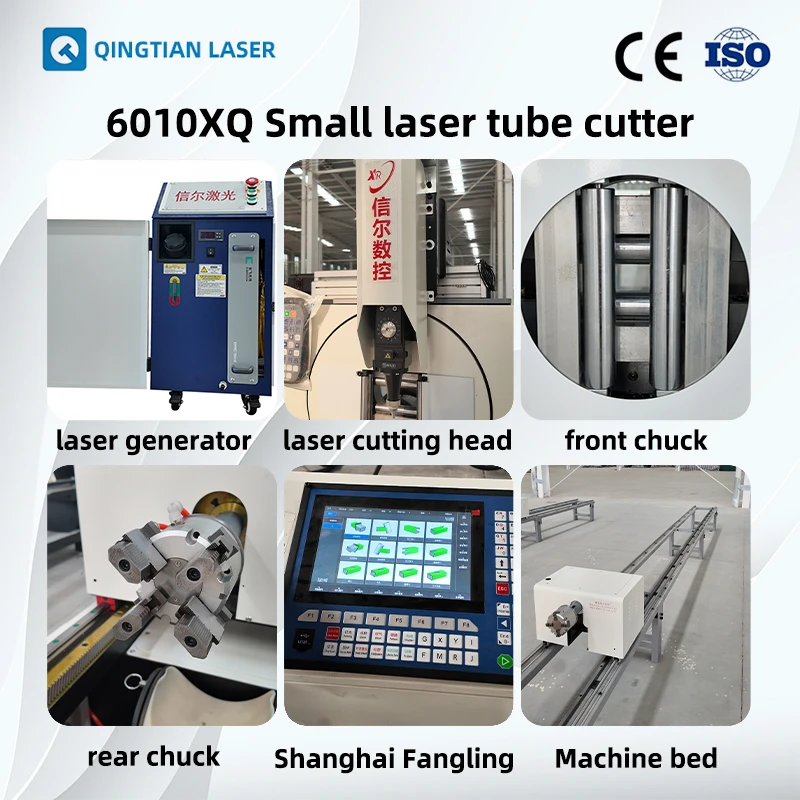
Para equipos como el QT-6010XQ, el significado del mandril neumático debe contemplarse dentro de su escenario de uso: el diámetro de corte efectivo de tubo cubre tubos redondos y cuadrados de 19–100 mm, lo que implica que una misma máquina debe hacer frente a un rango de especificaciones nada despreciable;Si el taller trabaja en líneas mixtas con múltiples especificaciones y lotes pequeños, con muchos cambios de formato, lo que ahorra el mandril neumático son esos pocos minutos de cada cambio. A la inversa, si solo se cambia de material dos o tres veces al mes y se trabaja todo el año con la misma especificación, este diferencial tiene un impacto limitado en la capacidad total de producción.
Cabe señalar que el mandril neumático depende del aire comprimido, y la estabilidad de la fuente de aire afecta directamente a la fiabilidad de la sujeción; esto debe confirmarse junto con las condiciones de suministro eléctrico y de aire al seleccionar el modelo. En cuanto a si la fuerza de sujeción se adapta al espesor de pared de tu tubo y a tu proceso de corte, se trata de una cuestión de condiciones específicas de trabajo; se recomienda informar al equipo de QingTian sobre el rango de diámetros de tubo, el espesor de pared y la frecuencia de cambio de formato, para que ellos confirmen el esquema de configuración.
Juicio en una frase: la ventaja de ritmo del mandril neumático solo se materializa cuando hay cambios de formato frecuentes y especificaciones variadas;cuando los cambios de formato son muy escasos, la diferencia entre ambos se diluye.
¿Se deformarán los tubos de pared delgada al usar un mandril neumático?El control de la fuerza de sujeción y los dispositivos de sujeción blandos son la clave
Cuando un tubo de pared delgada se aplasta en un mandril neumático, el problema normalmente no está en lo "neumático" en sí, sino en la forma de aplicar la fuerza de sujeción y en la forma de contacto entre las mordazas y la pared del tubo. La ventaja del mandril neumático es el posicionamiento repetitivo rápido y el ahorro de esfuerzo en los cambios de formato, pero si una vez ajustada la presión de aire para tubos de pared gruesa se usa directamente para sujetar tubos de pared delgada, la deformación es casi inevitable. Para determinar si un equipo puede sujetar de forma estable tubos de pared delgada, hay que fijarse en dos cosas: si la fuerza de sujeción es ajustable y si dispone de mordazas blandas adecuadas.
Cómo afecta el ajuste de la presión de aire a la sujeción de tubos de pared delgada
La fuerza de sujeción del mandril neumático proviene del empuje del cilindro; cuanto mayor es la presión de aire, mayor es la presión que ejercen las mordazas sobre la pared del tubo. Los tubos de pared delgada tienen baja rigidez radial; la misma presión de aire que no causa problemas en una pared gruesa puede provocar ovalización o abolladuras en una pared delgada. El criterio práctico es: ajustar la presión de aire al valor mínimo que permita girar el tubo sin que se desplace axialmente, y luego observar si aparecen marcas de presión cerca del corte.
Aquí no hay un valor de presión de aire universal que copiar: el diámetro del tubo, el espesor de pared, el material y el área de contacto de las mordazas alteran el resultado, por lo que hay que confirmarlo mediante pruebas de sujeción por lotes. Además, hay que tener en cuenta que una presión de aire demasiado baja conlleva riesgo de deslizamiento; una ligera rotación del tubo durante el corte provoca un corte sesgado. Por lo tanto, el ajuste de presión consiste en encontrar una ventana entre "deformación por sujeción" y "deslizamiento", no en que cuanto más baja mejor.
Qué condiciones de trabajo hay que considerar al seleccionar mordazas blandas
La función del dispositivo de sujeción blando es distribuir la presión concentrada sobre una superficie de contacto mayor. Al seleccionar, hay que fijarse principalmente en cuatro condiciones:
- Rango de diámetro y espesor de pared: el diámetro de corte efectivo del QT-6010XQ es de 19–100 mm para tubos redondos y cuadrados, con un espesor de corte ≤3 mm; los tubos de pared delgada caen justo en este intervalo, pero para determinar si el espesor de pared de un lote concreto de tubos entra en la categoría de "fácil deformación", es necesario que el fabricante evalúe la forma de las mordazas en función del material y el diámetro del tubo.
- Forma de la sección transversal: los tubos redondos y los cuadrados reciben las fuerzas de manera distinta; los tubos cuadrados tienden a hundirse en las caras planas y los redondos a deformarse en óvalo al ser sujetados, por lo que la superficie de contacto del dispositivo de sujeción blando debe corresponder a la sección transversal.
- Longitud de contacto: cuanto mayor es el contacto entre las mordazas y la pared del tubo, menor es la presión por unidad de área, pero una longitud excesiva puede interferir con el recorrido del cabezal de corte, por lo que debe evaluarse junto con el diseño de mecanizado.
- Frecuencia de sustituciónEn la producción mixta con múltiples especificaciones, la rapidez con la que se pueden cambiar los utillajes blandos determina directamente cuánto queda de la ventaja de "cambio rápido" del mandril neumático.
Cómo investigar el ennegrecimiento de la pared del tubo tras el corte
El ennegrecimiento de la pared del tubo es un problema de calidad del corte y constituye una línea distinta de la deformación por sujeción; no conviene ajustarlos mezclándolos. Las causas habituales son el gas auxiliar (presión insuficiente o gas impuro), la correspondencia entre velocidad de corte y potencia, y la posición del foco. Se recomienda confirmar primero si la presión de la fuente de gas y el tipo de gas cumplen los requisitos del proceso, y luego verificar si los parámetros se han ajustado para el espesor de pared actual.
Solo si el ennegrecimiento aparece únicamente cerca de las mordazas hay que sospechar de un desplazamiento del tubo o de un contacto deficiente causado por la sujeción.
¿Se puede usar un mandril neumático con tubos de pared delgada? La respuesta es sí, siempre que la fuerza de sujeción sea ajustable y el utillaje blando esté correctamente adaptado. Cómo se configuran concretamente estos dos aspectos en el QT-6010XQ y qué tipo de mordaza se recomienda para tu combinación de diámetro y espesor de pared debe confirmarse tras proporcionar las especificaciones del tubo al equipo de Qingtian; no apliques directamente la experiencia con tubos de pared gruesa.
¿Para quién es adecuado el QT-6010XQ?Escenarios con cambios frecuentes de tubos cuadrados y redondos de 19-100 mm y espesor ≤3 mm
Los límites de adaptación del QT-6010XQ están definidos por dos cifras: tubos cuadrados y redondos de 19-100 mm y espesor de corte ≤3 mm. Estas dos cifras determinan en qué talleres este equipo puede aprovechar la ventaja de cambio rápido del mandril neumático y en qué talleres no podrá cumplir debido a que el diámetro o el espesor de pared exceden los límites.
En qué escenarios de piezas tubulares el valor del mandril neumático es más evidente
La ventaja de eficiencia del mandril neumático proviene de la premisa del "cambio frecuente de modelo". En líneas de producción que durante mucho tiempo solo trabajan con una o dos especificaciones, el mandril manual se ajusta una vez y dura mucho tiempo, por lo que la comodidad del mandril neumático se diluye. En los siguientes escenarios, la diferencia en la eficiencia de cambio de tipo de sujeción será muy evidente:
- Producción mixta de tubos cuadrados y redondos de múltiples especificaciones: 19-100mm cubre las especificaciones comunes de tubos decorativos, tubos estructurales y tubos para barandillas; al alternar en línea tubos cuadrados y redondos, el mandril neumático elimina el centrado repetido y el bloqueo manual.
- Perforado, ranurado y corte de bocas de arco concentrados en una sola máquina: La integración de múltiples procesos en una sola máquina reduce la transferencia y la segunda sujeción de las piezas tubulares entre las operaciones de perforado y corte con sierra; cuantas menos sujeciones, mayor es el beneficio del montaje y desmontaje rápido.
- Mecanizado de interfaces como líneas de intersección y bocas de arco: La interpolación de cuatro ejes admite este tipo de procesos; las piezas tubulares que originalmente dependían del trazado manual o de la subcontratación pueden volver a fabricarse en la propia planta, con plazos de entrega más controlables.
El criterio de decisión puede resumirse en una frase: cuanto mayor sea la frecuencia de cambio de tipo, menor sea el tamaño del lote y más variadas sean las especificaciones, más adecuada será esta máquina.
En qué casos no se recomienda elegir este equipo
Los motivos para no recomendarlo son igual de concretos, y se deben principalmente a los límites de los parámetros y a las necesidades del proceso:
- Tubos con un espesor superior a 3 mm. Este es un límite estricto; superarlo no es una cuestión de eficiencia, sino que la calidad del corte no puede garantizarse con mayor seguridad, y los tubos de pared gruesa requieren modelos de mayor potencia.
- Diámetro de tubo inferior a 19 mm o superior a 100 mm. Los tubos finos y los tubos grandes no están dentro del rango de corte efectivo, y el recorrido del dispositivo de sujeción y del cabezal de corte no puede cubrirlos.
- Líneas de producción de una sola especificación, gran volumen y sin cambios de modelo durante todo el año. No se aprovecha la ventaja de cambio de modelo del mandril neumático, y una solución más sencilla resulta más rentable en términos de coste.
- Se necesita cortar placas, perfiles y otras piezas no tubulares cuadradas o redondas.. El posicionamiento de este equipo es el corte de cuatro ejes para tubos cuadrados y redondos, y su alcance tecnológico no cubre el corte de placas.
Si las especificaciones de la tubería caen justo cerca del límite (por ejemplo, un espesor cercano a 3 mm o un diámetro de tubo cercano a 100 mm), no saque conclusiones basándose únicamente en la tabla de parámetros; debe proporcionar al proveedor del producto el material real, el espesor y el diseño de corte para que realice la confirmación de compatibilidad, ya que existen diferencias en el rendimiento de corte entre distintos materiales con el mismo espesor.
Acción de confirmación del siguiente paso: enumere las 3-5 especificaciones de tubería que corta habitualmente (material, diámetro exterior/longitud del lado, espesor, cantidad por lote, frecuencia de cambio de modelo) y verifíquelas una por una contra las dos líneas de 19-100 mm y ≤3 mm. Si todas caen dentro del rango y los cambios de modelo son frecuentes, vale la pena incluir este equipo en la comparación de precios;si alguna queda fuera de los límites, primero confirme una solución alternativa antes de hablar de precios.
¿Vale la pena gastar más?Tomar la decisión final según la frecuencia de cambio de modelo y la proporción de tubos de pared delgada
La mejora de eficiencia que aportan los mandriles neumáticos no se distribuye de manera uniforme. La misma máquina QT-6010XQ, en un taller que cambia de especificación tres veces al día y en un taller que solo cambia de especificación una vez a la semana, el dinero extra invertido rinde cosas completamente distintas. El criterio de decisión puede reducirse a dos variables:el número de cambios de modelo por día/semana, así comola proporción de tubos de pared delgada en los pedidos。
Cómo elegir cuando la frecuencia de cambio de modelo es alta y hay muchos tubos de pared delgada
Si se cumplen al menos dos de las siguientes condiciones, vale la pena considerar prioritariamente la solución de mandril neumático:
- Más de 3 cambios de formato por turno, y las especificaciones saltan de ida y vuelta entre tubos cuadrados y redondos de 19–100 mm;
- Los tubos de pared delgada (especificaciones de pared delgada con espesor de corte ≤3 mm) representan más de la mitad de los pedidos, y una fuerza de sujeción ligeramente mayor tiende a marcar o deformar la pieza;
- Hay trabajos como perforado, ranurado, líneas de intersección o grabado de figuras que requieren completar múltiples operaciones en un solo amarre; aflojar y volver a sujetar repetidamente consume directamente la precisión;
- El cambio de formato se atasca principalmente en el "centrado, alineación y prueba repetida de sujeción", y no en la programación o la carga y descarga.
En este tipo de escenarios, el valor del mandril neumático no está en "ahorrar unos segundos", sino enFuerza de sujeción repetible—En el segundo amarre de la misma especificación no hace falta volver a alinear, y las piezas de pared delgada tampoco dependen cada vez de la sensibilidad manual para controlar la fuerza. La coordinación de cuatro ejes combinada con un montaje estable garantiza la consistencia del producto final en el corte de líneas de intersección y bocas de arco.
Cómo elegir cuando hay pocos cambios de modelo y predominan los tubos de pared gruesa
Por el contrario, si los cambios de modelo no llegan a una vez al día, los pedidos se centran en tubos de pared gruesa y el proceso se concentra en cortes rectos y perforaciones simples, entonces el beneficio marginal que aporta el mandril neumático se reduce notablemente. En ese caso, gastar más compra "ahorro de esfuerzo ocasional", no "ahorro de tiempo diario". La solución de mandril manual es más ligera en presupuesto y tiene menos puntos de mantenimiento: el sistema neumático añade un conjunto de fuente de aire, tuberías y sellos que requieren atención diaria, y la estabilidad del aire comprimido también afecta el rendimiento de sujeción.
El criterio límite se puede expresar de forma más directa:Cuando el costo de cambio de modelo representa menos de aproximadamente el diez por ciento del tiempo por pieza, no vale la pena aumentar la complejidad por la sujeción automatizada; por encima de esta proporción, entonces se puede hablar de actualizar.
Información que debe prepararse antes de la consulta
No pregunte solo "¿cuánto cuesta el mandril neumático?"; proporcione los siguientes puntos a la otra parte y la coincidencia entre la cotización y la solución será mucho mayor:
- Materiales de los tubos que se cortan habitualmente, rango de diámetro exterior/longitud del lado, intervalo de espesor de pared y proporción de piezas de pared delgada;
- Número de cambios de modelo por día, tiempo actual que consume cada cambio de modelo y en qué etapa se produce el cuello de botella;
- Combinación principal de procesos: proporción de corte recto, perforación, ranurado, boca de arco y grabado;
- Si la longitud de un solo tubo se aproxima a 6000mm, si el suministro de aire del taller es estable y si el voltaje es 220V;
- Método actual de carga y descarga y dimensiones del espacio, para confirmar si la huella de 6600×800×1100mm se puede instalar.
Entre ellos, los puntos 1 y 2 determinan directamente si el mandril neumático es rentable, y los puntos 4 y 5 determinan si el equipo puede implementarse sin problemas; si falta uno de estos dos tipos de información, la solución solo puede ser aproximada.
Preguntas frecuentes
Si solo se cambia de modelo una o dos veces al día, ¿sigue siendo necesario elegir un mandril neumático? Si esos uno o dos cambios de modelo consumen mucho tiempo y hay muchos tubos de pared delgada, aún podría ser rentable;si el cambio de modelo en sí no supone un problema y se trata principalmente de corte recto de pared gruesa, la solución manual es más adecuada. Calcule el tiempo real que consume cada cambio de modelo antes de decidir.
¿El mandril neumático puede deformar los tubos de pared delgada al sujetarlos? El comportamiento de sujeción depende de la configuración de la presión de aire y del modo de contacto de las garras; es necesario verificarlo durante la prueba de corte según su rango de espesor de pared. Al solicitar cotización, indique el espesor de pared más delgado para que confirmen la solución de sujeción.
¿Qué grosor de tubo puede cortar este equipo? Grosor de corte ≤3mm, diámetro de tubo cubre tubos redondos y cuadrados de 19–100mm. Las necesidades que superen este rango no son adecuadas para evaluarse con este equipo.
¿Qué impacto tiene el hecho de ser portátil y desmontable en la evaluación? Significa que el equipo puede entrar en obras o en puestos de trabajo dispersos, pero también implica que la referencia de instalación debe confirmarse de nuevo cada vez. El uso en una línea de producción fija y el uso con traslados frecuentes tienen requisitos diferentes para la solución de sujeción; esto debe aclararse al solicitar cotización.
Más información
Si está evaluando si el mandril neumático se adapta a su ritmo de cambio de modelo, puede organizar el material de los tubos que corta habitualmente, el rango de diámetros, el intervalo de espesores de pared, el número de cambios de modelo por día y las principales combinaciones de procesos, y entregarlo al equipo de Qingtian Zhizao; con base en ello le ayudaremos a confirmar la configuración del mandril del QT-6010XQ, la solución de utillaje blando y las condiciones de implementación.