Quelle est vraiment la différence entre un mandrin pneumatique et un mandrin manuel ?Commençons par les gestes de serrage et le temps de changement de série
Pour juger si une petite machine de découpe laser de tubes convient à son atelier, il ne faut pas d'abord regarder la fiche technique, mais d'abord observer combien de gestes l'opérateur doit effectuer lors d'un changement de série. La différence essentielle entre un mandrin pneumatique et un mandrin manuel ne réside pas dans le fait de « serrer fort ou non », mais dans qui exécute le geste de serrage et combien de temps cela prend.
Quels gestes implique un changement de série avec un mandrin manuel ?
Le mandrin manuel serre le tube en faisant tourner une clé sur le mandrin ou en réglant une vis par l'opérateur, afin de serrer mors par mors ou globalement. Un changement de série complet comprend généralement : desserrer l'ancienne pièce — reculer les mors — insérer le nouveau tube — centrer et aligner — verrouiller point par point — serrer à blanc pour confirmer. Lorsque l'on passe d'un tube rond à un tube carré, ou d'un diamètre de 19 mm à 100 mm, c'est-à-dire à des dimensions très différentes, la course des mors et l'étape d'alignement sont souvent les plus chronophages, et le degré de serrage dépend de la sensation de l'opérateur ; la régularité d'une même machine peut varier d'une équipe à l'autre.
Le problème de cette chaîne d'actions ne réside pas dans la fatigue, mais dans le fait qu'elle lie le rythme de changement de série à « l'humain » : plus les changements de série sont fréquents et les spécifications variées, plus le temps auxiliaire accumulé est difficile à comprimer.
Quelles actions le mandrin pneumatique confie-t-il à l'air comprimé
Le mandrin pneumatique utilise l'air comprimé pour entraîner le mécanisme de serrage ; l'opérateur n'a plus qu'à placer la pièce et déclencher le serrage, la force de serrage étant déterminée par la pression de la source d'air, sans plus de verrouillage manuel point par point. Appliqué à la chaîne d'actions, ce qui est principalement comprimé, ce sont les deux segments « verrouillage point par point » et « confirmation par essais de serrage répétés » ; l'étape d'alignement est également simplifiée grâce à la synchronisation du serrage.
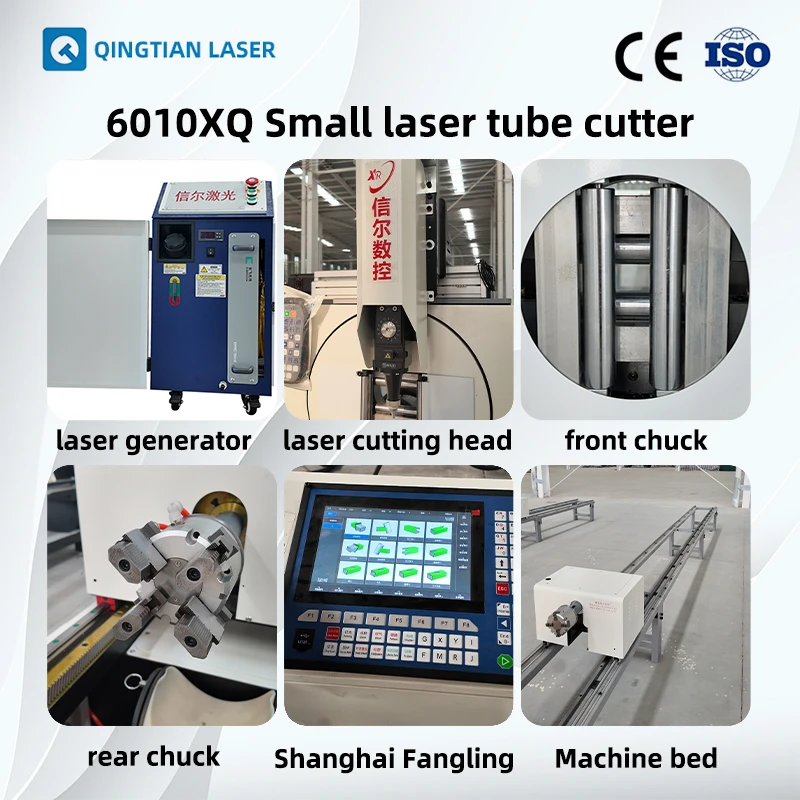
Pour des équipements comme le QT-6010XQ, la signification du mandrin pneumatique doit être appréciée dans son contexte d'utilisation : la plage de diamètres de tubes effectivement coupés couvre 19–100 mm pour tubes ronds et carrés, ce qui signifie qu'une même machine doit traiter une amplitude de spécifications non négligeable ;Si l'atelier pratique une production mixte multi-spécifications en petites séries, avec de nombreux changements de série, le mandrin pneumatique fait gagner les quelques minutes de chaque changement. À l'inverse, si l'on ne change de matière que deux ou trois fois par mois et que l'on travaille toute l'année sur la même spécification, cet écart a un impact limité sur la capacité totale.
Il faut préciser que le mandrin pneumatique dépend de l'air comprimé, et que la stabilité de la source d'air affecte directement la fiabilité du serrage ; ce point doit être confirmé lors du choix du modèle, en même temps que les conditions d'alimentation électrique et d'air comprimé. Quant à savoir si la force de serrage correspond à l'épaisseur de paroi de votre tube et à votre procédé de découpe, il s'agit d'une question liée à des conditions d'exploitation spécifiques ; il est recommandé de communiquer la plage de diamètres de tube, l'épaisseur de paroi et la fréquence de changement de format à l'équipe QingTian, afin qu'elle confirme la solution de configuration.
Jugement en une phrase: l'avantage de cadence du mandrin pneumatique ne se justifie que si les changements de format sont fréquents et les spécifications variées ;si les changements de format sont très rares, l'écart entre les deux se dilue.
Un mandrin pneumatique déformera-t-il les tubes à paroi mince en les serrant ?Le contrôle de la force de serrage et les mors souples sont les véritables points clés
Lorsqu'un tube à paroi mince est écrasé sur un mandrin pneumatique, le problème ne vient généralement pas du « pneumatique » lui-même, mais de la manière dont la force de serrage est appliquée et de la forme de contact entre les mors et la paroi du tube. L'avantage du mandrin pneumatique réside dans un repositionnement rapide et un changement de format peu fatigant, mais si la pression d'air est réglée une fois pour un tube à paroi épaisse puis utilisée directement pour serrer un tube à paroi mince, la déformation est presque inévitable. Pour déterminer si un équipement peut serrer de manière stable des tubes à paroi mince, il faut examiner deux points : la force de serrage est-elle réglable et dispose-t-on de mors souples adaptés.
Comment le réglage de la pression pneumatique influence le serrage des tubes à paroi mince
La force de serrage d'un mandrin pneumatique provient de la poussée du vérin ; plus la pression d'air est élevée, plus la pression des mors sur la paroi du tube est grande. Les tubes à paroi mince ont une faible rigidité radiale : une même pression d'air sans effet sur une paroi épaisse peut ovaliser ou marquer une paroi mince. La démarche pratique est la suivante : régler la pression d'air à la valeur minimale permettant d'entraîner la rotation du tube sans générer de déplacement axial, puis vérifier s'il y a des marques de pression près de la coupe.
Il n'existe pas ici de valeur de pression d'air universelle à copier — le diamètre du tube, l'épaisseur de paroi, le matériau et la surface de contact des mors modifient tous le résultat ; il faut confirmer par des essais de serrage lot par lot. Il faut aussi noter qu'une pression d'air trop faible entraîne un risque de glissement : une micro-rotation du tube pendant la coupe provoque un biais de coupe. Le réglage de la pression consiste donc à trouver une fenêtre entre « déformation au serrage » et « glissement », et non à descendre le plus bas possible.
Quelles conditions de travail prendre en compte pour choisir des mors souples
Le rôle du dispositif de serrage souple est de répartir la pression concentrée sur une surface de contact plus grande. Lors de la sélection, quatre conditions sont à examiner en priorité :
- Plage de diamètre et d'épaisseur de paroi: le diamètre de coupe utile du QT-6010XQ est de 19–100 mm pour les tubes ronds et carrés, avec une épaisseur de coupe ≤3 mm ; les tubes à paroi mince se situent précisément dans cette plage, mais pour déterminer si l'épaisseur de paroi d'un lot donné de tubes relève de la catégorie « facilement déformable », il faut tenir compte du matériau et du diamètre et laisser le fabricant juger de la forme des mâchoires de serrage.
- Forme de la section: les tubes ronds et les tubes carrés subissent les forces différemment ; la face plane d'un tube carré se déforme facilement en creux, tandis qu'un tube rond a tendance à être serré en ovale ; la surface de contact du dispositif de serrage souple doit correspondre à la section.
- Longueur de contact: plus le contact entre les mâchoires de serrage et la paroi du tube est long, plus la pression par unité de surface est faible, mais un contact trop long peut gêner le déplacement de la tête de coupe ; il faut l'évaluer conjointement avec le motif d'usinage.
- Fréquence de remplacement: lors de la production mixte de plusieurs spécifications, la capacité des mors souples à être changés rapidement détermine directement combien de l'avantage « changement de format rapide » du mandrin pneumatique il reste.
Comment diagnostiquer un noircissement de la paroi du tube après la coupe
Le noircissement de la paroi du tube est un problème de qualité de coupe, distinct de la déformation par serrage ; ne réglez pas les deux en même temps. Les causes courantes sont le gaz auxiliaire (pression insuffisante ou gaz impur), l'adéquation entre la vitesse de coupe et la puissance, et la position du foyer. Il est conseillé de vérifier d'abord si la pression de la source de gaz et le type de gaz répondent aux exigences du procédé, puis de contrôler si les paramètres ont été ajustés pour l'épaisseur de paroi actuelle.
Si le noircissement n'apparaît qu'à proximité des mors, il faut alors suspecter un déplacement du tube ou un contact insuffisant causé par le serrage.
Peut-on utiliser un mandrin pneumatique pour les tubes à paroi mince ? La réponse est oui, à condition que la force de serrage soit réglable et que les mors souples soient adaptés de manière adéquate. La manière exacte de configurer ces deux éléments sur le QT-6010XQ et le type de mâchoire à recommander pour votre combinaison diamètre/épaisseur de paroi doivent être confirmés auprès de l'équipe Qingtian après fourniture des spécifications du tube ; ne pas appliquer directement l'expérience des tubes à paroi épaisse.
À qui s'adresse le QT-6010XQ ?Scénarios à changements fréquents avec tubes carrés et ronds de 19 à 100 mm et épaisseur ≤ 3 mm
Les limites d'adéquation du QT-6010XQ sont définies par deux chiffres : tubes carrés et ronds de 19 à 100 mm, épaisseur de coupe ≤ 3 mm. Ces deux chiffres déterminent dans quels ateliers cette machine peut tirer parti de la rapidité de changement du mandrin pneumatique, et dans quels ateliers elle sera inadaptée en raison d'un diamètre ou d'une épaisseur de paroi hors limites.
Dans quels scénarios de pièces tubulaires la valeur du mandrin pneumatique est-elle la plus évidente ?
L'avantage d'efficacité du mandrin pneumatique repose sur la condition préalable de « changements fréquents ». Sur une ligne de production qui ne traite qu'une ou deux spécifications pendant longtemps, le réglage manuel du mandrin prend beaucoup de temps, et la commodité du mandrin pneumatique est diluée. Dans les scénarios suivants, les différences d'efficacité de changement de série liées au mode de serrage seront très marquées :
- Production mixte de tubes carrés et ronds de multiples spécifications: couvrant les spécifications courantes de tubes décoratifs, de tubes structurels et de tubes de garde-corps de 19 à 100 mm, lors de l'alternance en ligne de tubes carrés et ronds, le mandrin pneumatique élimine le centrage répété et le verrouillage manuel.
- Perçage, rainurage et découpe d'arcs regroupés sur une seule machine: une seule machine intègre plusieurs procédés, réduisant la circulation des pièces tubulaires entre les opérations de perçage et de sciage ainsi que les serrages secondaires ; moins il y a de serrages, plus le bénéfice du montage et démontage rapides est grand.
- Usinage d'intersections telles que les lignes d'intersection et les arcs: la commande simultanée sur quatre axes prend en charge ce type de procédé ; les pièces tubulaires qui dépendaient auparavant du traçage manuel ou de la sous-traitance peuvent être réalisées en interne, avec des délais plus maîtrisables.
Le critère de décision peut se résumer en une phrase : plus la fréquence de changement de série est élevée, plus la taille des lots est petite et plus les spécifications sont variées, plus cette machine est adaptée.
Dans quels cas il n'est pas recommandé de choisir cet équipement
Les raisons de cette non-recommandation sont tout aussi concrètes, tenant principalement aux limites des paramètres et aux exigences du procédé :
- Tubes d'une épaisseur supérieure à 3 mm. Il s'agit d'une limite stricte : au-delà, ce n'est pas une question d'efficacité, mais de qualité de coupe qui ne peut plus être garantie avec certitude ; les tubes à paroi épaisse nécessitent des modèles de puissance supérieure.
- Diamètre de tube inférieur à 19 mm ou supérieur à 100 mm. Les tubes fins comme les tubes de grand diamètre ne rentrent pas dans la plage de coupe effective, la course du dispositif de serrage et de la tête de coupe ne pouvant les couvrir.
- Lignes de production à format unique, en grande série et sans changement de modèle toute l'année. L'avantage de changement de format du mandrin pneumatique est inutile, et une solution plus simple est plus avantageuse en termes de coût.
- Nécessité de découper des tôles, des profilés et autres pièces non tubulaires rondes ou carrées. La vocation de cette machine est la découpe à quatre axes de tubes ronds et carrés ; son champ d'application ne couvre pas le débit de tôles.
Si les spécifications du tube se situent précisément près des limites (par exemple une épaisseur proche de 3 mm, un diamètre de tube proche de 100 mm), ne tirez pas de conclusion en vous basant uniquement sur le tableau des paramètres : fournissez au fabricant le matériau réel, l'épaisseur et le profil de découpe pour qu'il confirme la compatibilité — les performances de découpe varient selon le matériau à épaisseur égale.
Prochaine étape de confirmation: listez les 3 à 5 spécifications de tubes que vous découpez habituellement (matériau, diamètre extérieur/longueur de côté, épaisseur, quantité par lot, fréquence de changement de série) et vérifiez-les une à une par rapport aux deux critères : 19-100 mm et ≤ 3 mm. Si tout se situe dans la plage et que les changements de série sont fréquents, cette machine mérite d'entrer dans votre comparaison de prix ;si un seul critère est hors limites, confirmez d'abord une solution alternative avant de parler de prix.
Cela vaut-il la peine de dépenser plus ?Faire le jugement final en fonction de la fréquence de changement de série et de la proportion de tubes à paroi mince
Le gain d'efficacité apporté par le mandrin pneumatique n'est pas réparti de manière uniforme. La même machine QT-6010XQ, dans un atelier où l'on change de spécification trois fois par jour et dans un atelier où l'on ne change de spécification qu'une fois par semaine, ce que l'on obtient en retour pour l'argent dépensé en plus est totalement différent. Le critère de jugement peut se réduire à deux variables :le nombre de changements de série par jour/semaine,ainsi quela proportion de tubes à paroi mince dans les commandes。
Comment choisir lorsque la fréquence de changement de série est élevée et qu'il y a beaucoup de tubes à paroi mince
Si au moins deux des conditions suivantes sont remplies, la solution du mandrin pneumatique mérite d'être considérée en priorité :
- plus de 3 changements de série par équipe, avec des spécifications qui alternent entre des tubes carrés et ronds de 19 à 100 mm ;
- les tubes à paroi mince (spécifications à paroi mince avec une épaisseur de coupe ≤ 3 mm) représentent plus de la moitié des commandes, et une force de serrage légèrement trop élevée suffit à les marquer ou à les déformer ;
- il existe des opérations telles que le perçage, le rainurage, les lignes d'intersection ou la gravure de motifs qui nécessitent plusieurs opérations en un seul serrage, et des desserrages répétés nuisent directement à la précision ;
- le changement de série est principalement bloqué par « le centrage, l'alignement et les essais de serrage répétés », et non par la programmation ou le chargement/déchargement.
Dans ce type de scénario, la valeur du mandrin pneumatique ne réside pas dans « quelques secondes gagnées », mais dans le fait quela force de serrage est reproductible— lors du deuxième serrage d'une même spécification, il n'est pas nécessaire de réaligner, et les pièces à paroi mince ne dépendent plus du ressenti pour contrôler la force à chaque fois. La combinaison à quatre axes avec un serrage stable garantit la régularité des pièces finies pour la découpe de lignes d'intersection et d'ouvertures d'arc.
Comment choisir en cas de changements de série peu fréquents et de nombreux tubes à paroi épaisse
Inversement, si les changements de série se produisent moins d'une fois par jour, que les commandes portent principalement sur des tubes à paroi épaisse et que les opérations se concentrent sur la coupe droite et le perçage simple, le gain marginal apporté par le mandrin pneumatique se réduit nettement. Dans ce cas, dépenser davantage revient à acheter un « gain d'effort occasionnel » plutôt qu'un « gain de temps quotidien ». La solution à mandrin manuel est plus légère sur le budget et comporte moins de points de maintenance — le système pneumatique ajoute une source d'air, des conduites et des joints à surveiller au quotidien, et la stabilité de l'air comprimé influence également la performance de serrage.
Le seuil de décision peut être formulé plus directement :lorsque le coût de changement de série représente moins d'environ un dixième du temps unitaire, il ne vaut pas la peine d'ajouter de la complexité pour un serrage automatisé; au-delà de ce ratio, on peut alors envisager une mise à niveau.
Informations à préparer avant la demande de devis
Ne vous contentez pas de demander « combien coûte un mandrin pneumatique » ; en fournissant les éléments ci-dessous à votre interlocuteur, la pertinence du devis et de la solution sera bien meilleure :
- Les matériaux des tubes couramment découpés, la plage de diamètre extérieur/longueur de côté, la plage d'épaisseur de paroi, ainsi que la proportion de pièces à paroi mince ;
- Le nombre de changements de série par jour, le temps actuellement nécessaire pour chaque changement, et l'étape sur laquelle cela bloque ;
- La combinaison principale de procédés : quelle part représente respectivement la coupe droite, le perçage, le rainurage, l'encoche en arc et la gravure ;
- Si la longueur d'un tube individuel approche 6000 mm, si l'alimentation en air de l'atelier est stable et si la tension est de 220 V ;
- Le mode de chargement/déchargement actuel et les dimensions du site, pour confirmer si l'encombrement de 6600×800×1100 mm peut être installé.
Parmi ces éléments, les points 1 et 2 déterminent directement si le mandrin pneumatique est rentable, tandis que les points 4 et 5 déterminent si l'équipement peut être mis en place sans problème : s'il manque l'un de ces deux types d'informations, la solution ne pourra être qu'approximative.
Questions fréquentes
Avec seulement une ou deux changements de série par jour, est-il encore nécessaire d'opter pour un mandrin pneumatique ? Si ces un ou deux changements de série prennent beaucoup de temps et que les tubes à paroi mince sont nombreux, cela peut encore être rentable ;si le changement de série lui-même ne pose pas de problème et que la coupe droite sur paroi épaisse domine, une solution manuelle est plus adaptée. Calculez le temps réel de chaque changement de série avant de décider.
Un mandrin pneumatique peut-il déformer les tubes à paroi mince lors du serrage ? Le comportement de serrage dépend du réglage de la pression d'air et du mode de contact des mors ; il faut le valider lors d'un essai de coupe selon votre plage d'épaisseur de paroi. Lors de la demande de devis, indiquez l'épaisseur de paroi la plus fine afin que le fournisseur confirme la solution de serrage.
Quelle épaisseur de tube cette machine peut-elle couper ? Épaisseur de coupe ≤3 mm, diamètre de tube couvrant les tubes ronds et carrés de 19 à 100 mm. Les besoins dépassant cette plage ne conviennent pas pour juger avec cette machine.
Quel est l'impact de la portabilité et de la démontabilité sur le jugement ? Cela signifie que l'équipement peut être utilisé sur chantier ou sur des postes dispersés, mais aussi que la référence d'installation doit être reconfirmée à chaque fois. L'utilisation sur une ligne de production fixe et l'utilisation avec des déplacements fréquents ont des exigences différentes en matière de solution de serrage ; ce point doit être clairement précisé lors de la demande de devis.
En savoir plus
Si vous évaluez si le mandrin pneumatique correspond à votre rythme de changement de série, vous pouvez organiser les matériaux des tubes fréquemment coupés, la plage de diamètres, l'intervalle d'épaisseur de paroi, le nombre quotidien de changements de série et les principales combinaisons de procédés, puis les transmettre à l'équipe Qingtian Zhizao ; nous vous aiderons sur cette base à confirmer la configuration du mandrin du QT-6010XQ, la solution de fixations souples et les conditions de mise en œuvre.