Полуавтоматическая цепная загрузка и полностью автоматизированный склад: разница в том, кто выполняет работу на этапах «загрузка — подача — зажим — приём»
Разрыв сосредоточен на участии человека и переналадке при смене производства на этапах загрузки и приёма, а не в самом лазерном резе. Подача, зажим и резка — эти три этапа полуавтоматическая цепная загрузка и полностью автоматизированный склад выполняют автоматически;Реальное расхождение — на первом и последнем этапах: как исходная труба попадает в станок и как готовые детали покидают станок.
Кто выполняет каждый из пяти этапов при трёх способах загрузки
| Операция | Ручная загрузка | Полуавтоматическая цепная загрузка (QT-6012BL-3000W) | Полностью автоматический склад материалов |
| Загрузка материала | Ручная поштучная переноска и выравнивание труб | Ручная укладка труб на цепной стеллаж, автоматическая подача цепью | Автоматический забор труб со склада и подача |
| Подача материала | Ручная подача | Автоматически | Автоматически |
| Зажим | Зажим патрона после ручного позиционирования | Автоматический (патрон) | Автоматически |
| Резка | Автоматически | Автоматически | Автоматически |
| Приём материала | Ручной приём деталей | С ручным приёмом или простым приёмным устройством | Автоматическая сортировка, укладка в штабель |
Полуавтоматическая подача цепи заменяет физический труд поштучной переноски и укладки труб; процесс резки может работать непрерывно, сокращая вмешательство человека;но при каждой смене партии материала и каждой приёмке штабеля деталей всё ещё требуется участие человека. Это относится к автоматизации в рамках операции и не равнозначно безлюдности всей линии.
Почему говорят, что разница не в режущей головке, а в участке загрузки и выгрузки
Все три способа могут автоматически выполнять подачу, зажим и резку, разница заключается только на двух концах: «как труба поступает» и «как выходит готовая продукция». Для серийной резки труб это напрямую определяет, сколько человек нужно для наблюдения за станком в смену и как долго длится простой при смене типоразмера. Диапазон обработки QT-6012BL-3000W составляет диаметр/сторону 10–120 мм, длину ≤6500 мм; при большом разбросе типоразмеров переналадка на участке ручной загрузки проявляется более заметно;Сокращение остатка 50 мм уменьшает отходы при раскрое длинных труб, а не ручной труд на загрузке и выгрузке.
При выборе сначала подсчитайте, сколько раз за смену меняется материал, сколько длится каждая остановка и выделен ли отдельный человек для приёма материала, а затем решите, достаточно ли полуавтоматического варианта.
Как работает полуавтоматическая загрузка цепью QT-6012BL-3000W: при участии человека в загрузке можно достичь резки без постоянного присутствия оператора
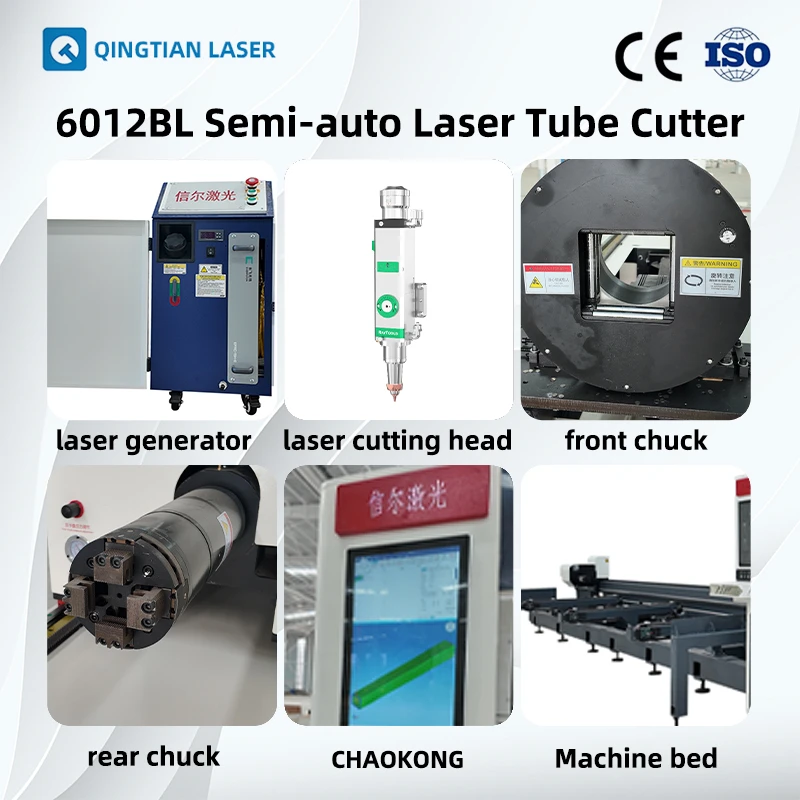
«Полуавтоматика» этой машины относится к этапу загрузки: человек укладывает связки труб на цепной загрузочный стеллаж, цепь подаёт трубы по одной в зону зажима патрона, а последующий цикл резки автоматически выполняется системой управления CypCut по программе. Иными словами, действия человека сосредоточены на подготовке материала перед началом партии и пополнении загрузочного стеллажа; в процессе резки не нужно по одной трубе поддерживать заготовку, выставлять инструмент и отводить материал — станок может непрерывно отработать участок программы раскроя. Именно это и означает «при участии человека в загрузке можно достичь резки без постоянного присутствия оператора». Он избавляет от повторяющихся физических действий рядом с труборезом, а не делает всю производственную линию безлюдной.
Какие задачи решают цепная загрузка, боковое крепление патрона на L-образной станине и система управления CypCut
Цепная загрузка решает задачустабильности такта。 При ручной поштучной загрузке скорость подачи, позиционирование трубы и момент зажима патрона зависят от человека, и чем длиннее партия, тем заметнее колебания;Цепь подаёт материал в фиксированном ритме, время цикла на одну трубу становится стабильным, и при планировании производства легче оценить, сколько будет длиться обработка партии. Цена этого — ограниченная ёмкость загрузочной стойки, пополнение всё ещё требует вмешательства оператора, а при смене типоразмера также нужно вручную убедиться, что трубы на цепи соответствуют.
L-образная станина с боковым креплением патрона решаетструктурную устойчивость и пространство для загрузки-разгрузки при обработке длинных труб。 Максимальная длина трубы — 6500 мм; если использовать обычную компоновку станины, консольный вылет длинной трубы и нагрузки на патрон напрямую повлияют на точность позиционирования конца реза;Боковая компоновка выводит патрон из силового контура основной станины, передний патрон также может перемещаться для отвода, что упрощает обработку коротких заготовок и концевых остатков; заявленная производителем длина концевого остатка составляет 50 мм. Точность позиционирования по осям X/Y ±0,05 мм и точность повторного позиционирования ±0,03 мм — это основа сохранения стабильности реза при серийной резке для такой конструкции.
Система управления Bochu отвечает запрограммное выполнение: раскладка, подача, зажим, резка и выгрузка выполняются в заданной последовательности; работа оператора меняется с «следить за каждой трубой» на «контролировать программу, пополнять материал, проводить выборочный контроль».
Что означают лазер мощностью 3000 Вт и диапазон диаметров труб 10–120 мм
3000 Вт определяют, какой толщины и как быстро может резать этот станок, но конкретный максимальный диаметр трубы зависит от материала, толщины стенки и технологии резки; нельзя ориентироваться только на цифру диаметра. Диапазон диаметра/стороны 10–120 мм показывает, что он охватывает типоразмерный ряд распространённых промышленных труб, труб для мебели и автомобильных трубных деталей;чем больше диаметр трубы и толще стенка, тем более напряжёнными становятся скорость резки и максимальная толщина резки при 3000 Вт. При выборе оборудования необходимо перечислить материалы и толщины стенок, которые вы режете чаще всего, и попросить команду Qingtian подтвердить режущую способность исходя из фактических условий работы, а не принимать максимальный диаметр трубы за верхний предел возможностей.
Чтобы понять, подходит ли вам этот станок, нужно обратить внимание на два ключевых момента: достаточно ли велик ваш объём партии, чтобы оправдать использование цепной загрузки ради стабильного такта;сосредоточены ли ваши типоразмеры труб в диапазоне 10–120 мм, а длина не превышает 6500 мм. Если разброс типоразмеров поступающего материала велик и переналадка происходит часто, либо требуется полностью автоматическая подача на уровне складской системы, полуавтоматическая цепная загрузка создаст узкие места с ручным трудом на этапах подачи и переналадки — в этом случае следует передать требования команде Цинтянь для оценки вариантов модернизации.
Выбор по объёму партии и частоте переналадки: в каких случаях выбирать полуавтоматическую цепную загрузку, а в каких — переходить на полностью автоматизированную складскую систему
Сначала вывод: при суточном объёме резки в несколько сотен штук и переналадке не более двух-трёх раз в день полуавтоматическая модель с цепной загрузкой, такая как QT-6012BL-3000W, является разумным выбором;только когда «частота переналадки настолько высока, что ручная подача материала становится узким местом» или «время непрерывной работы в одну смену настолько велико, что требуется буфер складской системы», стоит доплачивать за полностью автоматизированную складскую систему.
Дерево решений по суточному количеству резки и частоте переналадки
Ответьте последовательно на три вопроса; при первом «да» остановитесь на этом шаге:
- Более 4–5 переналадок в день, и каждый раз требуется заново подбирать материал и настраивать спецификации?
Да → время на ручной подбор материала съедает производительность, и только тогда ценность сортировки и планирования производства в полностью автоматическом складе материалов действительно проявляется. Нет → переходите к шагу 2.
- Происходит ли непрерывная резка в течение длительного времени в одну смену, и прерывает ли такт дозагрузка материала посередине?
Да → непрерывная подача материала со склада имеет смысл;Нет → переходите к шагу 3.
- Ежедневная резка нескольких сотен заготовок при относительно концентрированных спецификациях?
Да → полуавтоматической цепной подачи достаточно. Диапазон обработки этого станка охватывает диаметр/длину стороны 10–120 мм и длину ≤6500 мм; лазер мощностью 3000 Вт в сочетании со скоростью оси Y 150 м/мин — узкое место такта обычно приходится на смену и раскладку материала, а не на само резание. Достаточно ручной подачи в паре со станком, чтобы поддерживать непрерывную резку; остаток 50 мм также удобнее для раскладки длинных труб.
Несколько сотен штук такого порядка — полуавтоматическая производительность справляется, при условии что сортамент не слишком дробный и переналадка нечастая. Если за день режут семь-восемь типоразмеров по несколько десятков штук каждого, узкое место не в станке, а в подготовительных операциях при каждой смене типоразмера — в таком случае даже дополнительные затраты на склад материала не обязательно решат проблему; сначала проверьте сам процесс переналадки.
В каких случаях не рекомендуется усложнять автоматизацию
- Крайне дробный сортамент, несколько десятков штук в партии: логика распределения материала на складе не проста для смешанной линии с множеством типоразмеров, соотношение затрат и результата плохое.
- Плохая однородность поступающего материала:Большой разброс диаметров труб, много профильных труб; цепная загрузка и склад материалов зависят от упорядоченности поступающего материала — сначала решите вопрос с входным материалом, а потом говорите об автоматизации.
- Ограничения по площади и электроэнергии:Машина в целом 24KW, габариты 8800×2900mm, полностью автоматический склад материалов требует дополнительной площади — если в цехе не предусмотрено место, не стоит насильно внедрять.
- Недостаточная способность к последующему обслуживанию:Склад материалов добавляет этапы разделения и контроля материала, соответственно увеличивается количество точек отказа; при отсутствии стабильного персонала для обслуживания простое решение надёжнее.
О том, можно ли в будущем модернизировать до полностью автоматического:Это зависит от того, совместим ли интерфейс склада материалов с основным станком; нельзя по умолчанию считать, что «достаточно купить полуавтомат, а потом просто добавить склад материалов». По этому вопросу необходимо уточнить у команды QingTian, предусмотрен ли у данной модели интерфейс для модернизации, какие переделки она предполагает, и затем решать, закладывать ли бюджет на будущее.
Четыре вещи, которые нужно проверить перед внедрением: диаметр и длина трубы, критерии точности, схема электропитания и обслуживание, а также как в итоге выбрать.
Границы этой полуавтоматической лазерной труборезной машины с загрузкой QT-6012BL-3000W довольно чёткие: диаметр/сторона трубы 10–120 мм, длина одной заготовки ≤6500 мм, цеховое электропитание 380V/50Hz. Перед внедрением проверьте перечисленные ниже пункты, а затем обсуждайте цену и комплектацию.
Как проверить спецификации входного материала, условия испытаний на точность и схему электропитания 380V/50Hz
Жёсткие условия, по которым можно судить сразу: если диаметр или сторона входной трубы выходят за пределы 10–120 мм, а длина одной заготовки превышает 6500 мм, эта машина не подходит, и дальше обсуждать нет смысла;если в цехе нет электропитания 380V/50Hz, сначала решите вопрос с электропитанием, а потом обсуждайте оборудование. Габариты L-образной станины примерно 8800×2900×2300 мм, к тому же нужно оставить маршруты цепной загрузки и выгрузки; если площадка не вмещает — значит, не вмещает.
Требуется уточнить у производителя: Точность позиционирования ±0,05 мм и точность повторного позиционирования ±0,03 мм являются параметрами возможностей оборудования; фактический результат зависит от прямолинейности поступающего материала, состояния зажима и технологии резки. Необходимо указать условия испытаний, и окончательные данные подлежат подтверждению производителем. Возможность прямой подачи квадратных, прямоугольных и овальных труб на цепь также необходимо подтвердить у производителя с использованием фактического поперечного сечения; при необходимости может потребоваться регулировка захватов или дополнительных принадлежностей.
Зависит от условий эксплуатации: Обслуживание цепного загрузочного механизма сводится главным образом к натяжению и смазке цепи; периодичность проверок зависит от запылённости и количества смен — при двухсменной работе и высокой запылённости её сокращают, при односменной работе и чистом материале её можно увеличить. Конкретную периодичность следует согласовать с производителем с учётом условий на месте.
Передайте типовые заказы и график смен в QingTian для оценки такта
Не рассчитывайте такт самостоятельно по параметрам скорости. Составьте типовой заказ с указанием диаметра труб, толщины стенки, длины одной заготовки, количества деталей за смену и частоты смены материала и передайте его команде QingTian для оценки такта, одновременно уточнив путь последующего перехода к полностью автоматизированному складу заготовок и стоимость модернизации.
Как в итоге выбрать: Если спецификация входящего материала в пределах допустимого, с площадкой для электроснабжения нет проблем, а основную задачу можно решить с помощью полуавтоматической цепной загрузки, выбирайте этот полуавтоматический лазерный труборез с загрузкой;Если речь идет о более полной автоматизированной производственной линии и долгосрочных ожиданиях по обслуживанию, тогда оценивайте модернизацию, не переходите вслепую на полностью автоматический вариант.
Часто задаваемые вопросы
Разве 50 мм остатка — это большие потери в долгосрочной перспективе? Смотрите на структуру заказов. Если преобладают средние и длинные трубы, то после разнесения 50 мм на всю длину доля получается очень небольшой;Когда много коротких деталей в раскладке, влияние усиливается; рекомендуется взять основные заказы за последние несколько месяцев, пересчитать раскладку с учетом 50 мм остатка и только потом делать выводы.
Как обслуживать механизм подачи цепи? В основном это натяжение и смазка цепи; периодичность зависит от запылённости и интенсивности смен. Пусть производитель на основе ваших условий на месте выдаст период проверки — это надёжнее, чем применять общие формулировки.
Можно ли напрямую подавать мою квадратную и овальную трубу на цепь? Диапазон обработки охватывает 10–120 мм, но пригодность для подачи профильных труб необходимо подтвердить у производителя по фактическому сечению; возможно, потребуется регулировка захватов или дополнительных принадлежностей.
Если в будущем я захочу перейти на полностью автоматический вариант, не будет ли напрасной покупка полуавтомата сейчас? Это зависит от того, действительно ли ручная подача является текущим узким местом. Передайте QingTian данные о сменах и количестве изделий для оценки такта, заранее уточните путь модернизации и затем решайте, с какого уровня начинать.
Узнать подробнее
Если вы оцениваете границу между полуавтоматическим и полностью автоматическим оборудованием, можете передать нам данные о диаметре трубы, толщине стенки, длине одного изделия, количестве штук за смену и частоте переналадки — команда QingTian проведёт оценку такта на основе ваших типичных заказов и предложит подходящую конфигурацию.