Entre l'alimentation semi-automatique par chaîne et le stockage entièrement automatique, la différence réside dans qui effectue le travail lors des étapes « chargement — alimentation — serrage — réception ».
L'écart se concentre sur la participation humaine et les ajustements de changement de production lors du chargement et de la réception, et non sur la découpe laser elle-même. Les trois étapes d'alimentation, de serrage et de découpe peuvent être réalisées automatiquement aussi bien par l'alimentation semi-automatique par chaîne que par le stockage entièrement automatique ;La véritable divergence se situe dans la première et la dernière étape — comment le tube brut entre dans la machine et comment la pièce finie en sort.
Qui effectue chacune des cinq opérations selon les trois modes d'alimentation
| Opération | Alimentation manuelle | Alimentation semi-automatique par chaîne (QT-6012BL-3000W) | Magasin de matériaux entièrement automatique |
| Chargement | Déplacement et alignement manuels des tubes un par un | Placement manuel des tubes sur le râtelier à chaîne, alimentation automatique par chaîne | Prélèvement et alimentation automatiques des tubes depuis le magasin |
| Alimentation | Poussée manuelle | Automatique | Automatique |
| Serrage | Serrage du mandrin après alignement manuel | Automatique (mandrin) | Automatique |
| Découpe | Automatique | Automatique | Automatique |
| Réception des pièces | Collecte manuelle des pièces | Assisté par un opérateur ou un dispositif de réception simple | Tri et palettisation automatiques |
L'alimentation semi-automatique par chaîne remplace la manutention physique consistant à déplacer et aligner les tubes un par un ; le processus de coupe peut fonctionner en continu et réduire l'intervention manuelle ;mais à chaque changement de lot de matière et à chaque réception d'une pile de pièces, une intervention humaine reste nécessaire. Il s'agit d'une automatisation au sein du processus, qui n'équivaut pas à une ligne entièrement sans opérateur.
Pourquoi l'écart ne se situe pas au niveau de la tête de coupe mais au niveau des sections de chargement et de déchargement
Les trois méthodes peuvent s'effectuer automatiquement pour l'alimentation, le serrage et la coupe ; la différence se situe uniquement aux deux extrémités : « comment les tubes entrent » et « comment les produits finis sortent ». Pour la découpe de tubes en lots, cela détermine directement combien de personnes doivent surveiller la machine par équipe et combien de temps l'arrêt dure lors d'un changement de spécification ; La plage d'usinage du QT-6012BL-3000W est de 10–120 mm en diamètre/longueur de côté et de ≤6500 mm en longueur ; lorsque l'écart entre spécifications est important, les ajustements de changement de production au niveau de l'alimentation manuelle sont plus marqués ;La réduction des chutes de 50 mm concerne le gaspillage de matière lors du nesting des tubes longs, et non la main-d'œuvre de chargement et de déchargement.
Lors du choix, comptez d'abord combien de fois le matériau est changé par équipe, combien de temps dure chaque arrêt, et si le chargement est confié à une personne dédiée, puis déterminez si le semi-automatique suffit.
Comment fonctionne le chargement semi-automatique sur chaîne du QT-6012BL-3000W : avec une assistance humaine au chargement, la découpe sans surveillance est réalisable
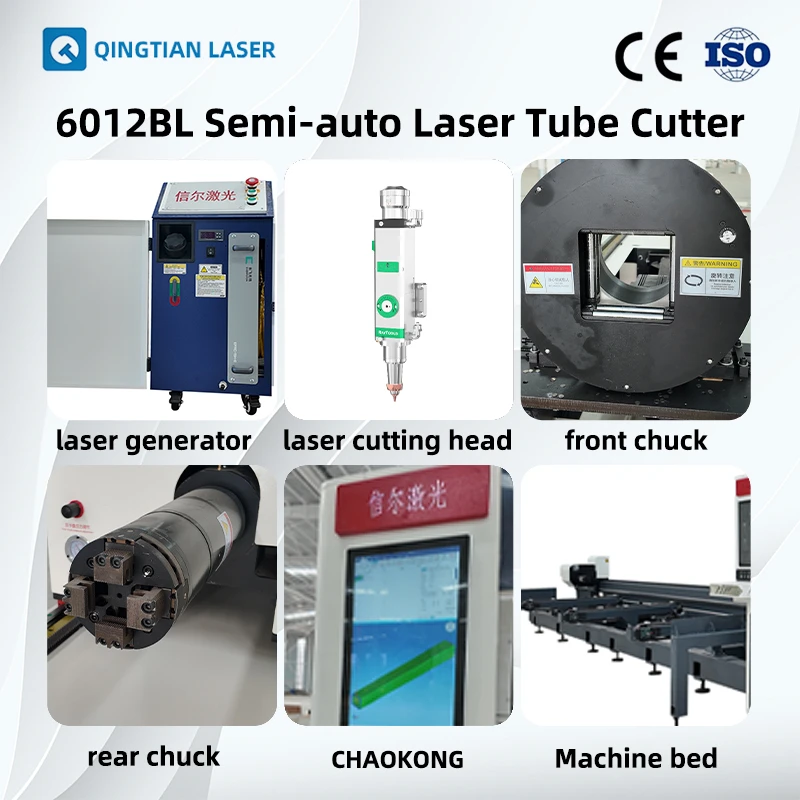
Le « semi-automatique » de cette machine se situe au niveau du chargement : l'opérateur place les fagots de tubes sur le rack de chargement à chaîne, la chaîne introduit les tubes un par un dans la zone de serrage du mandrin, puis le cycle de découpe est exécuté automatiquement selon le programme par le système de contrôle Baichu. Autrement dit, les actions humaines se concentrent sur la préparation des matériaux avant le début du lot et le réapprovisionnement du rack de chargement ; pendant la découpe, il n'est pas nécessaire de tenir chaque tube, de faire l'alignement de l'outil ou de retirer les pièces une par une, et la machine peut exécuter en continu un programme de disposition — c'est là le sens concret de « avec une assistance humaine au chargement, la découpe sans surveillance est réalisable ». Ce qui est éliminé, ce sont les gestes physiques répétitifs à côté de la machine de découpe de tubes, et non l'automatisation sans opérateur de toute la ligne de production.
Quels problèmes sont résolus respectivement par le chargement à chaîne, le montage latéral du mandrin sur bâti en L et le système de contrôle Baichu
Le chargement à chaîne résoutla régularité du rythme。 Lors du chargement manuel pièce par pièce, la vitesse d'alimentation, le positionnement du tube et le moment de serrage du mandrin dépendent de l'opérateur, et plus la série est longue, plus les variations sont marquées ;La chaîne alimente selon un rythme fixe, le temps de cycle par pièce tend à se stabiliser, ce qui facilite l'estimation de la durée de passage d'un lot lors de la planification de production. Le compromis est que la capacité du rack d'alimentation est limitée, le réapprovisionnement nécessite encore une intervention manuelle, et lors d'un changement de format, il faut aussi vérifier manuellement que les tubes sur la chaîne correspondent.
Le bâti de type L avec mandrin monté latéralement résoutla stabilité structurelle et l'espace de chargement/déchargement lors de l'usinage de tubes longs。 La longueur maximale des tubes est de 6500 mm ; si le bâti adopte une disposition conventionnelle, le porte-à-faux des tubes longs et les efforts sur le mandrin affectent directement la précision de position de l'extrémité de coupe ;La disposition à montage latéral sort le mandrin du chemin de charge du bâti principal, et le mandrin avant peut également se déplacer pour dégager l'espace, ce qui facilite le traitement des pièces courtes et des segments de chute ; la longueur de chute annoncée officiellement est de 50 mm. La précision de positionnement des axes X/Y de ±0,05 mm et la précision de répétabilité de ±0,03 mm constituent la base permettant à ce type de structure de maintenir la régularité de la coupe lors de la découpe en série.
Le système de contrôle Baichu assurel'exécution programmée: le débitage, l'alimentation, le serrage, la découpe et l'évacuation sont synchronisés selon l'ordre défini ; le travail de l'opérateur passe de « suivre chaque tube » à « surveiller le programme, réapprovisionner, effectuer des contrôles par échantillonnage ».
Ce que signifient un laser de 3000W et une plage de diamètre de tube de 10–120mm
Les 3000W déterminent l'épaisseur et la vitesse de coupe de cette machine, mais le diamètre de tube réellement découpable dépend du matériau, de l'épaisseur de paroi et du procédé de découpe ; il ne faut pas se fier au seul chiffre du diamètre de tube. La plage de diamètre/longueur de côté de 10–120mm indique qu'elle couvre la gamme de spécifications des tubes industriels, des tubes de mobilier et des pièces tubulaires automobiles courants ;plus le diamètre du tube est grand et l'épaisseur de paroi importante, plus la vitesse de coupe et l'épaisseur découpable d'un 3000W deviennent limitées. Lors du choix du modèle, il faut lister les matériaux et épaisseurs de paroi que vous découpez le plus souvent, et demander à l'équipe Qingtian de confirmer la capacité de découpe selon les conditions réelles d'exploitation, plutôt que de prendre le diamètre de tube maximal comme limite supérieure de capacité.
Pour déterminer si cette machine vous convient, deux points sont essentiels : votre lot est-il suffisamment long pour justifier l'utilisation d'un chargement à chaîne afin de stabiliser le rythme ;vos spécifications de tubes sont-elles concentrées entre 10 et 120 mm, avec une longueur ne dépassant pas 6500 mm. Si l'écart de spécifications des matériaux entrants est important et que les changements de série sont fréquents, ou si vous avez besoin d'un réapprovisionnement entièrement automatique au niveau du stock, le chargement semi-automatique à chaîne créera des goulots d'étranglement manuels lors du réapprovisionnement et des changements de série ; il convient alors de soumettre vos besoins à l'équipe Qingtian pour évaluer une solution de mise à niveau.
Choisir selon le lot et la fréquence de changement de production : dans quels cas opter pour le chargement semi-automatique à chaîne, et dans quels cas passer au stock entièrement automatique
Conclusion d'abord : avec un volume de découpe journalier de quelques centaines de pièces et pas plus de deux ou trois changements de production par jour, un modèle semi-automatique à chargement par chaîne comme le QT-6012BL-3000W est un choix raisonnable ;Ce n'est que lorsque « la fréquence des changements de production est si élevée que l'alimentation manuelle devient un goulot d'étranglement » ou que « la durée de fonctionnement continu par équipe est si longue qu'un tampon de stock est nécessaire » qu'il vaut la peine de payer un budget supplémentaire pour un stock entièrement automatique.
Arbre de décision entre le nombre de pièces découpées par jour et la fréquence des changements de production
Répondez aux trois questions dans l'ordre ; au premier « oui », arrêtez-vous à cette étape :
- Plus de 4 à 5 changements de production par jour, avec à chaque fois un nouveau pointage des matières et un réglage des spécifications ?
Oui → le temps de pointage manuel des matières grignotera la capacité de production ; c'est alors que la valeur de la distribution des matières et de la planification de production d'un magasin automatisé se révèle vraiment. Non → passez à l'étape 2.
- Sur un poste, la découpe se fait-elle en continu pendant une longue période, et le réapprovisionnement en cours de route interrompt-il le rythme ?
Oui → l'alimentation continue du magasin de matières est pertinente ;Non → passez à l'étape 3.
- Découpez-vous plusieurs centaines de barres par jour, avec des spécifications relativement concentrées ?
Oui → un chargement semi-automatique à chaîne suffit. La plage d'usinage de cette machine couvre un diamètre/longueur de côté de 10 à 120 mm et une longueur ≤ 6500 mm ; avec un laser de 3000 W et une vitesse de l'axe Y de 150 m/min, le goulot d'étranglement du cycle se situe généralement au niveau du changement de matière et de l'évacuation, et non de la découpe elle-même. Un chargement manuel assisté suffit à maintenir une découpe continue, et la chute de 50 mm est également plus favorable pour l'évacuation des tubes longs.
Pour quelques centaines de pièces de cet ordre de grandeur, la capacité semi-automatique suffit, à condition que les spécifications ne soient pas trop fragmentées et que les changements de production ne soient pas fréquents. Si l'on découpe sept ou huit spécifications par jour, quelques dizaines de pièces de chaque, le goulot d'étranglement ne se situe pas au niveau de la machine, mais au niveau des opérations de préparation à chaque changement de spécification — dans ce cas, même en ajoutant un magasin de chargement, cela ne résoudra pas forcément le problème ; il faut d'abord vérifier le processus de changement de production lui-même.
Dans quels cas il n'est pas recommandé d'ajouter de la complexité d'automatisation
- Spécifications extrêmement fragmentées, quelques dizaines de pièces par lot: la logique de distribution du magasin n'est pas simple pour une ligne mixte multi-spécifications, et le rapport investissement-résultat est médiocre.
- Faible homogénéité des matières entrantes:La plage de diamètres est large et les tubes de forme irrégulière nombreux ; l'alimentation par chaîne et le magasin dépendent tous deux de la régularité des pièces entrantes. Il faut d'abord résoudre la question de l'approvisionnement avant de parler d'automatisation.
- Espace et alimentation électrique limités:La machine complète consomme 24KW et mesure 8800×2900mm ; le magasin entièrement automatique nécessite en plus de l'espace. Si l'usine n'a pas prévu de place, mieux vaut ne pas s'acharner.
- Capacité de maintenance ultérieure insuffisante:Le magasin ajoute des étapes de distribution et de détection, ce qui multiplie les points de panne. Sans personnel de maintenance stable, une solution simple est plus sûre.
Concernant la possibilité d'évoluer vers le tout automatique à l'avenir:Cela dépend de la compatibilité de l'interface entre le magasin et la machine principale ; on ne peut pas présumer qu'« il suffit d'acheter une semi-automatique et d'ajouter un magasin plus tard ». Sur ce point, il faut confirmer auprès de l'équipe QingTian si ce modèle prévoit une interface d'évolution, quelles modifications l'évolution implique, avant de décider s'il faut réserver un budget pour l'avenir.
Quatre points à vérifier avant l'installation : diamètre et longueur des tubes, critères de précision, disposition de l'alimentation électrique et maintenance, et enfin comment choisir
Les limites de cette machine de découpe laser de tubes semi-automatique QT-6012BL-3000W sont claires : diamètre/longueur de côté des tubes 10–120 mm, longueur d'un seul tube ≤6500 mm, alimentation d'atelier 380V/50Hz. Avant l'installation, vérifiez les points suivants, puis discutez du prix et de la configuration.
Comment vérifier les spécifications des matériaux entrants, les conditions de test de précision et la disposition de l'alimentation 380V/50Hz
Conditions impératives permettant une décision immédiate : si le diamètre ou la longueur de côté des tubes entrants dépasse 10–120 mm, ou si la longueur d'un seul tube dépasse 6500 mm, cette machine ne convient pas, inutile de poursuivre la discussion ;si l'atelier ne dispose pas d'une alimentation 380V/50Hz, réglez d'abord la question de l'alimentation avant de parler de la machine. Le bâti en forme de L mesure environ 8800×2900×2300 mm, et il faut également prévoir les flux d'alimentation par chaîne et de sortie ; si l'espace ne le permet pas, c'est impossible.
À confirmer auprès du fabricant : La précision de positionnement de ±0,05 mm et la précision de répétabilité de ±0,03 mm sont des paramètres de capacité de l'équipement ; les résultats réels sont influencés par la rectitude du matériau entrant, l'état de serrage et le procédé de découpe. Il convient de préciser les conditions d'essai et de se référer à la confirmation du fabricant. La possibilité de charger directement sur la chaîne des tubes carrés, des tubes rectangulaires et des tubes ovales doit également être confirmée par le fabricant à l'aide de la section réelle ; si nécessaire, cela peut impliquer des ajustements des griffes de matériau ou des accessoires.
Dépendant des conditions d'exploitation : La maintenance du mécanisme d'alimentation à chaîne porte principalement sur la tension et la lubrification de la chaîne ; la périodicité des contrôles dépend de la poussière et des équipes — en travail à deux équipes avec beaucoup de poussière, elle est raccourcie ; en une seule équipe avec un matériau entrant propre, elle peut être allongée. Veuillez demander au fabricant de recommander une périodicité précise selon le site.
Confier à QingTian des commandes typiques et des équipes pour une évaluation du temps de cycle
Ne pas calculer soi-même le temps de cycle à partir des paramètres de vitesse. Regrouper le diamètre de tube, l'épaisseur de paroi, la longueur d'un tube, le nombre de pièces par équipe et la fréquence de changement de matériau en une commande typique, puis la confier à l'équipe QingTian pour une évaluation du temps de cycle ; demander en même temps clairement la trajectoire d'évolution vers un stockage automatisé complet et les coûts de transformation.
Comment choisir en fin de compte : Si les spécifications de la matière première sont dans la plage, que le site d'alimentation ne pose pas de problème et que le problème principal peut être résolu par le chargement semi-automatique à chaîne, choisissez cette machine de découpe laser de tubes à chargement semi-automatique ;Si une ligne de production automatisée plus complète et des attentes de maintenance à long terme sont concernées, évaluez alors une mise à niveau, sans passer aveuglément à l'automatisation complète.
Questions fréquentes
Les chutes de 50 mm représentent-elles un gaspillage important à long terme ? Cela dépend de la structure des commandes. Pour des pièces tubulaires moyennes et longues principalement, les 50 mm, une fois répartis, représentent une très faible proportion ;Lorsque le nesting de pièces courtes est important, l'impact sera amplifié ; il est recommandé de reprendre les commandes principales des derniers mois et de refaire un nesting avec des chutes de 50 mm avant de juger.
Comment entretenir le mécanisme d'alimentation à chaîne ? Il s'agit principalement de la tension et de la lubrification de la chaîne ; la périodicité dépend de la poussière et de l'intensité des équipes. Demandez au fabricant de vous donner un intervalle de contrôle adapté à vos conditions sur site, c'est plus fiable que d'appliquer des recommandations génériques.
Mes tubes carrés et tubes ovales peuvent-ils être alimentés directement sur la chaîne ? La plage d'usinage couvre 10–120 mm, mais l'adaptabilité de l'alimentation des tubes de forme spéciale doit être confirmée par le fabricant avec la section réelle ; cela peut impliquer des ajustements des griffes de serrage ou des accessoires.
Si je souhaite passer plus tard à une version entièrement automatique, acheter une semi-automatique maintenant serait-il un gaspillage ? Cela dépend si l'alimentation manuelle est réellement le goulot d'étranglement actuel. Confiez vos équipes et vos cadences à QingTian pour une évaluation du temps de cycle, et demandez à l'avance le parcours de mise à niveau, puis décidez à quel niveau commencer.
En savoir plus
Si vous évaluez la limite d'investissement entre le semi-automatique et le tout-automatique, vous pouvez nous communiquer le diamètre du tube, l'épaisseur de paroi, la longueur d'un seul tube, le nombre de pièces par poste et la fréquence de changement de production ; l'équipe QingTian réalisera une évaluation du temps de cycle selon vos commandes typiques et vous proposera des recommandations de configuration adaptées.