半自动链条上料和全自动料库,差的是“上料—送料—夹紧—接料”里谁在干活
差距集中在上料与接料环节的人力参与和换产调整上,不在激光切割本身。 送料、夹紧、切割这三段,半自动链条上料和全自动料库都能自动完成;真正分岔的是第一段和最后一段——原管怎么进机器、成品件怎么离开机器。
三种上料方式在五道工序里分别由谁完成
| 工序 | 人工上料 | 半自动链条上料(QT-6012BL-3000W) | 全自动料库 |
| 上料 | 人工逐根搬管、对管 | 人工把管放到链条料架,链条自动送入 | 料库自动取管送入 |
| 送料 | 人工推送 | 自动 | 自动 |
| 夹紧 | 人工对位后卡盘夹紧 | 自动(卡盘) | 自动 |
| 切割 | 自动 | 自动 | 自动 |
| 接料 | 人工收件 | 人工或简单接料装置配合 | 自动分拣、码垛 |
半自动链条上料替代的是逐根搬管、对管的体力活,切割过程可连续运行、减少人工干预;但每换一批料、每收一垛件,仍需人介入。 它属于工序内自动化,不等同于整线无人化。
为什么说差距不在切割头而在上下料段
三种方式在送料、夹紧、切割上都能自动完成,差别只落在“管子怎么进”和“成品怎么出”两头。 对管材批量下料来说,这直接决定每班需几人盯机、换规格时停多久。 QT-6012BL-3000W 加工范围为直径/边长 10–120mm、长度≤6500mm,规格跨度大时,人工上料环节的换产调整更明显;50mm 尾料减少的是长管排料浪费,不是上下料人工。
选型时先数清每班换几次料、每次停多久、收料是否专人,再判断半自动是否够用。
QT-6012BL-3000W半自动链条上料怎么工作:人工配合上料即可实现无人值守切割
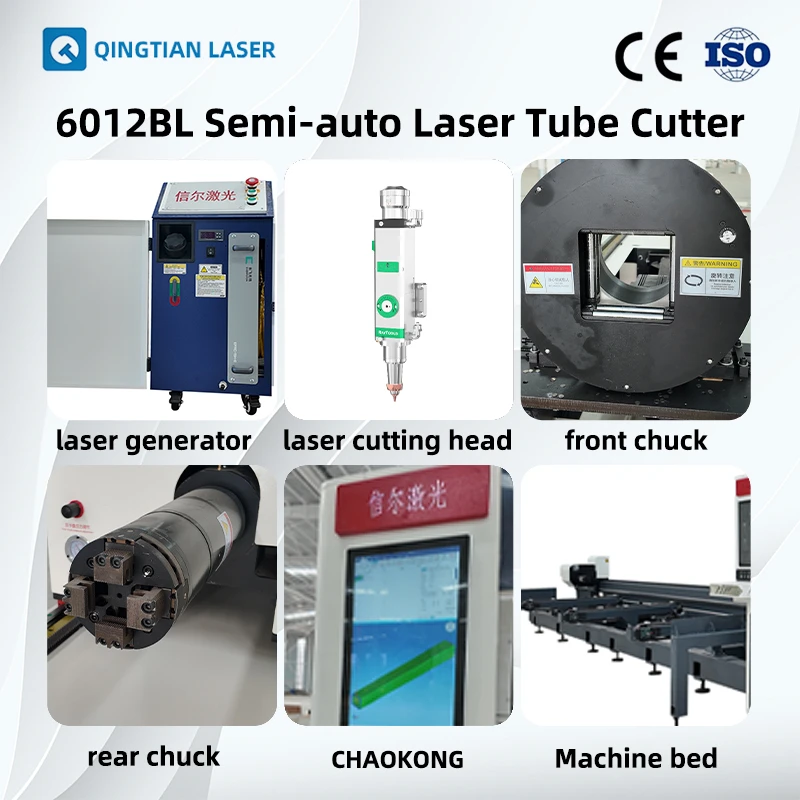
这台设备的“半自动”落在上料环节:人工把成捆管材放到链条上料架上,链条把管材逐根送入卡盘夹持区,之后的切割循环由柏楚控制系统按程序自动执行。 也就是说,人的动作集中在批次开始前的备料和上料架补料,切割过程中不需要逐根扶管、对刀、退料,机器可以连续跑完一段排料程序——这就是“人工配合上料即可实现无人值守切割”的实际含义。 它省掉的是切管机旁边的重复体力动作,不是整条产线的无人化。
链条上料、L型床身卡盘侧挂与柏楚控制系统各自解决什么问题
链条上料解决的是节拍一致性。 人工逐根上料时,送料速度、管材落位、卡盘夹持时机都随人走,批量越长波动越明显;链条按固定节奏送料,单根循环时间趋于稳定,排产时更容易估算一批料要跑多久。 代价是上料架容量有限,补料仍需人工介入,换规格时也要人工确认链条上的管材是否匹配。
L型床身加卡盘侧挂,解决的是长管加工时的结构稳定性与上下料空间。 管材长度上限6500mm,床身如果采用常规布局,长管悬伸和卡盘受力会直接影响切割端的位置精度;侧挂布局把卡盘移出主床身受力路径,前卡盘还可移动避让,短料和尾料段更好处理,官方给出的尾料长度为50mm。 X/Y轴定位精度±0.05mm、重复定位精度±0.03mm,是这类结构在批量切割中保持切口一致性的基础。
柏楚控制系统承担的是程序化执行:排料、送料、夹持、切割、退料按设定顺序联动,操作员的工作从“跟着每根管走”变成“看程序、补料、抽检”。
3000W激光器与10–120mm管径范围说明什么
3000W决定了这台机器能切多厚、切多快,但具体能切多粗的管,取决于材质、壁厚和切割工艺,不能只看管径数字。 10–120mm的直径/边长范围说明它覆盖的是常见工业管、家具管、汽车管件的规格带;管径越大、壁厚越厚,3000W的切割速度和可切厚度就越吃紧。 选型时要把你最常切的材质与壁厚列出来,请青天团队按实际工况确认切割能力,而不是拿最大管径当能力上限。
判断这台机器是否合你,关键看两点:你的批量是否长到值得用链条上料换节拍稳定;你的管材规格是否集中在10–120mm、长度不超过6500mm。 若来料规格跨度大且频繁换型,或需要料库级的全自动补料,半自动链条上料会在补料和换型环节留下人工瓶颈,这时应把需求提给青天团队评估升级方案。
按批量与换产频率选:什么情况选半自动链条上料,什么情况才上全自动料库
先给结论:日下料量在几百根、换产一天不超过两三次,QT-6012BL-3000W 这类半自动链条上料机型是合理选择;只有当“换产频率高到人工对料成为瓶颈”或“单班连续运行时间长到需要料库缓冲”时,才值得为全自动料库多付预算。
日下料根数与换产频率的决策树
按顺序回答三个问题,第一个“是”就停在那一步:
- 每天换产超过 4~5 次,且每次都要重新对料、调规格?
是 → 人工对料时间会吃掉产能,全自动料库的分料与排产价值才真正显现。 否 → 进入第 2 步。
- 单班是否长时间连续切割、中途补料会打断节拍?
是 → 料库的连续供料有意义;否 → 进入第 3 步。
- 日下料几百根、规格相对集中?
是 → 半自动链条上料足够。 这台机器的加工范围覆盖直径/边长 10~120mm、长度 ≤6500mm,3000W 激光器配 150m/min 的 Y 轴速度,节拍瓶颈通常落在换料和排料,而不是切割本身。 人工配合上料即可维持连续切割,尾料 50mm 对长管排料也更友好。
几百根这个量级,半自动产能跟得上,前提是规格不碎、换产不频繁。 如果一天切七八种规格、每种几十根,瓶颈就不在机器,而在每次换规格的准备动作——这种情况加钱上料库也未必解决,先确认换产流程本身。
哪些场景不建议增加自动化复杂度
- 规格极碎、单批几十根:料库的分料逻辑对多规格混线并不轻松,投入产出比差。
- 来料一致性差:管径跨度大、异型管多,链条上料和料库都依赖来料规整,先解决来料再谈自动化。
- 场地与电力受限:整机 24KW、外形 8800×2900mm,全自动料库还要额外占地,厂房没预留就别硬上。
- 后续维护能力不足:料库多了分料、检测环节,故障点随之增加,没有稳定维护人手时,简单方案更稳。
关于以后能不能升级全自动:这取决于料库与主机的接口是否匹配,不能默认“先买半自动以后加料库就行”。 这一点需要向 QingTian 团队确认该机型是否预留升级接口、升级涉及哪些改造,再决定是否为未来预留预算。
落地前要核对的四件事:管径长度、精度口径、供电布局与维护,最后怎么选
这台 QT-6012BL-3000W 半自动上料激光切管机的边界比较清楚:管材直径/边长 10–120mm、单根长度 ≤6500mm、车间供电 380V/50Hz。 落地前把下面几项核对完,再谈价格和配置。
来料规格、精度测试条件与 380V/50Hz 供电布局怎么核对
可直接判断的硬条件: 来料管径或边长超出 10–120mm、单根长度超过 6500mm,这台设备不匹配,不必继续往下谈;车间没有 380V/50Hz 供电,先解决供电再谈设备。 L 型床身外形约 8800×2900×2300mm,还要留出链条上料与出料动线,场地放不下就是放不下。
需向厂家确认的: 定位精度 ±0.05mm、重复定位精度 ±0.03mm 是设备能力参数,实际结果受来料直线度、装夹状态与切割工艺影响,需注明测试条件并以厂家确认为准。 方管、矩形管、椭圆管能否直接上链条,也要拿实际截面让厂家确认,必要时可能涉及料爪或附件调整。
依赖工况的: 链条上料机构的维护以链条张紧和润滑为主,检查周期跟粉尘与班次走——两班倒、粉尘大就缩短,单班、来料干净可放长,具体周期请厂家按现场给建议。
把典型订单和班次交给QingTian做节拍评估
节拍不要自己按速度参数推算。 把管径、壁厚、单根长度、每班件数、换料频次整理成典型订单,交给 QingTian 团队做节拍评估,同时问清后续升级到全自动料库的路径与改造成本。
最后怎么选: 来料规格在范围内、供电场地没问题、主要问题能靠半自动链条上料解决,就选这台半自动上料激光切管机;若涉及更完整的自动化产线与长期维护预期,再评估升级,不盲目上全自动。
常见问题
尾料 50mm 长期浪费大吗? 看订单结构。 以中长管件为主,50mm 摊薄后占比很小;短件排料多时影响会放大,建议拿近几个月主力订单按 50mm 尾料重排一次料再判断。
链条上料机构怎么维护? 主要是链条张紧与润滑,周期取决于粉尘和班次强度,让厂家按你的现场条件给出检查周期,比套用通用说法可靠。
我的方管、椭圆管能直接上链条吗? 加工范围覆盖 10–120mm,但异型管上料适应性需用实际截面请厂家确认,可能涉及料爪或附件调整。
以后想升级全自动,现在买半自动会不会浪费? 取决于人工上料是否真是当前瓶颈。 把班次与件数交给 QingTian 做节拍评估,并提前问清升级路径,再决定从哪一档起步。
进一步了解
如果你正在评估半自动与全自动的投入边界,可以把管径、壁厚、单根长度、每班件数与换产频次整理给我们,QingTian 团队会按你的典型订单做节拍评估,并给出匹配的配置建议。