Dans l'usinage des tubes pour meubles métalliques, pourquoi le perçage et le tronçonnage sont-ils souvent divisés en deux opérations distinctes ?
Les pièces tubulaires des meubles métalliques, comme les pieds de chaise, les traverses et les cadres de dossier, doivent généralement être à la fois tronçonnées à longueur fixe et percées sur la paroi du tube — pour fixer des vis, faire passer des connecteurs ou acheminer des câbles. Sur le plan, ces deux opérations concernent l'usinage du même tube, mais à l'atelier, elles se transforment souvent en deux machines, deux équipes et deux serrages.
La raison n'est pas compliquée : une scie traditionnelle ne peut que « couper », tandis que le perçage nécessite une perceuse à colonne, une poinçonneuse ou un traçage manuel pour le positionnement. La scie débite rapidement, mais la face d'about de la coupe n'offre pas de référence de positionnement réutilisable ;Une fois le tube scié, tombé au sol, empilé puis transporté vers la perceuse, l'ouvrier doit remesurer la longueur, retrouver l'angle, tracer et pointer. Les tubes ronds peuvent en outre rouler ; les tubes carrés, bien que plus faciles à serrer, ne permettent d'usiner qu'une seule face par serrage.
Le processus est donc naturellement scindé en « d'abord un débitage uniforme, puis un perçage groupé » ; cela semble une répartition claire des tâches, mais en réalité chaque tube est serré au moins deux fois.
Où le processus traditionnel de tronçonnage à la scie et de perçage manuel bloque-t-il ?
Il bloque à trois endroits, et aucun ne peut être résolu en demandant simplement à l'ouvrier d'être plus attentif :
- Perte de référence: après le sciage, la longueur est obtenue, mais la distance des positions de perçage par rapport à la face d'extrémité doit être rétablie.Lors d'une production en série, la première pièce repose sur le traçage, les suivantes sur des butées ou des gabarits, et les erreurs s'accumulent avec le nombre de serrages.
- Angles et nombre de faces limités: les tubes de mobilier métallique comportent souvent des extrémités coupées en biais et des faces multiples percées.Le perçage manuel nécessite de retourner la pièce et de la resserrer, ce qui rend facilement imprécises la distance entre les trous et l'angle de phase, et l'on ne s'aperçoit du décalage qu'au moment de l'assemblage.
- Décalage de cadenceLa scie débite un lot en quelques minutes, tandis que le perçage sur perceuse se fait pièce par pièce.L'opération en amont accumule les pièces, celle en aval court après les pièces, et les en-cours s'accumulent entre les deux.
Quels problèmes d'externalisation et de rotation des stocks entraîne la dispersion de plusieurs opérations ?
Pour les petits ateliers et les travailleurs indépendants, le véritable coût de la décomposition des opérations ne se situe souvent pas dans l'atelier, mais en dehors :
- L'externalisation du perçage allonge les délais de livraisonNe pas disposer de gabarit de perçage ou de presse poinçonneuse et confier le perçage à un sous-traitant revient à remettre les délais de livraison entre les mains de la planification d'un tiers.Les commandes de meubles sont souvent urgentes, en petites séries et avec de nombreuses variantes ; un aller-retour d'externalisation fait que les frais de transport et l'attente grignotent la marge.
- Le nombre de rotations se transforme directement en coûts: tronçonnage — manutention — perçage — nouvelle manutention — ébavurage — mise en stock ; à chaque rotation, il y a un risque de choc, de mélange et de perte de pièces.Les tubes ronds ont particulièrement tendance à rouler et à se disperser ; dès qu'il y a beaucoup de spécifications, on dépend des étiquettes et de la mémoire humaine.
- La responsabilité qualité est fragmentée: si la longueur est hors tolérance, on cherche la scie ; si la position des trous est décalée, on cherche le perçage ; et en fin de compte, lorsque l'assemblage ne fonctionne pas, il est très difficile de remonter à l'opération de serrage responsable.La reprise implique de refaire tout le processus.
- Le temps de changement de série est amplifié: les commandes de tubes pour meubles ont des spécifications variées ; aujourd'hui des tubes carrés, demain des tubes ronds.Le processus dispersé signifie qu'à chaque changement de spécification, la scie et la perceuse doivent être réglées séparément, ce qui double le nombre de changements de série.
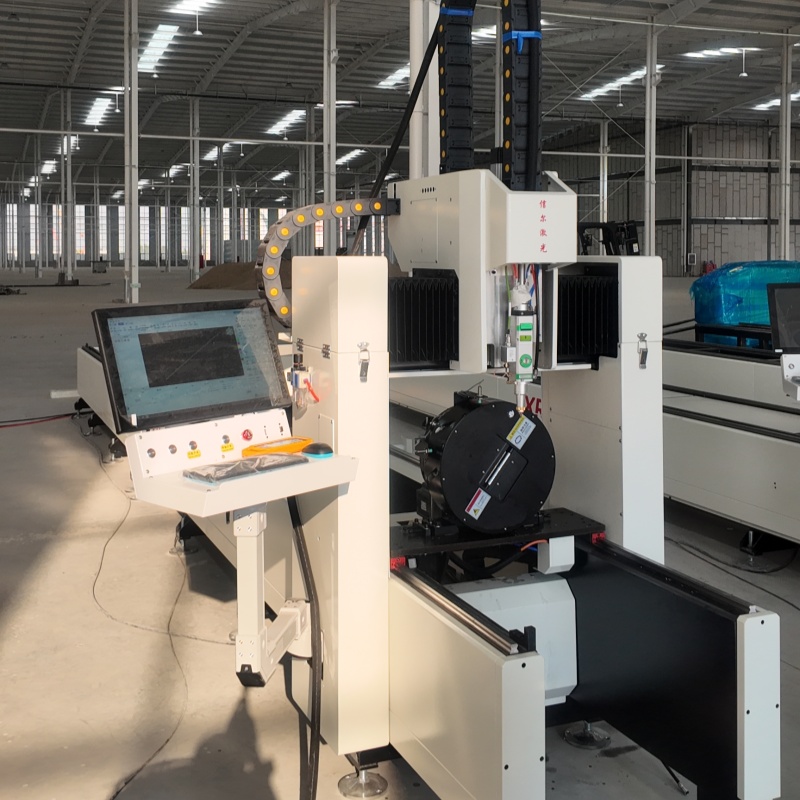
C'est aussi pourquoi la question « le perçage et le tronçonnage peuvent-ils être réalisés sur une seule machine ? » devient un véritable enjeu lors du choix : il ne s'agit pas de rechercher la polyvalence de l'équipement, mais de supprimer deux serrages, deux transferts et une sous-traitance. Comme cette mini machine économique de découpe laser à fibre pour tubes QingTian, sa vocation est la découpe 2D, le perçage et le tronçonnage de tubes ronds et carrés de petit diamètre, avec une configuration de 1 500 watts et 4 axes, couvrant une épaisseur de découpe de 0 à 10 mm. Savoir si elle peut vous éviter cette étape de séparation dépend de votre plage de diamètres de tubes, de vos exigences de précision de perçage et de votre rythme de production par lots, et si ceux-ci tombent dans sa plage d'adéquation — ces conditions doivent être confirmées point par point avec l'équipe, et non simplement en se demandant « si elle peut couper ».
Qu'est-ce qu'une mini machine économique de découpe laser à fibre pour tubes : comment elle intègre le perçage et le tronçonnage sur un seul équipement
La mini machine économique de découpe laser à fibre pour tubes est un équipement qui utilise une source laser à fibre pour usiner des tubes, avec une configuration de 4 axes, une puissance laser de 1 500 watts, une capacité de découpe de 0 à 10 mm d'épaisseur, et adaptée à l'acier, l'aluminium, l'acier inoxydable, le fer et autres matériaux. Sa vocation est de permettre aux petites usines et aux travailleurs indépendants de couvrir avec une seule machine les usinages courants des tubes ronds et carrés de petit diamètre.
Que désignent respectivement les trois types d'usinage : la découpe 2D, le perçage et le tronçonnage
- Découpe bidimensionnelle: découpe de formes sur la surface du tube en suivant le contour d'un motif, comme des coupes obliques ou des encoches de forme irrégulière.
- Perçage: découpe de trous ronds, carrés ou oblongs dans la paroi du tube, destinés au passage de vis ou au montage de pièces de raccordement.
- Tronçonnage: coupe d'un tube long à la longueur souhaitée, avec une coupe nette, facilitant le soudage ou l'assemblage ultérieur.
Ces trois types d'usinage peuvent être réalisés sur la même machine, car la tête laser suit une trajectoire programmée ; le perçage et le tronçonnage ne sont que des trajets graphiques différents, sans nécessité de changer d'outil ou de moule. Lorsqu'une pièce tubulaire comporte à la fois des trous de montage et une coupe à longueur fixe, l'ensemble peut être réalisé en un seul serrage, ce qui élimine l'erreur liée à un second positionnement.
Que signifie une configuration à 4 axes avec le système de contrôle Fangling pour l'usinage des tubes ?
Les 4 axes permettent au tube de tourner et d'avancer pendant la découpe, la tête laser n'a pas besoin de tourner autour du tube, et plusieurs faces des tubes ronds et carrés peuvent être usinées. Le système de contrôle Fangling est chargé de lire les fichiers graphiques et de planifier les trajectoires de découpe ;Associé à une tête laser Raytools et à un système de refroidissement liquide, l'équipement peut supporter un travail continu relativement long.
Pour juger s'il vous convient, trois points clés sont à examiner : si les tubes sont principalement concentrés sur des tubes ronds et carrés de petit diamètre ;si les commandes nécessitent de réaliser simultanément le perçage et le tronçonnage ;si l'espace et le budget permettent une configuration plus complète qu'une simple machine de tronçonnage à fonction unique. S'il s'agit uniquement d'un tronçonnage à longueur fixe, sans jamais percer, un équipement de tronçonnage plus simple suffit. Pour savoir si le diamètre, l'épaisseur de paroi et le type de perçage spécifiques entrent dans la plage d'usinage, il est recommandé d'envoyer les spécifications du tube échantillon et les plans à l'équipe officielle pour confirmation.
Regrouper le perçage et le tronçonnage sur une seule machine : ce que cela signifie pour l'usinage des tubes de mobilier métallique
Les points de douleur dans l'usinage des tubes de mobilier métallique ne résident souvent pas dans la capacité à « couper », mais dans le fait qu'« après la coupe, il faut encore percer ». L'approche traditionnelle consiste à tronçonner à la scie et à percer ou poinçonner avec une perceuse ou une poinçonneuse, ce qui implique deux serrages, deux positionnements, des allers-retours des pièces tubulaires entre les machines, et une erreur cumulée supplémentaire.
Placer le perçage et le tronçonnage sur une même machine change trois choses : on élimine la sous-traitance du perçage ou du poinçonnage et le second passage en machine, la pièce tubulaire étant usinée en une seule prise pour les deux types d'opérations ;on réduit les manutentions et les files d'attente entre scies, perceuses et sous-traitants ;la distance entre le trou et la face d'extrémité est mieux maîtrisée grâce au même système de serrage et de contrôle, sans dépendre de deux réglages manuels successifs. Pour les tubes de mobilier métallique en petites séries mais aux spécifications variées, la valeur de cette intégration est plus directe qu'une simple augmentation de la vitesse de coupe.
Réduire la sous-traitance et les rotations : d'un usinage en plusieurs serrages à une seule opération
Le coût de multiples serrages ne se limite pas à une opération supplémentaire : chaque serrage additionnel entraîne une erreur de positionnement supplémentaire et une attente dans la file. Une fois le perçage et le tronçonnage réunis sur une seule machine, l'étape de perçage initialement sous-traitée peut être rapatriée en interne, et les tubes ne circulent plus d'une machine à l'autre ni d'une usine à l'autre. Pour les commandes de tubes pour meubles métalliques à nombreuses spécifications et petites séries, le temps de rotation réduit a souvent plus d'impact sur le délai de livraison que le découpage lui-même.
Évaluation de l'adéquation de 1500 watts et d'une épaisseur de 0-10 mm pour les tubes de meubles métalliques
Cette mini machine de découpe laser à fibre économique pour tubes est équipée de 1500 watts et d'une configuration à 4 axes, avec une épaisseur de coupe nominale de 0-10 mm et une vitesse de coupe de 7000-8000 mm/min, destinée à la découpe 2D, au perçage et au tronçonnage de tubes ronds et carrés de petit diamètre.
Pour évaluer l'adéquation, ne regardez pas seulement la limite supérieure « 0-10 mm », mais la répartition réelle des épaisseurs de paroi : les parois minces prédominantes (généralement 1-3 mm pour les tubes de meubles) relèvent de la plage courante, avec perçage et tronçonnage réalisés en une seule opération ;les épaisseurs de paroi moyennes (3-6 mm) restent usinables, mais la vitesse de coupe diminue à mesure que l'épaisseur augmente ; 7000-8000 mm/min est la limite de capacité de la machine et ne signifie pas que les parois épaisses sont également traitées à cette vitesse ;Une épaisseur proche de 10 mm relève d'un régime limite, il est nécessaire de confirmer le matériau, la taille du trou et les exigences de qualité de la section.
En ce qui concerne les matériaux, l'équipement convient à l'acier, à l'aluminium, à l'acier inoxydable et au fer. Les tubes ronds et carrés en acier inoxydable présentent une bonne adaptabilité dans les sections à paroi mince ;si les commandes se concentrent sur de l'acier inoxydable à paroi épaisse avec une densité de trous élevée, il est recommandé de réaliser d'abord un essai de découpe sur un échantillon de tube réel. Dans les cas où l'épaisseur de paroi dépasse durablement 8 mm, où les trous sont petits et profonds, et où des exigences particulières sont imposées à la rugosité de la surface de coupe, il est recommandé de confirmer d'abord auprès de QingTian la compatibilité du procédé.
Les paramètres non fournis dans la documentation, tels que la plage de diamètres des tubes, doivent également être confirmés auprès de QingTian avant de déterminer s'ils couvrent vos spécifications habituelles.
Quels scénarios d'usinage de tubes pour mobilier métallique conviennent à cette machine, et dans quels cas une confirmation supplémentaire est nécessaire
La capacité essentielle de cette mini machine économique de découpe laser de tubes à fibre optique (1500 W, 4 axes, épaisseur de coupe 0-10 mm) est la suivante : découpe bidimensionnelle, perçage et tronçonnage de tubes ronds et carrés de petit diamètre. Pour juger si elle vous convient, l'essentiel est de vérifier si le diamètre de votre tube, l'épaisseur de paroi, les dimensions d'usinage et la structure de vos commandes tombent dans cette plage.
À qui nous la recommandons : les commandes de tubes pour mobilier métallique en petites séries et multi-formats, avec perçage et tronçonnage
Les scénarios suivants correspondent bien aux capacités de l'équipement :
- Usinage de tubes pour mobilier métallique: pieds de tables et de chaises, cadres de lit, étagères, etc., nécessitant de percer puis de tronçonner le tube ; il s'agit d'un usinage bidimensionnel typique, et cette machine peut réaliser le perçage et le tronçonnage en un seul serrage.
- Découpe de poteaux de garde-corps: tronçonnage en série, avec exigence de coupes nettes et de longueurs constantes ; il s'agit d'un usinage de tronçonnage de tubes de petit diamètre.
- Découpe de tubes ronds et de tubes carrés en acier inoxydable:Pour les commandes aux spécifications variées, en petites séries et avec des changements fréquents, la configuration à 4 axes et la prise en charge des formats graphiques facilitent les changements rapides.
- Fabrication de cadres publicitaires:Les tubes ont des spécifications diverses et de nombreuses pièces sont personnalisées à l'unité, ce qui nécessite une réponse de découpe flexible et rapide.
La caractéristique commune est la suivante : le diamètre du tube n'est pas grand, l'épaisseur de paroi est comprise entre 0 et 10 mm, seule la découpe bidimensionnelle est nécessaire (perçage + tronçonnage), et les commandes sont principalement constituées de petites séries multi-spécifications. Ces utilisateurs sont généralement des travailleurs indépendants de la transformation métallique, de petites usines de produits métalliques ou des entrepreneurs débutants dans la transformation de tubes, avec un budget et un espace limités, et ils espèrent qu'une seule machine couvre divers travaux sur tubes de petit diamètre.
À qui il n'est pas recommandé de l'utiliser : les cas dépassant une épaisseur de 0 à 10 mm ou nécessitant un usinage tridimensionnel
Dans les cas suivants, il est conseillé de ne pas d'abord prendre de décision sur la base de cette machine :
- Épaisseur de paroi supérieure à 10 mm:au-delà de la plage d'épaisseur de coupe nominale, la capacité de coupe et la qualité de la section ne peuvent plus être garanties avec certitude.
- Nécessité d'un usinage tridimensionnel:comme la coupe en biais, le chanfreinage, la découpe de lignes d'intersection, etc. Cet équipement est un positionnement de coupe bidimensionnel et ne peut pas couvrir ces besoins.
- Principalement des tubes de grand diamètre:l'équipement est positionné pour les tubes ronds et carrés de petit diamètre ; le serrage et la plage de coupe des tubes de grand diamètre doivent être confirmés séparément.
- Tubes surlongueur ou tubes lourds:cela implique la longueur de chargement, la capacité de charge et la structure du bâti, ce qui relève d'éléments inconnus.
Ces scénarios ne peuvent pas être résolus par une simple "mise à niveau payante", car il s'agit de types d'équipements différents. Si votre commande est principalement constituée de découpe tridimensionnelle ou de tubes à paroi épaisse de grand diamètre, vous avez besoin d'un autre type d'équipement, plutôt que de tergiverser sur la configuration de cette machine.
Points inconnus à confirmer auprès de QingTian avant de décider
Les éléments suivants ne sont pas précisés dans les documents existants, mais ils affecteront directement votre jugement ; il est recommandé de les demander un par un lors de la consultation :
- Diamètre de tube maximal pouvant être coupé et longueur maximale d'alimentation—— détermine la taille des commandes de tubes que vous pouvez accepter.
- Vitesse de coupe réelle et qualité de la section transversale pour différentes épaisseurs de paroi—— 7000-8000mm/min est la vitesse de coupe nominale ; en pratique, elle varie selon le matériau et l'épaisseur de paroi.
- Prise en charge ou non des tubes de forme spéciale en plus des tubes carrés et ronds—— comme les tubes ovales et les tubes en D.
- Installation et mise en service, formation à l'utilisation et modalités de réponse après-vente—— particulièrement important pour les utilisateurs qui débutent.
- Durée de vie du laser et coûts de maintenance quotidienne—— influence le calcul des coûts d'exploitation à long terme.
Préparez les spécifications typiques de vos tubes (matériau, diamètre, épaisseur de paroi, longueur) et les schémas d'usinage, puis envoyez-les directement à l'équipe QingTian afin qu'elle rende un jugement de correspondance en fonction de vos pièces réelles ; c'est plus fiable que de se fier uniquement au tableau des paramètres.
FAQ
Q : Cette machine est-elle adaptée pour le débit des poteaux de garde-corps ? Si le montant est un tube rond ou carré, avec une épaisseur de paroi comprise entre 0 et 10 mm, et qu'il suffit de le couper à longueur fixe, cela correspond au scénario adapté. Mais si le diamètre du montant est plutôt grand, il faut d'abord vérifier si le diamètre maximal de tube pouvant être coupé le couvre.
Q : Pour les tubes de meubles métalliques, faut-il à la fois percer et couper ? Une seule machine peut-elle le faire ? Oui. L'équipement prend en charge la découpe 2D, le perçage et le tronçonnage ; le perçage et le tronçonnage sur un même tube peuvent être réalisés en un seul cycle d'usinage, sans changer de machine.
Q : L'épaisseur de paroi est exactement de 10 mm, peut-on couper de manière stable ? 10 mm est la limite nominale supérieure ; la capacité réelle à couper de manière stable et la qualité de la section dépendent du matériau et des conditions d'usinage spécifiques. Il est recommandé de confier vos tubes réels à QingTian pour un test de découpe, plutôt que de tirer des conclusions uniquement à partir de la valeur limite.
Q : Je travaille principalement sur des cadres publicitaires, les spécifications des tubes changent souvent, le changement de modèle est-il compliqué ? L'équipement prend en charge plusieurs formats graphiques, et la configuration à 4 axes est relativement adaptée aux changements de spécifications multiples. Mais pour le temps de changement spécifique et la plage d'adaptation des fixations, il est recommandé de confirmer auprès de QingTian si les quelques spécifications que vous utilisez fréquemment peuvent toutes être bridées rapidement.
En savoir plus
Si vous travaillez sur des tubes pour meubles métalliques, des poteaux de garde-corps ou des cadres publicitaires, et que vous souhaitez déterminer si cette mini machine économique de découpe laser de tubes à fibre optique correspond à la structure de vos commandes, vous pouvez organiser le matériau, le diamètre, l'épaisseur de paroi, la longueur et les plans typiques des positions de perçage de vos tubes courants, puis les envoyer à l'équipe QingTian.Ils vous donneront une évaluation d'adéquation en fonction de vos pièces réelles, et vous aideront à calculer clairement combien d'étapes de sous-traitance et de manutention vous pouvez économiser en combinant le perçage et le tronçonnage.