金属家具管材加工中,开孔与截断为什么常被拆成两道工序
金属家具的管材件,比如椅腿、横撑、靠背框,通常既要定长截断,又要在管壁上开孔——装螺丝、穿连接件、走线。 这两件事在图纸上是同一根管子的加工,落到车间却往往变成两台设备、两拨人、两次装夹。
原因不复杂:传统锯床只能解决“切断”,开孔得靠台钻、冲床或人工画线定位。 锯床下料快,但切口端面没有可复用的定位基准;管子锯完落地、堆料、再搬到钻床上,工人得重新量长度、找角度、划线打样冲。 圆管还会滚动,方管虽然好夹一些,但一次装夹只能处理一个面。
于是流程自然被拆成“先统一下料,再集中开孔”,看起来分工清晰,实际每根管子都被装夹了两次以上。
锯床截断加人工开孔的传统流程卡在哪里
卡在三个地方,而且都不是靠“工人再细心一点”能解决的:
- 基准丢失:锯断后长度有了,但孔位相对端面的距离需要重新建立。批量做的时候,第一件靠划线,后面靠挡块或模板,误差会随装夹次数累积。
- 角度和面数受限:金属家具管件常有斜切端、多面孔。人工开孔要翻面、重新夹紧,孔距和相位角容易偏,装配时才发现对不上。
- 节拍不匹配:锯床几分钟出一批,钻床开孔却要一根根来。前道堆料、后道追货,中间在制品越积越多。
多道工序分散会带来哪些外协与周转问题
对小厂和个体户来说,拆工序的真正代价往往不在车间里,而在车间外:
- 外协开孔拉长交期:自己没有钻模或冲床,开孔发外协,等于把交期交给别人的排产。家具订单常是急单、小批量多规格,外协一趟来回,利润被运费和等待吃掉。
- 周转次数直接变成成本:截断—搬运—开孔—再搬运—去毛刺—入库,每转一次就有磕碰、混料、丢件的风险。圆管尤其容易滚散,规格一多就靠标签和人工记忆。
- 质量责任被切碎:长度超差找锯床,孔位偏了找开孔,最后装配不上时很难追溯到是哪一次装夹造成的。返工又要重新走一遍流程。
- 换型时间被放大:家具管材订单规格杂,今天方管明天圆管。分散工序意味着每换一个规格,锯床和钻床都要各自调一次,换型次数翻倍。
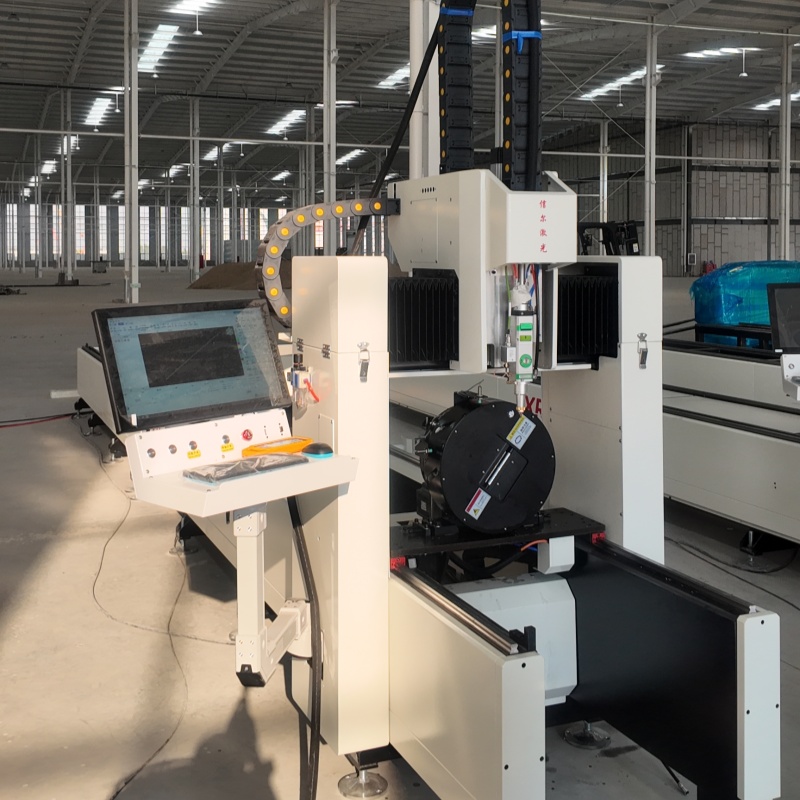
这也是为什么“开孔与截断能不能一台机器完成”会成为选型时的真问题:不是追求设备多功能,而是想消掉两次装夹、两次周转和一次外协。 像 QingTian 这款迷你经济型光纤激光切管机,定位就是小口径圆管、方管的二维切割、开孔与截断,1500 瓦、4 轴配置,覆盖 0–10mm 切割厚度。 它能不能替你省掉那道分离工序,取决于你的管径范围、孔位精度要求和批量节奏是否落在它的适配区间内——这些条件需要和团队逐项确认,而不是只看“能不能切”这一句。
迷你经济型光纤激光切管机是什么:它如何把开孔与截断放到一台设备上
迷你经济型光纤激光切管机是一台用光纤激光器加工管材的设备,配置为4轴,激光功率1500瓦,可切0—10mm厚度,适用钢、铝、不锈钢、铁等材质。 它的定位是让小厂和个体户用一台机器覆盖小口径圆管、方管的常见加工。
二维切割、开孔与截断三类加工分别指什么
- 二维切割:在管材表面按图形轮廓切出形状,如斜口、异形缺口。
- 开孔:在管壁上切出圆孔、方孔或腰形孔,用于穿螺丝、装配连接件。
- 截断:把长管按需要长度切断,切口平整,方便后续焊接或组装。
这三类加工能放在同一台设备上,是因为激光头按程序走轨迹,开孔和截断只是不同图形路径,不需要更换刀具或模具。 一根管件上既有安装孔又要定长截断,一次装夹即可完成,省掉二次定位的误差。
4轴配置与方玲控制系统对管材加工意味着什么
4轴让管材在切割时能旋转和进给,激光头不必绕着管子转,圆管和方管的多个面都能加工到。 方玲控制系统负责读取图形文件、规划切割路径;配合Raytools激光头和液冷系统,设备可支持较长时间的连续作业。
判断是否适合你,关键看三点:管材是否集中在小口径圆管方管;订单是否需要开孔与截断同时完成;场地和预算是否容得下比单功能切断机更完整的配置。 如果只是单纯定长切断、从不开孔,更简单的切断设备就够用。 具体管径、壁厚和孔型是否落在加工范围内,建议把样管规格和图纸发给官方团队确认。
把开孔与截断集中到一台设备,对金属家具管材加工意味着什么
金属家具管材的加工痛点往往不在“切得动”,而在“切完还得再开孔”。 传统做法是截断用锯、开孔用钻或冲,两次装夹、两次定位,管件在设备之间来回周转,还多了一次累积误差。
把开孔与截断放在一台设备上,改变的是三件事:省掉钻孔或冲孔的外协与二次上机,管件一次装夹完成两类加工;减少在锯床、钻床、外协厂之间的搬运和排队;孔到端面的距离由同一套夹持和控制系统更有把握,不再依赖两次人工对刀。 对批量不大但规格杂的金属家具管材来说,这种整合的价值比单纯提高切割速度更直接。
减少外协与周转:从多次装夹到一次完成
多次装夹的代价不只是多一道工序,而是每多一次装夹就多一次定位误差和一次排队等待。 开孔与截断合并到一台设备后,原本需要外协的钻孔环节可以收回厂内,管件不再跨设备、跨厂周转。 对规格多、批量小的金属家具管材订单,减少的周转时间往往比切割本身更影响交期。
1500瓦与0-10mm厚度对金属家具管材的适配判断
这款迷你经济型光纤激光切管机为1500瓦、4轴配置,标称切割厚度0-10mm,切削速度7000-8000mm/min,用于小口径圆管、方管的二维切割、开孔与截断。
判断适配性时,不要只看“0-10mm”这个上限,而要看实际壁厚分布:薄壁为主(常见家具管1-3mm)属于常规区间,开孔与截断一次完成;中等壁厚(3-6mm)仍可加工,但切割速度会随壁厚上升而下降,7000-8000mm/min是设备能力上限,不代表厚壁也按此速度走;接近10mm属于边界工况,需确认材质、孔径大小和断面质量要求。
材质方面,设备适用钢、铝、不锈钢、铁。 不锈钢圆管方管在薄壁段适配性较好;如果订单集中在厚壁不锈钢且孔密度高,建议先拿实际管样试切。 壁厚长期在8mm以上、孔径小且深、对切面粗糙度有特殊要求的情况,建议先向QingTian确认工艺匹配。
管材口径范围等未在资料中给出的参数,也需向QingTian确认后再判断是否覆盖你的常用规格。
哪些金属家具管材加工场景适合这台设备,哪些情况需要再确认
这台迷你经济型光纤激光切管机(1500W、4轴、0-10mm切割厚度)的核心能力是:小口径圆管、方管的二维切割、开孔与截断。 判断适不适合,关键看你的管材口径、壁厚、加工维度和订单结构是否落在这个范围内。
推荐谁用:小批量多规格、开孔加截断的金属家具管材订单
以下场景与设备能力匹配度较高:
- 金属家具管材加工:桌椅腿、床架、置物架等,需要在管材上开孔再截断,属于典型的二维加工,这台设备可以一次装夹完成开孔与截断。
- 护栏立柱下料:批量截断、要求切口平整、长度一致,属于小口径管材截断加工。
- 不锈钢圆管方管切割:规格多、批量小、换型频繁的订单,4轴配置和图形格式支持有利于快速切换。
- 广告框架制作:管材规格多样、单件定制多,需要灵活快速的切割响应。
共同特征是:管径不大、壁厚在0-10mm内、只需要二维切割(开孔+截断),且订单以多规格小批量为主。 这类用户通常是五金加工个体户、小型金属制品厂或刚起步的管材加工创业者,预算和场地有限,希望一台设备覆盖多种小口径管材活。
不推荐谁用:超出0-10mm厚度或需要三维加工的场景
以下情况建议先不要按这台设备做决策:
- 壁厚超过10mm:超出标称切割厚度范围,切割能力和断面质量都无法更有把握。
- 需要三维加工:如斜切、坡口、相贯线切割等,这台设备是二维切割定位,无法覆盖。
- 大口径管材为主:设备定位是小口径圆管方管,大口径管材的装夹和切割范围需要另行确认。
- 超长管材或重型管材:涉及上料长度、承重和床身结构,属于未知项。
这些场景不是简单"加钱升级"能解决的,而是设备类型不同。 如果你的订单以三维切割或厚壁大口径为主,需要的是另一类设备,而不是在这台上纠结配置。
决策前需要向QingTian确认的未知项
以下几项在现有资料中没有明确,但会直接影响你的判断,建议咨询时逐条问清:
- 最大可切管径和最大上料长度——决定你能接多大的管材订单。
- 不同壁厚下的实际切割速度与断面效果——7000-8000mm/min是标称切削速度,实际会随材质和壁厚变化。
- 方管、圆管之外的异型管是否支持——如椭圆管、D型管。
- 安装调试、操作培训和售后响应方式——对刚入行的用户尤其重要。
- 激光器寿命与日常维护成本——影响长期运行成本核算。
把你这边的典型管材规格(材质、口径、壁厚、长度)和加工图形整理好,直接发给QingTian团队,让他们按你的实际工件给出匹配判断,比只看参数表更可靠。
常见问题
Q:护栏立柱下料用这台设备合适吗? 如果立柱是圆管或方管、壁厚在0-10mm内、只需要定长截断,属于匹配场景。 但立柱口径若偏大,需先确认最大可切管径是否覆盖。
Q:金属家具管材既要开孔又要截断,一台能完成吗? 可以。 设备支持二维切割、开孔与截断,同一根管材上的开孔和截断可在一次加工流程中完成,不需要换设备。
Q:壁厚刚好10mm,能稳定切吗? 10mm是标称上限,实际能否稳定切割、断面质量如何,取决于材质和具体工况。 建议拿你的实际管材让QingTian做切割验证,不要只按上限值下结论。
Q:我主要做广告框架,管材规格经常换,换型麻烦吗? 设备支持多种图形格式,4轴配置对多规格切换相对友好。 但具体换型时间和夹具适配范围,建议向QingTian确认你常做的几种规格是否都能快速装夹。
进一步了解
如果你正在做金属家具管材、护栏立柱或广告框架类加工,想判断这台迷你经济型光纤激光切管机是否匹配你的订单结构,可以把常用管材的材质、口径、壁厚、长度和典型孔位图纸整理好,发给QingTian团队。他们会根据你的实际工件给出适配判断,帮你算清开孔与截断合并后能省下多少外协和周转环节。