Pourquoi est-il difficile de planifier la découpe des tubes pour cadres publicitaires ?Commençons par examiner la réalité du terrain : de nombreuses spécifications et beaucoup de pièces uniques sur mesure.
Dans le métier des cadres publicitaires, la difficulté ne réside pas dans la découpe d'un seul tube, mais dans le fait que chaque commande implique des tubes différents. Pour les présentoirs de type porte, les fonds en treillis, les cadres de caissons lumineux et les bases de roll-up, le client fournit souvent une image de rendu et des dimensions ; une fois arrivé à l'atelier, cela se traduit par un ensemble de pièces tubulaires aux sections, longueurs et positions de perçage toutes différentes. Ce type de situation est totalement différent de celle des garde-corps ou des rayonnages, où l'on découpe plusieurs centaines de pièces d'une même spécification.
Quelles sont les caractéristiques typiques de la découpe de tubes dans la fabrication de cadres publicitaires ?
Des spécifications variées. Dans une même commande, on peut avoir en même temps des tubes carrés, des tubes ronds et des tubes plats, avec des épaisseurs de paroi allant du tube mince à l'épaisseur standard, et des dimensions de section qui ne sont pas uniformes. Aujourd'hui, on coupe du tube carré 20×20, demain on passe au 30×30, et après-demain on intercale encore une série de tubes ronds.
Il y a beaucoup de pièces uniques sur mesure. Les cadres publicitaires sont pour la plupart réalisés selon les dimensions du site, et pour une même spécification de tube, on n'en coupe souvent que quelques pièces, voire une seule. Une fois ce lot terminé, les dimensions, les positions des trous et les angles du lot suivant changent tous.
Les délais sont serrés et le coût des reprises est élevé. Le client attend pour installer ; si les bords de coupe ont beaucoup de bavures, si la longueur diffère de quelques millimètres ou si la position des trous est décalée, le montage sur site est impossible, et la reprise exige de redécouper la matière, ce qui coûte à la fois du temps et du matériau.
Quelles exigences la multiplicité des spécifications et les petites séries imposent-elles au mode de découpe ?
Dans ce type de situation, le mode de découpe doit en réalité franchir trois obstacles :
- Le changement de série doit être rapide. Si chaque changement de spécification nécessite de régler à nouveau les fixations, de recalibrer les outils et de refaire des essais de coupe, la majeure partie de la journée est consacrée aux préparatifs, et la découpe de tubes elle-même devient marginale.
- Même une pièce unique doit être découpée avec précision. Un petit lot signifie qu'il n'y a pas de place pour « gâcher quelques pièces d'abord pour trouver le bon réglage ».La régularité de la longueur, la perpendicularité de la coupe et la position des perçages doivent être conformes dès la première pièce.
- Une seule personne peut s'occuper de plusieurs types de tubes. Les petites entreprises et les travailleurs indépendants n'ont généralement pas de personnel dédié à surveiller une machine ; les méthodes à seuil d'utilisation élevé et nécessitant des réglages fréquents réduisent directement la productivité.
Donc, ce dont la découpe de cadres publicitaires a vraiment besoin, ce n'est pas de « couper le plus vite », mais de « changer rapidement, être stable sur pièce unique et être simple à prendre en main ». Le changement d'angle et de longueur des scies traditionnelles se fait par mesure manuelle, le découpage à la meule génère des bavures importantes nécessitant un traitement secondaire, et les coupes au plasma sont rugueuses. Dans les scénarios de personnalisation à l'unité, le temps de préparation et de finition dépasse souvent le temps de coupe lui-même.
Cela explique aussi pourquoi la découpe 2D, le perçage et le tronçonnage de tubes ronds et carrés de petit diamètre tendent à être réalisés avec des équipements de découpe laser à fibre pour tubes — la conception sans réglage ni maintenance réduit les étapes de changement de série, les fichiers graphiques sont appelés directement, et le passage d'un format à un autre se fait principalement par modification du programme plutôt que par modification mécanique. Quant à savoir si l'épaisseur de paroi de vos tubes, la dimension de la pièce la plus longue et le nombre de pièces par jour entrent dans la plage d'adaptation de ce type d'équipement, cela doit être confirmé en fonction de la structure spécifique des commandes.
Convient pour une première approche selon cette logique : Spécifications de tubes qui changent souvent, production principalement à l'unité et en petites séries, souhait d'une seule personne pour gérer le débitage et le perçage simple, espace et budget de démarrage limités.
À reconsidérer plus attentivement : Si les commandes portent sur une seule spécification à long terme, des épaisseurs de paroi très importantes ou des tubes de grand diamètre, ou s'il existe des exigences techniques particulières pour la section de coupe, alors la logique de « priorité à la flexibilité » n'est pas nécessairement la solution optimale ; il convient d'abord de présenter les paramètres des tubes et les besoins de capacité avant de décider.
Qu'est-ce qu'une mini machine économique de découpe laser à fibre pour tubes ?Comment il répond à la découpe flexible de tubes de spécifications multiples
C'est un équipement d'usinage bidimensionnel qui utilise un laser à fibre comme source lumineuse et est spécialement conçu pour couper des tubes de petit diamètre. Contrairement aux machines de découpe de plaques, son système de serrage et sa tête de découpe sont conçus autour du « tube », ce qui permet de réaliser le tronçonnage, le perçage et la découpe de contours simples sur des tubes ronds et carrés. Pour des travaux comme la fabrication de cadres publicitaires, caractérisés par « de nombreuses spécifications et de nombreuses personnalisations à l'unité », sa valeur ne réside pas dans la vitesse de découpe, mais dans le fait qu'il n'est pas nécessaire de rouvrir un moule ni de changer d'outil lorsqu'on passe à un autre tube ou à une autre position de perçage.
Le mode de fonctionnement de base et la configuration essentielle de cet équipement
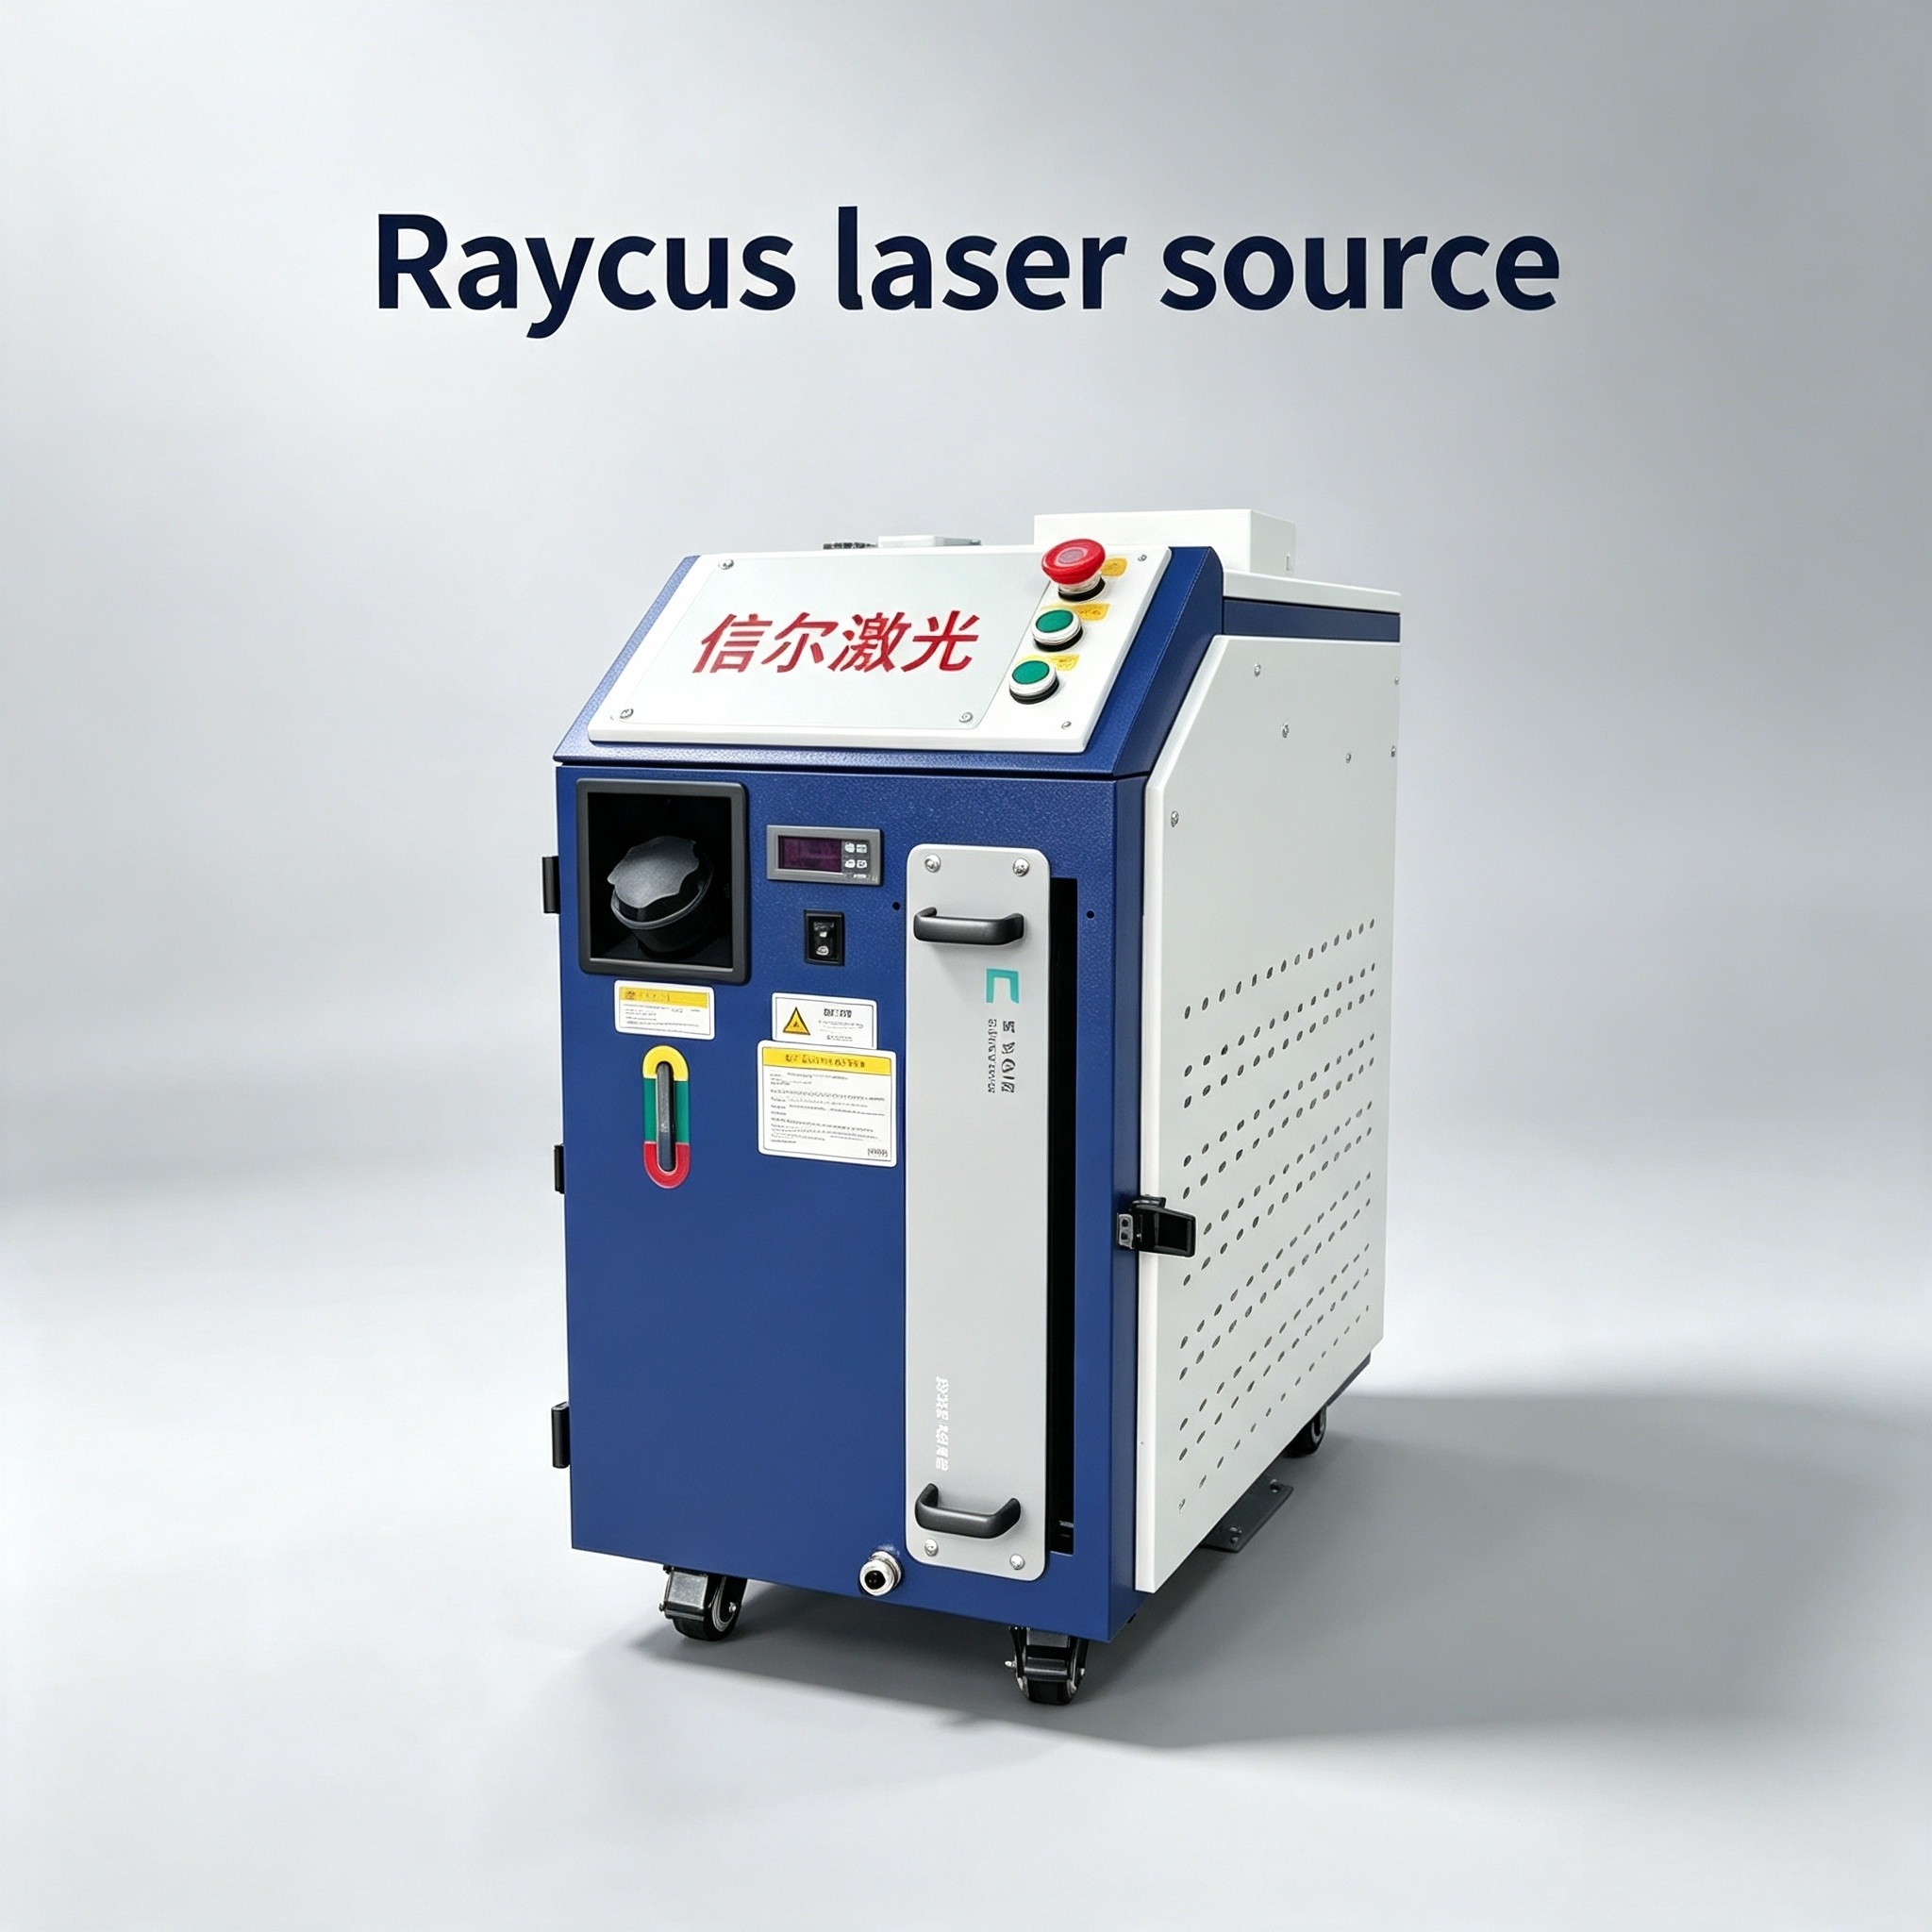
Le tube est serré sur le mandrin, tourne ou avance, et la tête laser suit une trajectoire le long de la paroi du tube selon le programme, faisant fondre les parties à couper et perçant les trous à réaliser. La machine complète est équipée d'un laser à fibre de 1500W, adapté aux tubes métalliques en acier, aluminium, acier inoxydable, fer, etc., avec une épaisseur de coupe allant de 0 à 10 mm et une vitesse de coupe comprise entre 7000 et 8000 mm/min. La tête laser utilise Raytools, le refroidissement est liquide et le mode à onde continue est pris en charge pour un travail de longue durée.
Ces configurations combinées indiquent un rythme de petite production capable de travailler en continu sans arrêts fréquents pour ajuster la lumière.
Signification de la configuration à 4 axes et du système de contrôle Fangling pour une découpe flexible
4 axes signifie qu'en plus de la rotation du tube et du déplacement de la tête de découpe le long du tube, des axes supplémentaires participent à l'ajustement de la posture. Pour les tubes de spécifications multiples, l'impact réel est le suivant : lors du passage d'un tube rond à un tube carré, la tête de découpe peut ajuster son angle et sa position en fonction du changement de forme du tube, sans qu'il soit nécessaire de fabriquer un gabarit mécanique séparé pour chaque type de tube. Le système de contrôle Fangling, quant à lui, est chargé de convertir les fichiers graphiques en trajectoires de découpe — la prise en charge de multiples formats graphiques signifie que, lorsque vous recevez un dessin fourni par le client ou un plan de trous de cadre que vous avez dessiné vous-même, vous pouvez importer puis planifier le trajet, sans avoir à programmer manuellement chaque segment.
La signification concrète pour la fabrication de cadres publicitaires réside dans le fait que : dans un même lot de travail peuvent se mélanger des pièces tubulaires de sections et d'entraxes de trous différents, et la combinaison du 4 axes et de Fangling permet de réduire le temps consacré à « réajuster la machine à chaque changement de dimension ». Plus il y a de personnalisations à l'unité, plus cette économie sur les coûts de changement de série est évidente.
Dans quels cas cela convient, dans quels cas il faut vérifier davantage
Adapté à : découpe de tubes ronds et carrés en acier inoxydable, débit de poteaux de garde-corps, usinage de tubes pour mobilier métallique, fabrication de cadres publicitaires — le point commun est un diamètre de tube modéré, une prédominance de découpe 2D et de perçage, de petites séries mais des spécifications variées.
À confirmer avec l'équipe : si la dimension maximale de section et l'épaisseur de paroi des tubes que vous devez couper se situent dans la course de la machine et dans la plage d'épaisseur de 0–10 mm ;si le système de contrôle Fangling est directement compatible avec les formats graphiques que vous utilisez habituellement. Ces deux points déterminent directement « si votre travail peut être découpé », et non « s'il sera bien découpé ».
1500 watts, 0-10 mm, 7000-8000 mm/min : ce que ces paramètres signifient pour la découpe de cadres publicitaires
Pour les tubes couramment utilisés dans les cadres publicitaires, les tubes carrés sont principalement des 20×20, 25×25, 30×30, les tubes ronds se situent surtout entre Φ19 et Φ38, l'épaisseur de paroi se situe généralement entre 0,8–2,0 mm, et quelques pièces structurelles porteuses peuvent atteindre 3 mm. En comparant ce groupe de spécifications réelles aux paramètres de l'équipement, le jugement sera beaucoup plus clair.
1500 watts couvrent 0-10 mm, mais ce qui est réellement utilisé pour les cadres publicitaires correspond au premier tiers
1500 watts avec une épaisseur de coupe de 0-10 mm, la limite supérieure de cette plage ne correspond pas aux conditions de travail quotidiennes des cadres publicitaires. La signification de l'indication 0-10 mm réside dans le fait que la capacité de l'équipement couvre une plage allant des tubes à paroi mince aux tubes à paroi moyennement épaisse, tandis que les commandes de cadres publicitaires se situent presque toutes dans le segment des parois minces. Pour couper des tubes carrés et des tubes ronds en acier inoxydable de 0,8 à 2,0 mm, 1500 watts représente une marge suffisante, et la qualité de coupe ainsi que la vitesse n'ont pas besoin de fonctionner à la limite.
Ce qui nécessite réellement une attention particulière, ce sont les tubes de plus de 3 mm. Si des poteaux porteurs à paroi épaisse apparaissent occasionnellement dans les commandes, 1500 watts peut encore les couper, mais la vitesse diminuera sensiblement, la zone affectée thermiquement s'agrandira, et les problèmes de déformation qui apparaissent facilement sur les pièces à paroi mince se manifesteront au contraire sur les pièces épaisses par des scories et une coupe rugueuse. Le critère de jugement n'est donc pas « peut-on couper du 10 mm », mais « quelle est la proportion de pièces dépassant 3 mm dans vos commandes ».
Si plus de 90 % sont des tubes de cadre publicitaire de moins de 2 mm, 1500 watts est adapté ;si la proportion de tubes à paroi épaisse dépasse souvent 30 %, le rythme de cette machine sera ralenti.
7000-8000 mm/min correspond au rythme de découpe rapide des tubes à paroi mince.
La plage de vitesse de 7000-8000 mm/min correspond à la découpe rapide et au perçage des tubes à paroi mince. Converti en cadence de production : pour un tube carré de 25×25 d'une longueur de 6 mètres, à cette vitesse, le temps de coupe pur est inférieur à 1 minute. Dans la fabrication de cadres publicitaires, les commandes personnalisées à l'unité sont nombreuses et les spécifications variées ; le temps réel n'est souvent pas consacré à la coupe elle-même, mais au changement de tube, au réglage de l'outil et à la modification du programme.
Ce niveau de vitesse signifie que, tant que les étapes de changement de série sont bien organisées, il est possible de couper plusieurs dizaines à une centaine de tubes courts de différentes spécifications par jour.
Mais les paramètres de vitesse ne doivent pas être considérés isolément. 7000-8000 mm/min est une performance obtenue dans des conditions spécifiques de diamètre de tube, d'épaisseur de paroi et de matériau ; entre la découpe de l'inox et celle du fer, ou entre la découpe de parois minces et celle de parois épaisses de 3 mm, les vitesses réelles présentent des écarts. Si vos commandes portent principalement sur des tubes à paroi mince pour cadres publicitaires, cette plage de vitesse est suffisante ;Si vous coupez fréquemment des parois épaisses ou si les exigences sur la face d'extrémité de coupe sont extrêmement élevées, vous réduirez en pratique activement la vitesse, et le temps de cycle doit être estimé en fonction de la situation après réduction de vitesse.
La puissance n'est pas une question de « plus il y en a, mieux c'est » ; c'est l'adéquation avec la structure des commandes qui compte.
Une puissance plus élevée permet de couper des tubes plus épais et à une vitesse plus rapide, mais au prix d'une augmentation du coût de l'équipement, de l'emprise au sol et de la configuration électrique. Pour des scénarios comme les cadres publicitaires, principalement constitués de petits tubes à paroi mince et avec de nombreuses personnalisations à l'unité, une marge de 1500 watts est déjà suffisante ; le budget supplémentaire consacré à la puissance ne permet pas d'obtenir une augmentation proportionnelle de la production. À l'inverse, si les tubes à paroi épaisse et la découpe en série représentent une part élevée des commandes, 1500 watts deviendra un goulot d'étranglement, et c'est seulement alors qu'il faudra envisager une puissance plus élevée.
Pour déterminer si vos commandes entrent dans la plage de capacité de cette machine, vous pouvez examiner trois proportions : la proportion de tubes à paroi mince de moins de 2 mm, le rapport entre personnalisation à l'unité et découpe en série, et la fréquence d'apparition des tubes à paroi épaisse. Une fois ces trois proportions claires, la réponse à la question de savoir si la puissance et la vitesse sont adaptées apparaîtra naturellement. Concernant spécifiquement votre combinaison de spécifications de tubes, il est recommandé d'envoyer à l'équipe QingTian la liste de vos diamètres de tubes, épaisseurs de paroi et matériaux couramment utilisés, afin de confirmer l'effet de coupe réel et l'estimation du temps de cycle.
Cette machine est-elle adaptée à la fabrication de cadres publicitaires ?Scénarios recommandés et limites de non-recommandation
Les tubes pour cadres publicitaires sont généralement en acier inoxydable à paroi mince, en tube carré en aluminium ou en tube rond ; les spécifications changent fréquemment et les quantités par lot sont faibles. Cette mini machine économique de découpe laser à fibre pour tubes couvre la découpe 2D, le perçage et le tronçonnage de tubes ronds et carrés de petit diamètre, avec une puissance de 1500 W et une épaisseur de coupe de 0–10 mm. Pour les tubes à paroi mince courants dans les cadres publicitaires, elle se situe dans une plage suffisante ; le changement de motif ou de spécification ne nécessite pas de changer de moule, ce qui correspond bien au rythme « multi-spécifications, petites séries ».
Quels scénarios de fabrication de cadres publicitaires sont recommandés pour cette machine ?
- Découpe de cadres en tube carré et en tube rond: tronçonnage selon les dimensions, coupe nette, ce qui évite le meulage ultérieur.
- Perçage de tubes:Cadres de caissons lumineux, trous de passage de câbles et trous de connexion des structures d'enseignes, permettant de réaliser en un seul serrage la découpe et le perçage.
- Personnalisation à l'unité ou en petite série:Large prise en charge des formats graphiques, modifier le dessin revient à modifier la découpe, adapté aux commandes dispersées personnalisées à partir des plans clients.
- Commandes dérivées de type garde-corps et présentoirs:Procédé similaire à celui des cadres publicitaires, peut être pris en charge en complément, ce qui améliore le taux d'utilisation de l'équipement.
Dans quels cas est-ce déconseillé ou nécessite une évaluation prudente
- Diamètre ou épaisseur de paroi dépassant la plage des petits diamètres:Cette machine est positionnée pour les tubes ronds et carrés de petit diamètre ; les tubes épais et à paroi épaisse ne font pas partie de sa plage d'adaptation. Il est nécessaire de confirmer d'abord votre diamètre et votre épaisseur de paroi maximaux.
- Spécification unique à long terme, débit en grande quantité: si les commandes sont fortement concentrées sur une seule spécification, la valeur de la flexibilité de changement de format ne peut pas s'exprimer ; l'opportunité d'acheter soi-même dépend de la capacité du volume à alimenter durablement l'équipement.
- Exigences particulières sur la face de coupe: en cas de besoin de chanfrein spécifique ou de découpe tridimensionnelle de forme irrégulière, la capacité de découpe bidimensionnelle peut être insuffisante ; il faut préciser la forme exacte à l'équipe avant de juger.
- Commandes très fluctuantes, sources instables: l'équipement est un investissement fixe ; si les commandes dépendent encore d'un assemblage dispersé en sous-traitance, il est plus prudent de commencer par sous-traiter un moment, de bien cerner un volume stable de commandes avant de décider.
Pour décider entre acheter soi-même ou continuer la sous-traitance, deux points essentiels sont à examiner :Les commandes de cadres publicitaires sont-elles déjà suffisamment stables pour permettre une planification de production fixe ?ainsi quesi la fréquence de changement de spécifications est si élevée que les coûts de communication avec la sous-traitance ralentissent sensiblement la livraison。 Si ces deux conditions sont réunies, l'adéquation de cet équipement est relativement claire ;Si une seule condition est remplie, il est conseillé de confirmer d'abord auprès de l'équipe votre diamètre de tube, votre épaisseur de paroi, votre production journalière et vos motifs typiques, avant de déterminer s'il correspond.
Questions fréquentes
1. L'épaisseur de paroi de mon tube de cadre publicitaire n'est que de 1 à 2 mm, cette machine peut-elle le couper ? Les matériaux applicables incluent l'acier, l'aluminium, l'acier inoxydable et le fer, avec une épaisseur de coupe couvrant 0 à 10 mm ; les tubes à paroi mince sont dans cette plage. Pour votre combinaison spécifique de matériau et d'épaisseur de paroi, il est conseillé de fournir les spécifications de l'échantillon à l'équipe pour confirmer l'effet de coupe.
2. Le cadre publicitaire change souvent de dimensions, est-il compliqué de changer de spécifications ? L'équipement prend en charge plusieurs formats graphiques ; il suffit de modifier le dessin pour modifier la découpe, sans avoir besoin de changer de moule comme avec le poinçonnage-cisaillement traditionnel, ce qui le rend particulièrement adapté à la personnalisation à l'unité.
3. Le volume de commandes n'est pas important, cet appareil risque-t-il de rester inutilisé ? Si le cadre publicitaire ne reçoit que des commandes occasionnelles et que les volumes sont instables, le risque d'inactivité existe effectivement. Vous pouvez d'abord intégrer également la transformation de tubes similaires comme les garde-corps et le mobilier métallique pour augmenter le taux d'utilisation, puis évaluer s'il vaut la peine de l'acheter.
4. L'installation et l'utilisation sont-elles difficiles, puis-je m'en servir seul ? L'équipement ne nécessite ni réglage ni maintenance et est équipé d'un système de refroidissement liquide, permettant un travail continu. Il est recommandé de confirmer directement auprès de l'équipe si l'installation, la mise en service et la formation à l'utilisation sont fournies, ainsi que la durée de vie du laser et les coûts de maintenance.
En savoir plus
Si les commandes de cadres publicitaires ont déjà généré une planification de production fixe et que les changements de spécifications sont si fréquents que la communication avec les sous-traitants ralentit manifestement les délais de livraison, cette mini machine économique de découpe laser à fibre pour tubes mérite d'être prise en considération.Envoyez à l'équipe Qingtian Intelligent Manufacturing la liste des diamètres de tubes, épaisseurs de paroi et matériaux couramment utilisés ainsi que les formes typiques ; nous pourrons nous appuyer sur ces informations pour vous aider à confirmer l'effet de découpe et l'estimation du temps de cycle, afin de vous aider à déterminer si elle correspond à vos besoins.