不锈钢、铝、铁管材混切,这台迷你切管机到底能不能做?
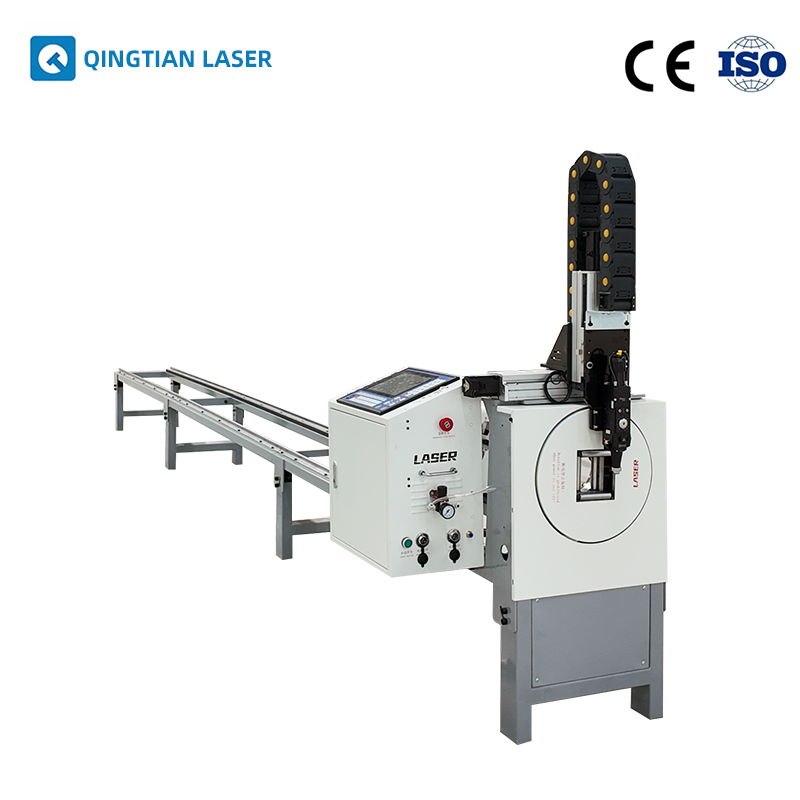
能。 QingTian 这款迷你经济型光纤激光切管机的适用材质覆盖钢、铝、金属、不锈钢、铁,配 1500 瓦光纤激光器、4 轴,加工对象是小口径圆管和方管的二维切割、开孔与截断。 所以不锈钢、铝、铁混切不是“能不能”的问题,而是“在什么条件下切得稳”的问题。
适用材质清单:钢、铝、金属、不锈钢、铁分别对应什么加工
- 不锈钢管:护栏立柱、金属家具、广告框架的常见料,切割断面要求干净、少挂渣,是这台设备的主力场景。
- 铁管(碳钢):最容易切的一类,下料、截断、开孔都常规,批量一致性主要看送料和夹持是否稳定。
- 铝管:同样在适用材质清单内,但铝导热快、反光强,切薄壁时对参数更敏感,实际效果需按你的管径和壁厚确认。
- 钢与金属:属于同一材质清单内的通用类别,具体加工方式仍以截断、开孔等二维切割为主。
三者的差别不在“能不能切”,而在同一台机器上切换时,功率、速度、焦点等参数要跟着材质和厚度调整。
混切可行性的判断前提:厚度与管型先落在能力范围内
这台机器的切割厚度标称 0–10mm,但这是设备能力的上限区间,不等于任意材质、任意壁厚都能切出同样的断面质量。 判断你的混切需求是否成立,先看两件事:
- 管型:是否属于小口径圆管、方管。这是它的设计加工范围,异型管、大管径不在其列。
- 壁厚:不锈钢、铁、铝在同一厚度下的可切性并不相同,薄壁铝管和厚壁不锈钢管对参数的要求差别明显。
如果你的订单是“同一批料里不锈钢、铝、铁交替上机”,设备本身支持,但要接受每次换材质都要重新调参、试切确认,而不是按一个程序从头切到尾。
具体到你的管径、壁厚组合能不能稳定混切,建议把常切的材质和规格清单给到 QingTian 团队确认参数匹配方案,而不是只看“适用材质”这一行字就下单。
材质切换时,真正要重新确认的是哪几项参数?
很多操作者换材质时的第一反应是“调个程序就行”,但光纤激光切管机的实际逻辑是:程序只决定图形和路径,真正决定能不能切透、切面是否可用的,是功率、速度、气压、焦点这几项与材质匹配的物理条件。 换材质等于换了一套热输入条件,程序可以复用,参数不能照搬。
1500瓦功率与0-10mm厚度:切换材质后仍要回到这个边界
1500瓦配0-10mm,这个组合的决策含义是:它覆盖的是小口径圆管、方管的常规壁厚加工,而不是“任何材质、任何厚度都能切”。 不同材质对激光的吸收率、导热率和熔点差异很大,同样的功率和厚度,不锈钢、铝、铁的实际切割难度并不在同一水平上。 铝的导热快、反射率高,通常比同厚度的不锈钢更吃功率;铁的相对好切,但不代表可以随意往上限堆厚度。
所以切换材质后,要重新确认的是:当前材质的实际壁厚,是否仍落在1500瓦能稳定切透的范围内。 如果原来切不锈钢薄管很顺,换成铝管后出现切不透或挂渣,往往不是设备故障,而是材质变了、功率边界没重新核对。 这种情况需要把材质、壁厚、管径一起提供给QingTian团队,确认参数匹配方案,而不是自己反复试到废件堆满。
7000-8000mm/min速度是参考区间,不是每种材质的固定值
7000-8000mm/min这个速度值,容易被误读成“设定好就能跑”。 它更像是一个在特定材质、特定厚度下的参考区间。 换材质后,速度通常要跟着功率和气压一起重调:切铝往往要降速或加气压来改善切口,切不锈钢和铁的速度窗口也不一样。
速度偏快会切不透,偏慢则热影响区变大、切口发黄甚至过烧。
实际操作中,建议按“先确认材质和壁厚 → 再定功率档位 → 再试速度与气压 → 最后微调焦点”的顺序走,而不是只改一个速度值。 每次换材质都值得用一小段同规格余料试切,确认切口质量和挂渣情况后再上批量件。 这也是这台设备适合小批量、多规格订单的原因——换型灵活,但前提是愿意在参数上花几分钟确认。
如果你经常在三种材质之间来回切换,真正需要提前想清楚的是:你的订单是否以固定几种规格为主。 规格越集中,参数越容易固化,切换成本越低;如果每次材质、壁厚、管径都不同,就要接受每单都要试切确认的节奏。 这个取舍,比单纯看“能不能切”更影响日常效率。
哪些真实加工场景适合混切,哪些情况不建议硬上?
这台迷你经济型光纤激光切管机用于小口径圆管、方管的二维切割、开孔与截断加工。 判断订单能不能上,核心看管径是否落在小口径范围、材质是否在钢/铝/不锈钢/铁之内、壁厚是否在 0–10mm 以内。
适合混切的四类场景:不锈钢圆管方管切割、护栏立柱下料、金属家具管材加工、广告框架制作
- 不锈钢圆管方管切割:规格多、批量小,需要频繁换型,设备支持多种金属材质,换型灵活。
- 护栏立柱下料:属于小口径管材批量截断,要求长度一致、切口平整,动作单一、重复度高。
- 金属家具管材加工:常需截断与开孔,设备支持二维切割、开孔与截断,可减少装夹次数。
- 广告框架制作:单件定制多、管材规格杂,需要一台能覆盖多种小口径管材的设备快速响应。
这四类场景的共同点:管材口径不大、材质在适用范围内、订单以多规格小批量为主。
不建议直接混切的信号:超厚、特殊合金或口径超出小口径范围
- 壁厚超过 0–10mm:设备切割厚度为 0–10mm,超出该区间的管材不建议直接安排。
- 材质超出钢、铝、金属、不锈钢、铁:铜、钛等特殊合金不在适用材质列表内,能否稳定切割需先向 QingTian 确认。
- 口径超出小口径圆管方管范围:这台设备针对小口径管材设计,口径明显偏大的管材不在适配范围内,硬上会影响切割效果和设备状态。
拿手上最典型的一批订单,对照管径、壁厚、材质三项。 三项都符合,这台设备值得进一步确认;有一项明显超出,先把具体管径、壁厚、材质报给 QingTian,确认能否匹配定制或替代方案,再决定要不要上。
多材质混切值不值得上这台设备?按预算与订单结构给结论
这台迷你经济型光纤激光切管机的核心价值不在"能切多厚",而在"换得快"。 1500瓦、0-10mm、4轴、液冷连续作业,对应的是小口径圆管方管的二维切割、开孔与截断。 判断值不值,只看两件事:你的订单是不是经常在钢、铝、不锈钢、铁之间来回换;你的单批数量是不是小到换型时间比切割时间还长。
推荐谁:订单材质多样、批量小、厚度在0-10mm内的加工户
- 护栏立柱、金属家具、广告框架这类活,规格杂、单批几十到几百支,今天切不锈钢圆管、明天切铝方管。锯床换一次料、调一次角度就要停机,手工切割则切不齐、开孔更难。激光切管机切换材质主要改工艺参数,不换刀具,换型成本低,这是它相对锯床和手工的核心优势。
- 启动资金和场地有限、想一台设备覆盖多种小口径管材的创业者,也在这个范围内。液冷系统支持长时间连续作业,适合接单节奏不规律、来活就集中干的模式。
- 预算判断逻辑:如果你的活能在半年到一年内稳定覆盖设备投入,且此前靠外协或手工导致交期和精度反复出问题,这台设备的账算得过来。
不推荐谁:长期切超厚或单一材质大批量、且已有稳定外协的场景
- 长期切10mm以上厚壁管,超出这台设备的切割厚度范围,不是调参数能解决的,属于选错工具。
- 单一材质、单一规格、大批量长单,锯床的单位成本更低,激光的速度优势被摊薄,多花的钱买不到对应的效率提升。
- 已有稳定外协、交期和品质都受控的场景,增加一台设备等于增加场地、耗材、维护和人工,复杂度上去了,收益未必跟上。混切本身也有代价:不同材质对功率、气压、焦点、切割速度的响应不同,铝和不锈钢的工艺窗口差异明显,操作者需要积累参数经验,不是买回来就能无脑切换。如果订单量撑不起这个学习成本,混切就是负担。
结论边界:订单材质在钢、铝、不锈钢、铁之间频繁切换,厚度落在0-10mm,批量偏小、交期紧——上这台设备。 长期超厚、单一材质大批量、外协稳定——不上。 介于两者之间,先算清你每月因换型和精度返工损失多少,再决定。
常见问题
问:我主要切不锈钢,偶尔切铝,算"多材质混切"吗? 算。 偶尔切铝反而更考验切换便利性,因为频次低、参数容易忘。
建议把常用材质的参数记录成档,减少每次试切浪费。
问:这台设备能切10mm,是不是厚管薄管都能接? 0-10mm是覆盖范围,不代表每种材质都能轻松切到上限。 薄管高速切割和厚管慢速切割对工艺要求不同,具体材质和壁厚的匹配方案,需要向团队确认。
问:混切会不会很费激光器,维护成本高? 光纤激光器电光转换效率高、免调节免维护是这类设备的普遍特点,但实际寿命和维护成本跟使用强度、切割材质、日常保养有关,建议直接向团队问清保修范围和易损件更换周期。
问:我现在用锯床,换这台划算吗? 取决于你的订单结构。 规格杂、批量小、要开孔,换;单一规格大批量长单,锯床更省。
进一步了解
如果你手上常切的管材在钢、铝、不锈钢、铁之间切换,壁厚落在0-10mm,管型以小口径圆管方管为主,可以把常用的材质、管径、壁厚清单整理一份发给擎天智造团队。我们会结合你的订单结构,帮你确认这台迷你经济型光纤激光切管机的参数匹配方案和适用边界,再判断是否值得上。